

著者: ワイボ
日付: Sep 15, 2026
エクストルーダーの意味: タイプ、動作原理、および完全な購入ガイド
かつて、中規模のパイプ工場のメンテナンス エンジニアが押出ラインの前で立ち止まり、思った以上に単純に聞こえる質問を私たちにしました。彼は、ギアボックスとダイヘッドの間に取り付けられた長くて加熱されたバレルを指差し、「オペレーターはこれを押出機と呼んでいますが、この機械が実際に何をするのか尋ねると、『パイプを作る』よりも良い答えが必要です。」 最も有益な答えは、押出機は連続成形機であるということです。緩んだプラスチックの顆粒を取り出し、回転スクリューの助けを借りて加熱されたバレル内で溶かし、次に溶けた材料を金型に押し込んで一定の断面を持つ製品を作成します。
過去数十年にわたり、スクリュー押出機はプラスチック加工業界で最も広く使用されている生産装置になりました。水道管、窓枠、ケーブル絶縁体、ショッピングバッグ、包装フィルム、発泡シート、さらには射出成形機に供給されるペレットさえも、一生のうちのある時点で押出機を通過します。この記事の目的は、押出機の意味を実践的な方法で説明することです。最初に定義、次に作業シーケンス、次に主な機械タイプ、データシートで使用される標準的なスクリューとバレルの用語、そして最後に、押出ラインがスムーズに稼働するか修理工場で多大な時間を費やすかを決定する選択とメンテナンスのポイントについて説明します。
押出機は連続成形機です。加熱されたバレル内で回転スクリューでプラスチック顆粒を溶解し、その溶解物をダイに押し込んで一定の断面を持つ長い部品を製造します。
エクストルーダーとはどういう意味ですか?実際的な定義
辞書では、エクストルーダーという言葉は非常に広い意味を持っています。これは、何かを押し出す人または機械を指します。製造用語では、押出機の定義は通常、材料を金型に押し込むことによって材料を成形する機械を指します。金属押出機は、加熱されたアルミニウムビレットをダイに押し込んでプロファイルを形成します。粘土押出機はレンガやタイルを成形します。食品押出機はスナックやパスタを調理し、成形します。しかし、プラスチック業界では、押出機の意味は特定のタイプの機械、つまりスクリュー式押出機またはスクリュー押出機と呼ばれることもあるスクリュー押出機に強く結びついています。
プラスチック押出機は材料をダイに押し込むだけではないため、この違いは重要です。また、ポリマーを溶解し、添加剤を混合し、脱気して圧力を高めます。マシンはこれらのタスクを 1 回の連続操作で実行します。それが、本物の押出機と単純なポンプやバッチミキサーを区別するものです。エンジニアが「押出機に問題がある」と言うとき、それは通常、スクリューとバレルのアセンブリ全体と、その駆動、加熱、および制御システムを指します。
マシンをプロセスから分離することも役立ちます。押出成形は連続成形プロセスです。押出機はそれを実行する装置です。多くの押出ラインは、実際には 1 台の押出機と、ダイ、キャリブレーター、冷却トラフ、引き取り、カッターなどの多数の下流ユニットを中心に構築されています。これが、2 つの工場がどちらも同じパイプ径を生産していても、スクリューの設計、バレルのライニング、および補助装置に応じて完全に異なるラインを使用できる理由です。
最後に、押出機の意味を射出成形機と混同しないでください。どちらも加熱されたバレル内のスクリューを使用し、熱可塑性材料を加工しますが、射出成形機は断続的に動作します。つまり、スクリューを往復させ、閉じた金型に充填し、金型を開いて部品を取り出し、このサイクルを繰り返します。押出機は溶融物の連続的な流れを供給し、スクリューが安定した速度で常に回転し、溶融物の流れが一定になった場合にのみ定常状態に達します。この定常状態の要件を理解することは、押し出しに関する他のすべてを理解するための第一歩です。
プラスチックの場合、押出機は、圧力下でポリマーを溶融、混合、排出する連続スクリュー駆動の機械です。プロセス全体のパフォーマンスを決定するのは、ダイだけではなく、スクリューとバレルのペアです。
エクストルーダーはどのように動作するのですか?動作原理
ブランドやサイズに関係なく、すべてのスクリュー押出機は同じ物理原理で動作します。つまり、スクリューがしっかりと取り付けられたバレル内で回転し、熱と摩擦によってポリマーが軟化しながら粒状ポリマーを前方に引きずり込みます。バレルが透明で、スクリュー チャネルをズームインすると、プラスチックが連続的な螺旋波として動いているのが見えるでしょう。ホッパーからダイまでの短い行程内で、5 つの異なる段階が発生します。
顆粒から溶けるまでの5つの段階
- 餌やり。 回転スクリューが材料を前方に引きずり込むと、ホッパーからのペレットまたは粉末がスクリューチャネルに落ちます。深いフライトを備えたフィードゾーンは、機械に入る材料の量を決定します。
- 溶融。 回転スクリューとバレル壁の間の摩擦とバレル ヒーターからの熱により、ポリマーが溶け始めます。圧縮ゾーンでは、チャネル容積が小さくなるにつれて、顆粒が熱いバレル表面に対して圧縮され、溶融膜が形成されます。
- 混合。 溶融物は前進を続け、スクリュー フライトがせん断力を生み出し、添加剤、顔料、充填剤、ガラス繊維を溶融物全体に均一に分散させます。
- 測光。 計量ゾーンでは、チャネルの深さは一定で浅くなっています。ここでスクリューは容積式ポンプとして機能し、圧力制御された安定した溶湯の流れを金型に供給します。
- 金型成形。 バレルの端で、溶融物がダイの開口部を通って押し出され、製品にその形状が与えられます。下流の装置は、出現したプロファイルを引っ張り、冷却し、切断します。
シーケンスを可能にするコンポーネント
各ステージは特定の機械コンポーネントに依存しています。バレルは厚く硬化した鋼管で、材料が入っており熱を吸収します。スクリューはプラスチックを搬送し混練する可動要素です。その直径と長さ対直径の比が生産量と溶融物の品質を大きく左右します。駆動システムは通常、ギアボックスを備えた AC モーターであり、トルクとスクリュー速度を決定します。バレル周囲の加熱バンドは始動時に追加の熱を供給し、バレル温度を調整します。一方、冷却ファンまたは水路は、溶融せん断が高い場合に過剰な熱を除去します。ダイは最終的な成形オリフィスであり、ダイの前にあるスクリーン チェンジャーまたはブレーカー プレートが汚染を除去します。ポリマーは単一のブロックとして溶融しないため、これらすべての成分が連携して機能する必要があります。それは徐々に溶けていき、ある段階で何らかの乱れがあれば、その後の段階ごとに状態が変化します。
機械が正常に稼働しているときは、金型での溶湯の流れは均一であり、スクリューの 1 回転あたりの生産量も安定しています。コンポーネントの 1 つが故障し始めると、ほとんどの場合、最初の兆候は出力、圧力、または樹脂温度の変動として現れます。このため、経験豊富なメンテナンス チームは、目に見える製品の欠陥を待つのではなく、圧力計とモーターのアンペア数の読み取り値を監視します。
スクリューの形状も滞留時間とせん断速度を制御します。緩やかな圧縮比を備えた長いスクリューにより、滞留時間が長くなり、せん断速度が低下するため、PVC などの熱に弱い材料に最適です。急峻な圧縮比を備えた短いスクリューは高いせん断速度を適用し、混合を改善しますが、溶融温度は上昇します。このトレードオフは、次の章で説明するすべてのネジのタイプに影響します。
すべての押出機は、供給、溶融、混合、計量、ダイ成形という同じ 5 段階のシーケンスに従います。どの段階でも不均衡が発生すると、出力変動や溶融温度ドリフトとして直ちに現れます。
押出機の主な種類とそれぞれの名称の意味
実際の会話では、「どのタイプの押出機をお持ちですか?」ほとんどの場合、ネジの配置を指します。スクリューは、単軸押出機、二軸押出機、遊星ローラー押出機、またはラム押出機という機械の名前の由来となっている部品です。それぞれの設計は、異なる加工問題を解決するために存在しており、間違った設計を選択すると、生産量が制限されたり、材料が損傷したりすることがあります。
単軸押出機
単軸押出機は世界で最も一般的なタイプで、ほとんどの人が「押出機」というとこの機械を指します。これは、1 つのバレル内で回転する 1 つのスクリューで構成され、通常は滑らかなボアまたは溝付きの供給セクションを備えています。その利点は、シンプルな構造、低コスト、簡単な操作、およびポリエチレン、ポリプロピレン、ポリスチレンなどの明確な材料に対する信頼性の高い出力です。ほとんどのパイプ、プロファイル、フィルム、シートのラインでは単軸押出機が使用されています。これは、これらの製品が集中的な混合ではなく安定した溶融物の供給を必要とするためです。
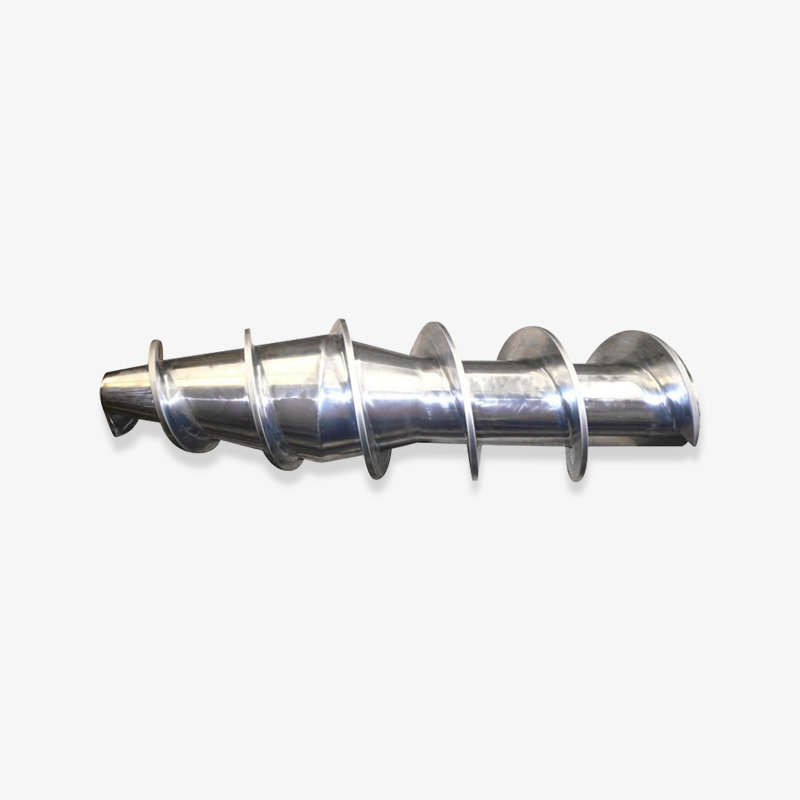
単軸スクリュー機械のスクリュー設計は、供給ゾーン、圧縮ゾーン、計量ゾーンという古典的な 3 ゾーンの形状に従っています。各ゾーンの深さと長さによって圧縮率が決まります。汎用ポリマーの場合、圧縮率は通常 2:1 ~ 3.5:1 です。スクリューを適切に選択すると、単軸スクリュー押出機は非常に安定した溶融圧力を提供できますが、ミキサーとしては中程度です。スクリューに追加の混合要素がなければ、充填剤や顔料は不十分な分散のままになる可能性があります。多くのプロセッサーにとって、その答えは、単一のスクリューとバレルを、別々の供給元からではなく、専門メーカーから適合するペアとして購入することです。
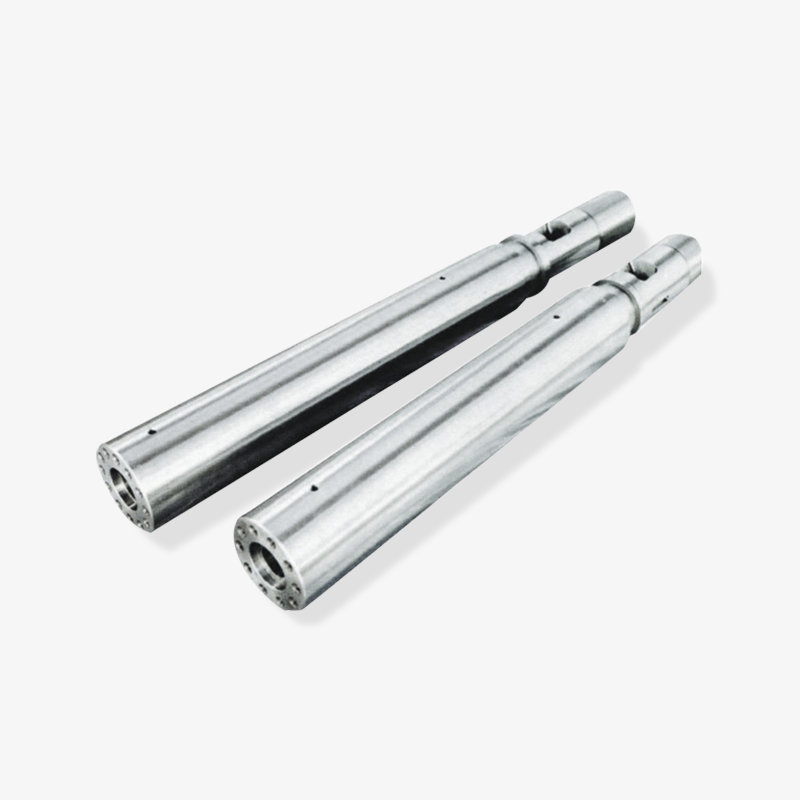
 安定した押出を実現するマッチングシングルスクリューとバレルのセット このサプライヤーは、PE パイプ、フィルム、シートなどの長期使用用途で安定した溶融圧力を実現するように設計された、適合するシングル スクリューとバレルのペアを提供しています。精密機械加工された合金鋼構造により、一貫した可塑化と摩耗の軽減をサポートします。 製品を見る→
単軸スクリュー機械の一般的な用途には、PE 水道管、PPR 管、ポリエチレン フィルム、PP シート、PS プロファイル、ケーブル絶縁体などがあります。これらの作業では、機械は 1 つの材料を長時間稼働させ、スクリュー プロファイルはその材料のみに合わせて調整されます。
二軸押出機: 平行および円錐
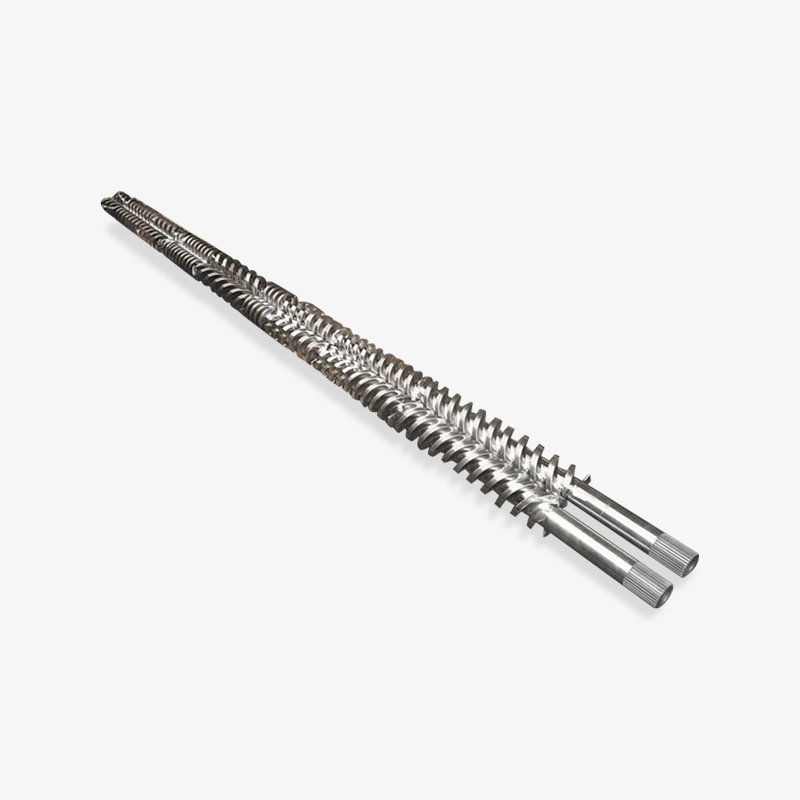
アプリケーションでより適切な混合や粉末の直接処理が必要な場合、通常は二軸押出機が最適です。名前が示すように、この機械には 1 つのバレルに 2 つのネジが並んでいます。ネジは噛み合うことも噛み合わないこともあり、同方向回転または逆回転することもできます。熱可塑性樹脂の配合の場合、最も一般的な配置は、噛み合って共回転する平行 2 本のスクリューです。 8 の字ボアと自動拭き取りスクリュー プロファイルにより、単軸スクリュー マシンよりもはるかに短い滞留時間で良好な表面更新と高い混合効率が得られます。 以前の技術記事では、パラレル二軸スクリュー技術がどのようにして材料の効率的な混合、搬送、処理を実現するかについて説明しています。 段階的に詳しく説明します。
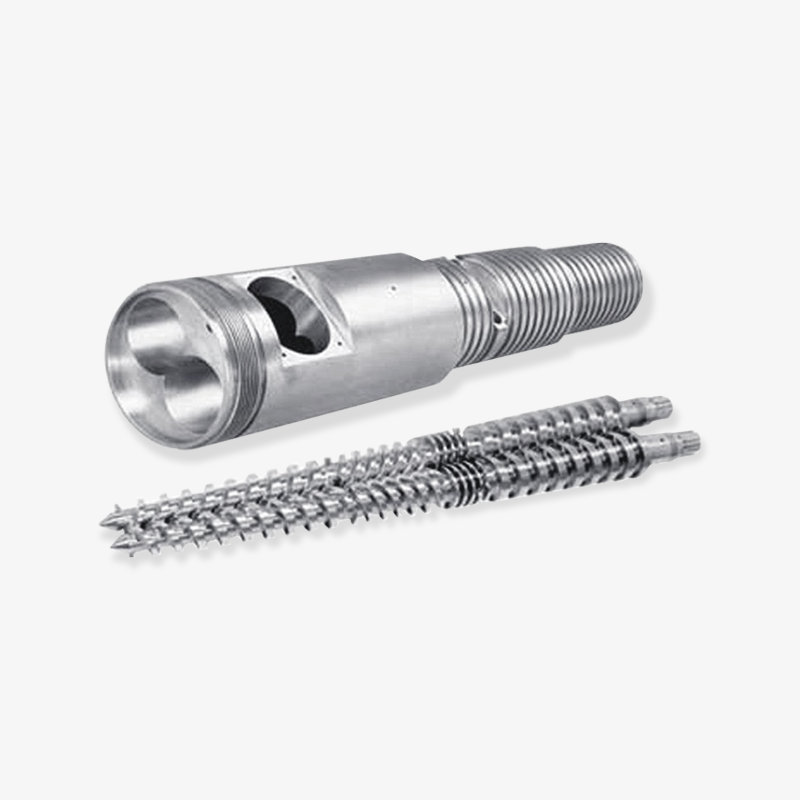
円錐型二軸押出機は動作が異なります。スクリューは供給端で幅が広く、排出端で狭くなり、バレルはこの円錐形に一致します。この設計により、材料が徐々に圧縮され、穏やかで低剪断の溶融が生成されます。 PVC は熱とせん断に弱いため、コニカル ツイン スクリュー マシンは硬質 PVC パイプや異形材に広く使用されています。円錐形の形状により、溶融温度を低く保ちながら、低いスクリュー速度で高出力を実現します。
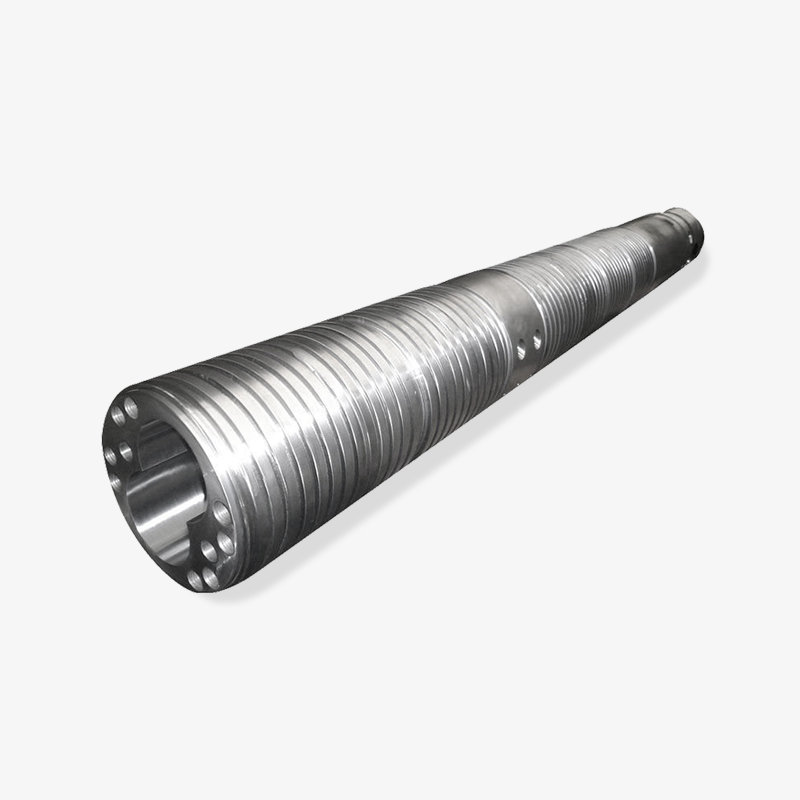
 優しいPVC加工用の円錐形ツインスクリューとバレル コニカルツインスクリューとバレルのアセンブリは、硬質 PVC パイプやプロファイルに最適な低せん断溶解を実現します。最適化された形状を備えた高品質の合金鋼により、混合の均一性が向上し、同時にエネルギー消費とメンテナンスコストが削減されます。 製品を見る→
加工業者にとって、実際の違いは次のように要約できます。パラレル ツイン スクリューは最もよく混合し、コンパウンド、マスターバッチ、ペレットに最適です。円錐形のツインスクリューは穏やかに溶けるので、PVC パウダーやプロファイルに最適です。テーパー形状は各機械モデルに固有であるため、外径が同じであっても、2 つのタイプ間で工具とネジのペアを互換性はありません。
遊星ローラー押出機
遊星ローラー押出機は、単軸スクリューと二軸スクリューの中間の特別な設計です。サンロールまたは中央スピンドルと呼ばれるメインスクリューは、溝のある内壁を持つバレル内で回転するいくつかの小さな遊星スピンドルに囲まれています。その結果、コンパクトな長さで非常に大きな熱交換面が得られます。材料は同じ温度で多くの小さなギャップでせん断されるため、大きな機械的せん断を発生させずに優れた熱均一性が得られます。これらの機械は多くの場合、フィルムやシートのラインの溶融ポンプとして、またはスクリーンチェンジャーの直前の最終混合段階として機能し、凝集物や上流の単一スクリューによって残された温度差を除去します。
ゴムおよび発泡体の加工に使用される特殊押出機
ゴム押出機は、ウォームフィードゴムスクリューまたはコールドフィードゴムスクリューとも呼ばれ、ゴムコンパウンド用に設計されています。エラストマーの過熱を避けるために、より深いフライトとより低い速度を備えています。発泡ポリエチレンの場合、加工業者は EPE 発泡押出スクリューバレル セットを使用します。これは、発泡剤を安定した圧力で溶融物に注入するために最適化されています。 PTFE や UHMWPE などの材料の固体ブロックを、回転スクリューではなくピストンで前方に押し出すラム押出機もあります。これらの機械は、スクリュー機械と同じ方法でポリマーを溶かすわけではありません。高圧と加熱された金型に依存します。
| 押出機の種類 | ネジの配置 | 代表的なL/D比 | 最適な用途 | 共通製品 |
|---|---|---|---|---|
| 単ネジ | バレル内のネジ 1 本 | 20:1~34:1 | 標準ポリマーの安定した溶融供給 | パイプ、プロファイル、フィルム、シート、ケーブル被覆 |
| 平行二軸ネジ | 2 つの噛み合う共回転ネジ | 28:1~48:1 | 強力な混合と配合 | マスターバッチ、コンパウンド、リサイクルペレット |
| コニカル二軸スクリュー | 2 本の収束逆回転ネジ | 16:1~25:1 | 熱に弱い粉体の穏やかな溶解 | 硬質PVCパイプ、プロファイル、木材とプラスチックの複合材 |
| 遊星ローラー | 惑星衛星を備えた中央スピンドル | 5:1~15:1 | 熱処理と溶融物の均質化 | メルトポンプとしてのフィルムおよびシートライン |
| ゴムのコールドフィード | ディープフライトスクリュー 1 本 | 8:1~16:1 | 未加硫ゴムコンパウンドの押出 | ゴムシール、タイヤ部品、ガスケット |
| ラム押出機 | ピストン駆動、回転ネジなし | 該当なし | ほとんど溶けない高粘度ポリマー | PTFE および UHMWPE ロッド、チューブ、プロファイル |
押出機の名前からスクリューの配置がわかり、その配置によって処理できる材料、供給できる混合エネルギー、経済的に維持できる製品の形状が決まります。
スクリューとバレル: 押出機を定義するコアコンポーネント
機械設計者も経験豊富なメンテナンス担当者も、本当の押出機はスクリューとバレルであると教えてくれます。モーター、ギアボックス、加熱システムは、スクリューを回し、バレルを適切な温度に保つためだけに存在します。スクリューとバレルのペアのパフォーマンスが低下した場合、下流側でそれを修正することはできません。この章では、スクリューバレルセットをどのように理解すべきかを定義する形状、材料、および加工ウィンドウについて説明します。
ネジ形状:直径、L/D比、圧縮比
押出機のデータシートの最初の数字はスクリューの直径で、通常はミリメートル単位で表示されます。たとえば、75 mm の一軸スクリュー押出機は、スクリューのフライト外径が 75 mm であることを意味します。出力容量はおおよそ直径の 2 乗に比例するため、90 mm スクリューは同じスクリュー速度で大幅に多くの出力を供給できます。 2 番目の数値は L/D 比、つまりバレルの長さとスクリューの直径の比です。 L/D 比 30 の 75 mm スクリューは、有効バレル長が 2250 mm であることを意味します。機械が長いほど滞留時間が長くなり、混合時間が長くなるため、添加剤を徐々に組み込む必要がある場合に役立ちます。
圧縮率は、供給ゾーンのチャネル深さの計量ゾーンのチャネル深さに対する比率です。材料がねじに沿って移動するときにどれだけ強く絞られるかを表します。一般的な汎用スクリューの圧縮比は 2.5:1 ~ 3:1 です。この比率が低すぎると、溶融物は十分に加圧されず、出力が急増します。高すぎると、溶融物が過熱し、ポリマーが劣化します。
バレルの構造と内部ライニング
バレルは高圧を保持し、熱を均一に伝導し、摩耗に耐える必要があります。小型押出機は、ボアに窒化処理を施した硬化鋼製の一体型バレルを使用します。大型の機械や研磨性または腐食性の材料を使用する機械では、バイメタル バレルが使用されます。バイメタル バレルは、遠心鋳造または焼結によって非常に硬い内側ライニングが施された強力な鋼製シェルです。最も一般的なライニング材料は、高クロム鉄とタングステンカーバイド合金です。
バレル内の摩耗は通常、供給ゾーンで最初に現れます。これは、そこでは材料がまだ固体であり、ペレットを通して高い摩擦が生じるためです。ガラス繊維強化材料の場合、高摩耗ゾーンは多くの場合、溶融速度が速く、繊維の端が金属を摩耗させる計量ゾーンに移動します。酸性ガスを放出する PVC や特定の難燃剤を処理する場合によく見られる腐食は、バレル全体にわたって発生します。窒化鋼、バイメタル高クロム、バイメタル タングステンカーバイドの間での正しい選択は、予算だけでなく材料のレシピによって決まります。
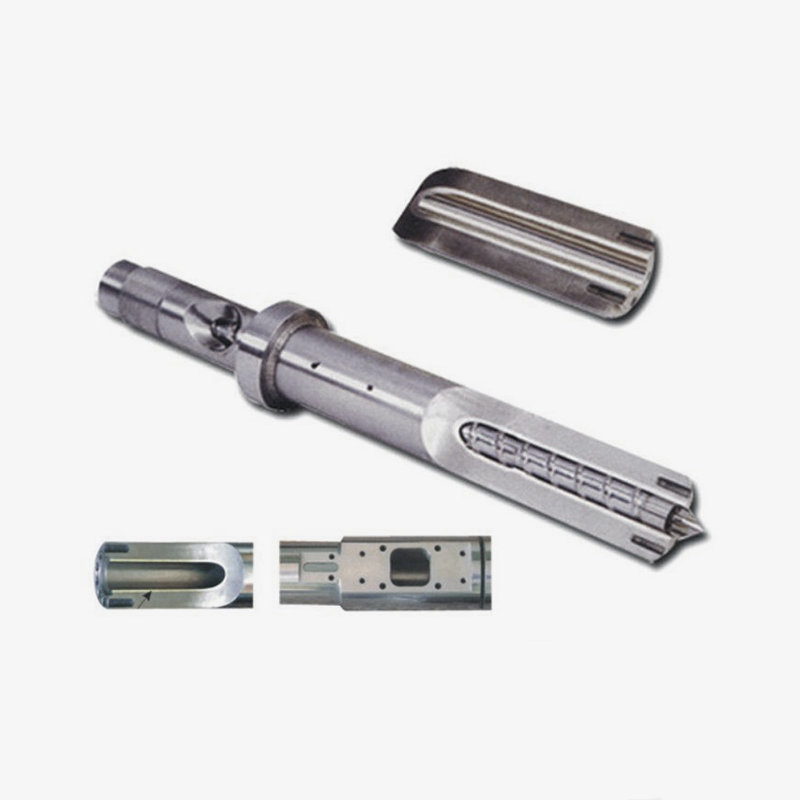
 研磨材および腐食性材料用のバイメタルスクリューおよびバレル 炭化タングステンまたはニッケルベース合金を使用したバイメタルのスクリューおよびバレルのオプションは、ガラス繊維強化プラスチックや腐食性プラスチックに長い耐用年数をもたらします。 HRC60~70までの硬度により交換頻度を低減し、高温連続使用にも対応します。 製品を見る→
ネジ鋼種も同じ哲学に従っています。窒化ネジはガス窒化処理で硬化され、標準ポリマーに対して低コストのソリューションを提供します。研磨性コンパウンドの場合、フライトエッジにハードフェーシングを施したバイメタルネジ、または完全な保護コーティングを使用すると、耐用年数が大幅に延長されます。一部の加工業者は、モジュラー スクリューとも呼ばれる交換可能なスクリュー設計を選択し、同じマシンでスクリューのみを交換するだけで複数の製品レシピを実行できます。これは、メンテナンスも簡素化するアプローチです。
処理ウィンドウの選択: バレル温度設定が材料に従う理由
バレル温度の設定値は決して任意ではありません。それらはポリマーの処理ウィンドウに従います。すべての熱可塑性プラスチックは比較的狭い範囲内で軟化および溶融し、この範囲を外れると目に見える品質上の問題が発生します。バレルが冷たすぎると、溶融物は粘稠で不安定なままとなり、出力が急増し、製品内に未溶融の顆粒が生じる原因となります。バレルが熱すぎるとポリマーが劣化し、製品が黄色、脆くなる、または色褪せた灰色に変わります。このため、押出機の意味のある定義には、ホッパーからダイまでの温度制御された経路の概念が含まれます。
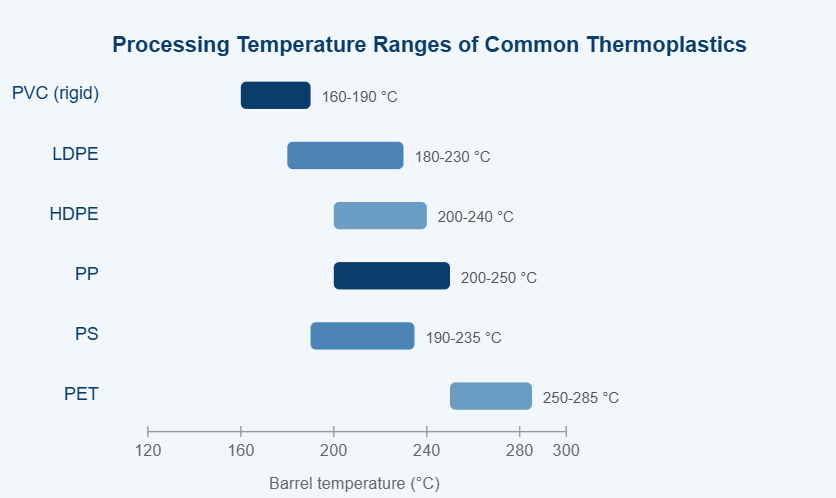
スクリュー押出機で加工される 6 つの一般的な熱可塑性プラスチックの典型的なバレル温度ウィンドウ。実際の設定値は、滞留時間、スクリューの設計、およびスタビライザーのパッケージによって異なります。
上のグラフは、単軸および二軸押出機で日常的に処理される 6 種類の熱可塑性プラスチックのおおよそのバレル温度ウィンドウを比較しています。このグラフの最初のメッセージは、一般的な汎用プラスチックには互換性がないということです。各樹脂には独自の温度領域が必要です。 PVC は 200°C 付近で分解し始め、塩酸を放出して急速に変色するため、下位に位置します。ポリエチレンは寛容で広いウィンドウをカバーするため、LDPE は初心者にとって押し出しが最も簡単な材料であり続けます。 HDPE では、フィルム内の未溶解結晶を避けるために、LDPE よりもわずかに高いバレル設定値が必要です。ポリプロピレンは劣化前は同様の挙動をしますが、その融点が鋭いため、わずか数度の変化でメルトフローが明らかに変化する可能性があります。ポリスチレンも温度には耐性がありますが、大型の機械では十分な通気が必要になる傾向があります。 PET は最も高い温度を必要とし、湿気によりポリマー鎖が加水分解され粘度が低下するため、押出前に慎重な乾燥が必要です。異なるウィンドウはスクリューの設計に直接影響します。低温材料は高いせん断に耐えますが、高温材料はより低いせん断プロファイルとより長い計量ゾーンを必要とします。したがって、同じマシン上でプロセッサーを PVC から PP に変更する場合、スクリューバレル セットを新しいポリマー用に設計されたものと交換することをお勧めします。分子量の違いなどの原料の変動も理想的な範囲をシフトさせるため、経験豊富なオペレーターはバレルの設定値だけでなく、溶融温度の傾向に常に注意を払います。つまり、このチャートは、押出機のスクリューとバレルが決して万能ではない理由を説明しています。
耐摩耗性のオプションと表面処理
窒化ケース
硬化した窒素表面。低コスト; PE、PPのクリーンな加工に適しています。
バイメタル高クロムライニング
バランスの取れた耐摩耗性と耐腐食性。タルクおよび炭酸カルシウムを充填したコンパウンドの標準。
バイメタルタングステンカーバイドライニング
ガラス繊維および鉱物入り研磨材に対する最高の耐摩耗性。
交換可能な摩耗要素を備えたモジュラーネジ
頻繁にレシピを切り替え、交換コストを抑えたいプロセッサー向け。
これらのオプションの選択によって、マシンの総所有コストが変わります。窒化されたバレルは、古い表面を剥がして再窒化することで修理できますが、タングステンカーバイドのライニングが摩耗している場合は、通常、新しいバレルが必要です。逆に、ガラス繊維コンパウンドを使用する大規模な生産機械では、ダウンタイムが減少するため、通常、1 つの生産シーズン内にタングステンカーバイドのライニングを回収できます。
スクリューとバレルは 1 つのペアで動作します。形状、スチールグレード、表面処理はすべてポリマーとそのフィラーに適合する必要があり、加工温度チャートはその選択のマップとなります。
押出機の一般的な産業用途
押出機は、ほぼすべてのプラスチック製造分野で使用されていますが、押出機が実行するタスクは、最終プロファイルの直接成形と、ペレット、フィルム、またはその他の半製品に成形される材料の混合の 2 つのグループに分類できます。機器のデータシートを読む際には、アプリケーションがどのファミリーに属しているかを理解することが不可欠です。
| 完成したプロファイルの直接成形
| 複合化と回収
|
有用な経験則: 製品が正確な断面を維持する必要がある場合は、安定した生産量で知られる押出機タイプを選択し、その単一製品用に設計されたスクリューを使用します。製品が形状よりも正確な組成が重要なペレットまたはコンパウンドの場合は、集中的に混合する機械を選択し、スクリュー交換のためのメンテナンス時間を長くしてください。
フォーム押出は 2 つのファミリーを組み合わせたものであるため、特に言及する価値があります。 EPE 発泡スクリューバレル セットは、最初にポリマーを完全に溶融し、次に物理的発泡剤を溶融物に注入し、その後ダイが出るまで溶融物を高圧下に維持する必要があります。スクリュー全体のプロファイルはこの圧力経路に合わせて最適化されているため、発泡ポリエチレンの加工業者は標準の PE スクリューを使用しません。
押出用途は、直接成形と混合を中心とした配合に分けられます。間違ったマシン ファミリを選択すると、初日から製品、ネジ、メンテナンス スケジュールと格闘することになります。
適切な押出機、スクリュー、バレルの選択方法
押出機の選択、またはそのスクリューとバレルの交換は、推測ではなくデータシートの数値に基づいて決定する必要があります。 5 つの要素が最も重要な要素となります。
- 材料のレシピと形状: 樹脂の種類、添加剤、充填剤、リサイクル内容、飼料がバージンペレットか粉末かなど。
- 出力対象: 必要な kg/h は、最小スクリュー直径と駆動力を定義します。スクリュー直径を 2 倍にすると、同じスクリュー速度でポンプ能力が約 4 倍になります。
- 溶融品質要件: 壁の厚さ、フィラーの分布、および色の許容差。公差が厳しい場合は、より長い L/D 比が必要になり、場合によってはバリアやミキシング スクリューが必要になります。
- 摩耗および腐食環境: ガラス繊維、タルク、二酸化チタンなどの研磨性充填剤、および PVC 分解ガスなどの腐食性副生成物が、窒化材料とバイメタル材料のどちらを選択するかを決定します。
- 既存のマシンインターフェース: フランジ寸法、中心線の高さ、ドライブキー溝、加熱ゾーン、および制御ソフトウェアは正確に一致する必要があります。
| 要因 | 何を確認するか | 間違った選択の結果 |
|---|---|---|
| ポリマーレシピ | メルトフローインデックス、添加剤、フィラーの割合、分解性 | 過熱、スクリューの磨耗、分散不良 |
| 出力 | 所定のスクリュー速度と背圧で kg/h | ラインが生産目標に達しない |
| L/D比 | レシピに必要な長さと直径の比 | L/D が短いと溶融が不安定になります。 L/D が長いと熱損傷の危険性がある |
| 圧縮率 | ポリマーの種類と嵩密度に適合 | 盛り上がる、燃える、または溶けない顆粒 |
| 摩耗保護 | バレルのライニングタイプとスクリューのフェーシングタイプ | 早期の摩耗と金属粒子による製品の汚染 |
| 幾何学的フィット | 直径、全長、キー溝、ヒーターゾーン、フランジ | 機械が設置できない、または溶けて漏れる |
スクリューおよびバレルのメーカーとの連携
スクリューとバレルはカスタム部品であるため、見積もり前に適切な質問をするメーカーと協力することで最良の結果が得られます。有能な プラスチック機械部品メーカー 機械のブランド、スクリュー直径、L/D 比、出力目標、使用するポリマーと添加剤、現在の故障モード (摩耗、腐食、または混合不良など) を尋ねます。また、0.5 ミリメートルの寸法によって出力と溶解挙動が変化する可能性があるため、図面の正確な測定値についても合意する必要があります。多くの輸出市場では、加工業者は仲卸業者の値上げを避けるためにメーカーから直接スクリューバレルセットを購入し、同時にアプリケーションサポートも受けています。
1990 年に設立され、米国、ドイツ、ドバイ、ベトナム、タイの顧客にサービスを提供してきた当社の工場でも、同じ間違いをよく目にします。加工業者は、あるサプライヤーから完全な押出機を購入し、その後、互換性があることを期待して、別の供給元からスクリューバレル セットを購入します。実際には、スクリューとバレルのセットは、正しいラジアルクリアランスとフライト公差を備えた、適合するペアとして製造する必要があります。これらが一致すると、1 回転あたりの出力が安定し、機械は静かに動作します。そうでない場合は、サージ、温度変動、および急速な摩耗に気づきます。
スクリューバレルセットの選択は、材料、生産量、溶融品質、摩耗環境、機械インターフェースの 5 つの数字から始まります。カスタム一致した 1 つのコンポーネントのペアで終わります。
メンテナンス、摩耗、耐用年数
正しく選択された押出機でも磨耗します。スクリューとバレルは接触する機械部品であり、スクリューが回転するたびにバレルの壁や材料に対して少量の摩擦が発生します。本当の問題は、摩耗が起こるかどうかではなく、どのゾーンでどのくらいの速さで摩耗が起こるかということです。
最も一般的な摩耗メカニズム
- ガラス繊維、炭酸カルシウム、タルク、二酸化チタンなどのフィラーによる摩耗は、バレル内でサンドペーパーのように機能します。
- 酸性副産物による腐食摩耗: PVC の分解により塩酸が発生します。難燃性ポリマーや一部のバイオベースポリマーは、他の攻撃的な化合物を放出します。
- 位置ずれ、ネジの曲がり、または過度の側面荷重による金属間の接触。これは両方の部分を破壊する最も速い方法です。
- 高い溶融速度による計量ゾーンとフライトエッジの浸食。強化コンパウンドや高温樹脂で最も顕著に見られます。
摩耗を示す症状
- 同じスクリュー速度、背圧では出力が10%以上低下します。
- 設定値を変更せずに、溶融温度が変動し始めます。
- 製品の厚さのばらつきは、特に金型の片側に沿って現れます。
- 溶融物中に黒い斑点または暗い縞が現れます。摩耗したポケットに閉じ込められた物質は時間の経過とともに劣化します。
- ネジの詰まり、異音、またはモーターのアンペア数が高い場合は、機械的干渉を示しています。
基本的な予防保守ルーチン
- 材料に応じて、6 ~ 12 か月ごとに、供給、圧縮、計量ゾーンでスクリューの外径とバレルの内径を測定します。
- スクリュー回転ごとの出力を記録します。緩やかな下降傾向は、単一の測定値よりも信頼性が高くなります。
- 特に PVC やその他の腐食性材料を使用している場合は、シャットダウンする前にマシンを完全にパージしてください。
- スクリューフライトのエッジに丸みや亀裂がないか、バレルボアに傷や粗い表面がないかを検査します。
- ギアボックスとバレル間の位置を確認し、ネジが真っ直ぐであることを確認します。
- 交換部品の信頼できるサプライヤーと協力して、重要なラインに備えて予備のスクリューバレル セットを常備してください。
定期的なメンテナンスにより耐用年数は延びますが、最終的にはすべてのスクリューとバレルのセットには限界が生じます。業界の一般的なルールでは、窒化されたネジは良好な条件下で 1 ~ 2 年間持続します。バイメタルねじは、研磨作業で 3 ~ 5 年以上使用できます。バレルのボアが元の寸法より約 0.3 ~ 0.5 mm 以上拡大される場合、通常は、新しい適合セットを再調整するよりも経済的です。
押出機内の摩耗は緊急事態ではありません。これは正常な状態であり、正しい材料の選択と簡単な測定ルーチンによって追跡し、計画を立て、速度を低下させることができます。
押出機に関するよくある質問
これらは、オペレーターや購買チームが押出成形を始めるときに最もよく尋ねる質問です。
押出機の簡単な定義は何ですか?
簡単に言うと、プラスチック製造における押出機の意味は、プラスチック材料を連続的に溶融し、ダイを通してポンプで送り出し、一定の断面を持つ長い製品を作成する機械です。一言で言えば、原料が一方の側から入り、溶融して加圧された材料がもう一方の側から出てきて、加熱されたバレル内のスクリューが押し込みと混合を行います。金属の押出成形でも同じ用語が使用されますが、プラスチックの場合、「押出機」はほとんどの場合、バレルと回転スクリューを備えたスクリュー押出機を意味します。
押出機と射出成形機の違いは何ですか?
押出機は連続的に動作し、プロファイル、フィルム、シート、またはペレットを無限に生成します。射出成形機は断続的に動作します。スクリューでポリマーを溶かし、閉じた金型に溶融物を射出して圧力を保持し、金型を開いて部品を取り出します。多くのプロセッサーは両方のタイプを備えています。射出成形機のスクリューバレルセットも似ていますが、通常は短く、往復運動用に設計されているため、単純に押出機スクリューと置き換えることはできません。
押出機内のスクリューは実際には何をするのでしょうか?
スクリューには、固体材料を前方に運ぶ、溶かす、圧力を高めるという 3 つの役割があります。単純な螺旋のように見えますが、そのチャネルの深さ、飛行ピッチ、長さによって、摩擦によって発生する熱の量、添加剤の混合の程度、出力の安定性が決まります。圧縮比がわずかに変化すると、溶融温度が数度変化する可能性があるため、スクリューは機械の心臓部とみなされます。
押出機で加工できる材料は何ですか?
ほとんどの熱可塑性プラスチック: PE、PP、PVC、PS、ABS、PA、PET、および多くのコポリマー、ゴム化合物および食品業界の特定の食品ペースト製品。制限要因は、メルト フロー、熱安定性、バレルの腐食です。 PVC など、融点近くで分解する材料には、低せん断スクリュー設計が必要です。 PTFE などの溶融粘度が非常に高い材料の場合は、通常のスクリューではなく特別なラムタイプの装置が必要です。
一軸ネジと二軸ネジ、どちらが優れていますか?
どちらが一般的に優れているというわけではありません。 2 つのタイプは異なる質問に答えます。単純なパイプやフィルムの製造の場合は、単軸押出機が低コストで操作が簡単です。顔料、充填剤、またはリサイクル内容物をポリマーに混合する必要がある場合、またはペレットの代わりに粉末を供給する場合は、二軸押出機がより効果的です。 PVC パウダーの場合、世界中の多くの加工業者は、高出力で穏やかに溶解できる円錐形二軸スクリューを選択しています。 「より良い」という用語は、レシピ、生産目標、製品の許容差によって異なります。
押出機のスクリューとバレルの寿命はどのくらいですか?
耐用年数は、材料に含まれる研磨剤や腐食剤の含有量、バレル温度、スクリュー速度、機械のメンテナンスの仕方によって異なりますが、1 年未満から 5 年以上までさまざまです。窒化バレルを使用してガラス繊維強化コンパウンドを使用すると、多くの場合、1 シーズン以内に目に見える磨耗が発生します。同じサービスでバイメタルのタングステンカーバイドライニングを使用すると、数倍長持ちします。定期的にネジ径やバレル内径を測定し、出力低下や厚み変化が現れた場合にはセットを交換するのが賢い方法です。
押出機の実際的な定義は、連続的な溶融とポンピングを行う機械であり、その正体は内部のスクリューバレルのペアによって決まります。
押出機の意味を理解するのにポリマー工学の学位は必要ありませんが、適切なメンタルモデルが必要です。機械を連続した 5 段階のパイプライン (供給、溶解、混合、計量、金型成形) として捉えると、すべてのデータシート、すべてのスペア部品リスト、すべてのトラブルシューティングの会話がより透明になります。
シングル スクリュー バレル、パラレル ツイン、コニカル ツイン、プラネタリー、およびバイメタル スクリュー バレル セットの製造における 30 年以上の経験を持つ当社は、単一コンポーネントと完全なスクリュー バレル ソリューションの両方をプラスチック機械製造業者およびプラスチック加工業者に供給しています。現在のラインで出力の急増、不均一な溶融、または急速なスクリューの摩耗が発生している場合は、機械のブランドと製品レシピをお送りください。お客様の機械と予算の両方に適合するスクリューバレル セットをお勧めします。
高品質のネジとバレルのペアは、プロセッサーが実行できる最も経済的なパフォーマンスのアップグレードです。出力の安定性、製品の公差、エネルギー効率、交換間隔が同時に改善されます。
選択したベアリングディスプレイ

 浙公网安备33090202000520号
