

著者: ワイボ
日付: Sep 15, 2026
エクストルーダーの意味:種類、動作原理、用途、選択ガイド
エクストルーダーの意味 押出機とは、材料をダイに押し込んで連続的に成形する機械です。プラスチック加工では、これは通常、ポリマー ペレットを加熱したバレルに供給し、回転スクリューで溶かし、固定開口部から溶融物を押し出してパイプ、フィルム、シート、異形材、またはペレットを形成することを意味します。この定義は短く聞こえますが、このフレーズは工場現場のコンパクトなゴム押出機から 40:1 の平行二軸スクリュー配合ラインに至るまで、幅広い機械をカバーしています。エンジニア、購買チーム、メンテナンス担当者はそれぞれ、操作する機械を通じて押出機の意味を解釈するため、この用語をいくつかの角度から分析する価値があります。
このガイドでは、辞書の由来、動作原理、メインスクリューとバレルの構成、押出装置に依存する用途、購入者にとって重要な選択とメンテナンスの考慮事項など、押出機の意味を実際的な用語で説明します。また、1990 年に設立された中国のスクリューとバレルのメーカー、舟山マイクロ波機械の経験も活用し、その定義が実際のサプライヤーの決定にどのように反映されるかを示します。最後には、押出機とは何かを説明し、その性能を決定する部品を指摘し、機械やスペアパーツを比較するときに適切な質問ができるようになっているはずです。
つまり、工業的実践における押出機の意味は、ダイを通るスクリュー駆動の圧力によって溶融または軟化した材料を連続的に成形することであり、機械内部のスクリューとバレルの組み合わせがその能力とコストのほとんどを決定します。
エクストルーダーの意味: 辞書の定義を超えて
辞書では、エクストルーダーを「材料を金型に押し込むことによって成形する機械」と定義しています。このフレーズは本質的な動きを捉えていますが、機械内部の状況は無視されています。一般的なプラスチック押出機は、単に冷却したペレットを穴から押し出すだけではありません。材料を供給し、圧縮し、摩擦と外部熱で溶融し、添加剤や着色剤を混合して圧力を加え、均質な溶融物を金型に押し込んで最終断面を形成する必要があります。つまり、装置設計における押出機の意味は、ダイ単独ではなく、スクリュー、バレル、加熱システム、ギアボックス、ダイの組み合わせによって成形されます。
この言葉には長い言語の歴史があります。 「エクストルーダー」はラテン語に由来します 押し出し 、の組み合わせ 元 (アウト)そして トルデレ (押すこと)。この起源は、同じ単語がまったく異なる分野で登場する理由を説明しています。食品産業では、押出機でスナックや動物飼料を調理し、成形します。セラミックや金属の加工では、押出機が粘土または加熱されたビレットをダイに押し込みます。 3D プリンティングでは、小型の押出機が細いフィラメントのストランドを高温のノズルに供給します。これらの各デバイスは同じ原理を共有しています。つまり、材料に圧力を加え、成形された開口部によって結果が決まります。
プラスチック加工において、この用語には、知っておくと役立ついくつかの特定の前提条件が含まれています。まず、押出機は連続式の機械ですが、射出成形機は循環式です。次に、押出機は機械全体を指しますが、「押出機スクリュー」と「押出機バレル」という用語は、その内部にある 2 つの最も重要なコンポーネントを指します。第三に、押出機の出力は、押出物と呼ばれることが多く、完成したパイプからさらなる加工に進む半完成シートまで、あらゆるものになる可能性があります。これらの区別を念頭に置くと、機械サプライヤーとのコミュニケーションがはるかに容易になります。同じ単語が、製品カタログ、プロセス文書、メンテナンス マニュアルで微妙に異なる意味で使用されるためです。
したがって、押出機の実際的な定義は状況によって異なります。機械製造業者にとっては押出機は完全な加工ラインであり、部品メーカーにとってはスクリューとバレルのアセンブリであり、プラントオペレーターにとっては原材料を販売可能な製品に変える装置です。
押出機の仕組み: 動作原理とコアコンポーネント
押出機とは何かを理解したら、押出機の次の層の意味は、固体ポリマーを連続溶融物に変換する方法です。このプロセスは、ほぼすべてのスクリュー駆動押出機で同じ論理シーケンスに従います。スクリューはぴったりとフィットしたバレル内で回転し、外部から加熱されながら機械的摩擦を生み出します。溶融したポリマーはバレルヘッドに蓄積し、ダイのギャップを通って押し出されます。
押出プロセスのステップバイステップ
- 餌やり - 材料は重力または強制フィーダーによってホッパーを通ってバレルに入ります。供給口は通常、早期の溶融やブリッジを防ぐために水冷されています。
- 搬送と圧縮 - スクリューチャンネルが材料を前方に運びます。溝の深さが減少すると、材料が圧縮されて空気が排出され、軟化し始めます。
- 溶解と可塑化 - スクリューの回転とバレルヒーターバンドからの摩擦熱によりポリマーが溶解します。バリアフライトまたは混合要素により、溶融物の均一性が向上します。
- 計量と加圧 - 最終スクリューセクションは出力速度を制御し、圧力変動を滑らかにし、ヘッドに一定の溶融温度を供給します。
- 金型成形 - 溶融物はスクリーンパック、ブレーカープレート、そしてダイを通過し、押出物の最終的な断面とサイズが決まります。
- 冷却と下流処理 - 金型の後、製品は用途に応じて校正、冷却、引っ張り、切断、または巻き取りが行われます。
押出機のコアコンポーネント
サイズやメーカーに関係なく、すべての押出機には次の主要部品が含まれています。それぞれの役割を理解することで、メンテナンス スタッフや購入者が自信を持って機械を比較することができます。
| コンポーネント | 機能 | 製品の品質への影響 |
|---|---|---|
| ネジ | 材料の搬送、圧縮、溶解、混合 | 生産量、溶融品質、エネルギー消費量を決定します |
| バレル | ネジを囲んで熱を伝える | 温度制御とネジの摩耗保護に影響します |
| 冷暖房システム | 必要な温度プロファイルを維持します | 劣化を防ぎ、溶融物の一貫性を保証します |
| ギアボックスと駆動モーター | 必要な速度とトルクでネジを回転させます | 最大スループットとトルク安定性を設定します |
| ブレーカープレートとスクリーンパック | 汚染物を濾過し、圧力を高めます | 溶融物の清浄度と混合を改善します |
| 死ぬ | 押出物を希望の形状に成形します | 寸法精度と表面仕上げを定義します |
バイヤーとエンジニアにとって、スクリューとバレルは特別な注意を払う必要があります。これら 2 つの部品は高温高圧下で互いに摩耗し、その合金、熱処理、表面硬化によって、メンテナンスが必要になるまでに押出機がどれくらいの時間稼働できるかが決まります。スクリューとバレルの両方を製造するマイクロウェーブ マシナリーのようなメーカーは、適合システムとしてフィット、材料の選択、表面処理を制御できます。これは、既存のラインのコンポーネントを交換する際に実際的な利点となります。
ネジの長さと直径の比: 重要な仕様
エンジニアリング用語で押出機の意味を定義する仕様の中で、スクリューの長さ対直径の比率は特別な注意に値します。 L/D 比は、スクリューの作動長とその直径を比較し、スクリューがどれだけ溶解、混合、加圧できるかに直接影響します。通常、L/D 値が高いほど滞留時間が長くなり、可塑化が向上します。そのため、高生産ラインや配合ラインでは長いスクリューが使用される傾向があります。さまざまなねじ構成はさまざまな L/D 範囲に合わせて進化しており、それらを正しく読むことは、サプライヤーのデータシートを比較するのに役立ちます。以下の棒グラフは、5 つの一般的な押出機スクリュー構成の典型的な L/D 比をまとめたものです。
ネジ構成別の代表的なL/D比
遊星ネジ 18:1
コニカルツインスクリュー 22:1
単ネジ一般 25:1
単ネジパイプまたはフィルム 30:1
パラレルツインコンパウンディング 40:1
チャートを下から上に読むと、機械設計における押出機の意味の背後にある明確なロジックが明らかになります。遊星構成は、回転スピンドルが広い表面に応力を分散させるため、L/D が最も短く、良好な溶融品質を達成するために長いバレルを必要としません。円錐型ツインスクリューもコンパクトなままであり、低い加工温度で硬質 PVC を可塑化するという典型的な役割に適しています。汎用のシングル スクリューは 25:1 で動作します。その形状により、供給するほとんどのペレットに対して信頼できるバランスが得られるからです。アプリケーションでより高い溶融品質が要求される場合、パイプやフィルムのラインで見られるように、単一スクリューの長さは 30:1 まで延長されます。 40:1 の平行二軸スクリューは、もう一方の極端な例です。長いバレルが複数の混合ゾーンを提供し、供給ポートをバレルに沿って配置できます。実際には、L/D 比は設置床面積、バレルの加熱コスト、ネジの取り外し手順にも影響します。ネジが長いほど接触面が多くなり、ギアボックスからのトルク要件が増加します。これは、バレルメーカーがより長いバレルにわたって真直度を管理する必要があることも意味します。そのため、長いバレルを注文する際には精密加工能力が重要になります。これが、経験豊富なバイヤーが利用可能な最大の L/D を単純に要求しない理由の 1 つです。材質、スクリュー形状、下流設備に合わせたL/Dを指定します。このようなマッチングこそが、スクリューとバレルのメーカーの価値を生む場所です。次回サプライヤーが押出機や交換用バレルの見積もりをするときに、L/D 番号が単なる寸法以上のものであることがわかるでしょう。これは、マシンがどれだけの作業を行うように設計されているかを示すものです。
押出機の動作原理は、供給、圧縮、溶融、計量、成形として要約できます。ホッパーとダイの間のすべてのコンポーネントは、これら 5 つのステップの 1 つをより安定させるために存在します。
業界で使用される主なタイプの押出機
押出機ファミリーは通常、スクリューの形状によって分類され、各タイプは異なる操作ニッチに対応します。これらのカテゴリを理解すると、押出機の意味への理解が深まり、メーカーの製品リストを読むときに役立ちます。
単軸押出機
一軸スクリュー押出機は、プラスチック加工において最も一般的な構成です。 1 本のスクリューが滑らかなバレル内で回転し、材料がらせん状のチャネルを通って前方に移動します。この設計は経済的で、機械的に単純で、十分に配合されたペレットを処理する上で信頼性が高くなります。パイプ押出、異形押出、フィルムブロー、シートキャスティングなどの用途で主に使用されており、一貫した生産量と温度が激しい混合よりも重要です。押出機用途のシングル スクリュー バレルは通常、プロセス エンジニアが選択したポリマーの種類、生産量、L/D 比に適合します。
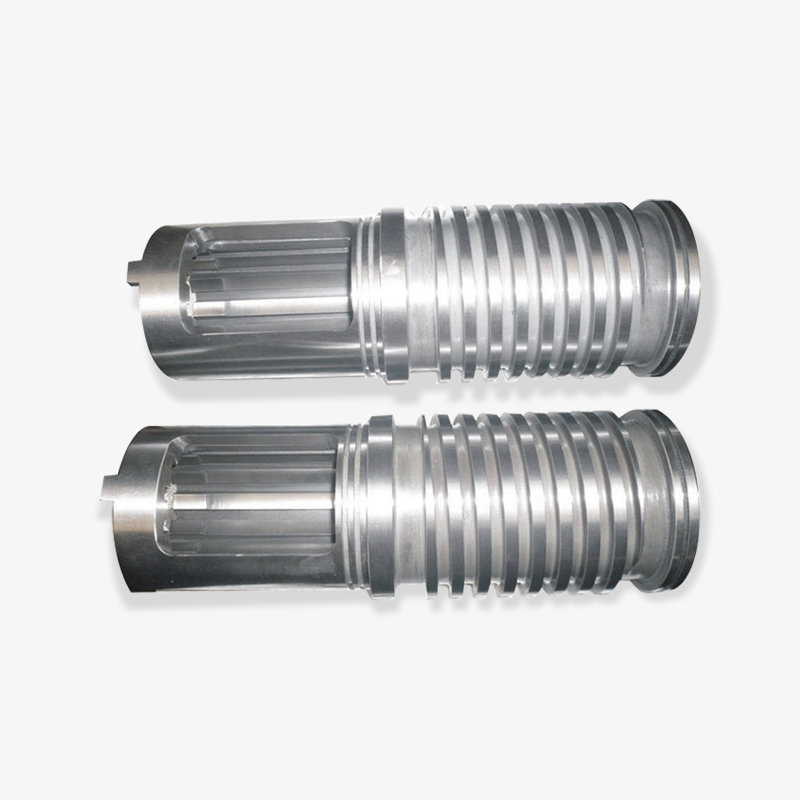
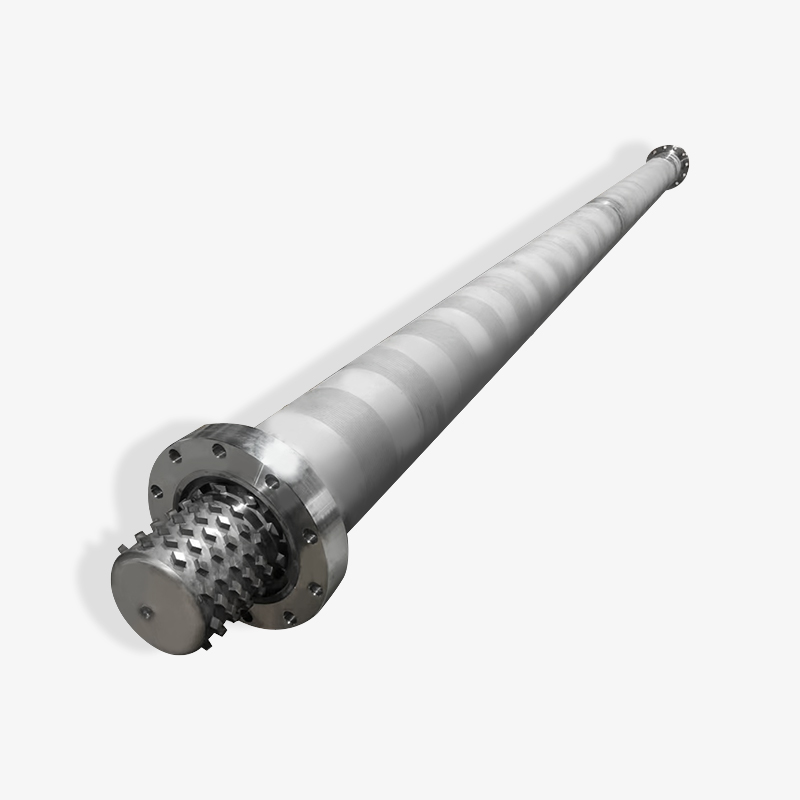
 モジュラー設計の押出機用単軸スクリューバレル このバレルは、パイプ、プロファイル、フィルムなどの標準的な押出プロセスに適しています。モジュール式構造によりメンテナンスが簡素化され、合金鋼ネジと正確な温度制御が安定した溶解と効率的な生産をサポートします。 製品を見る→
二軸押出機
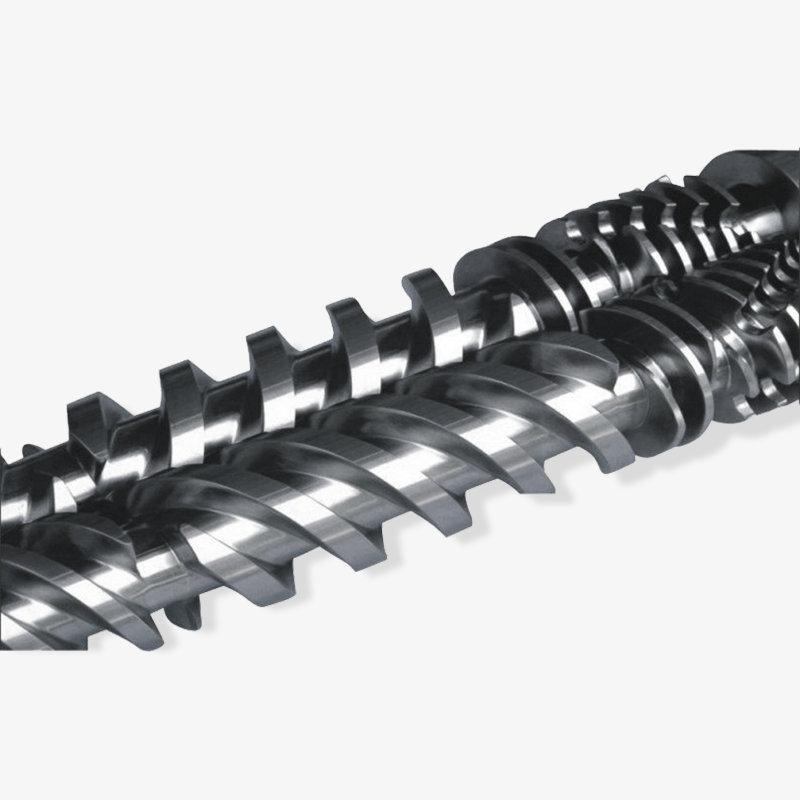
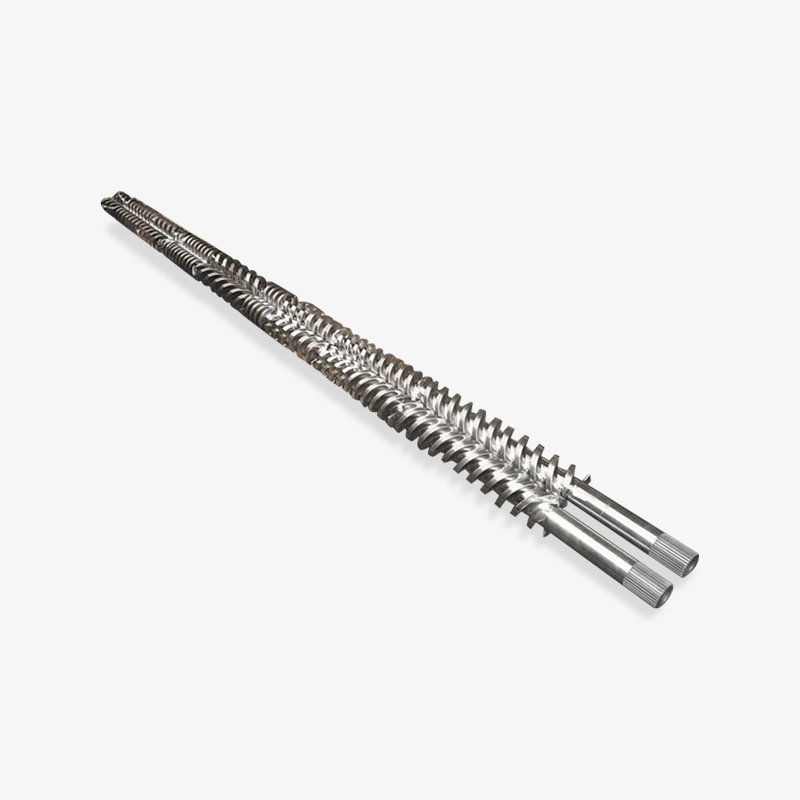
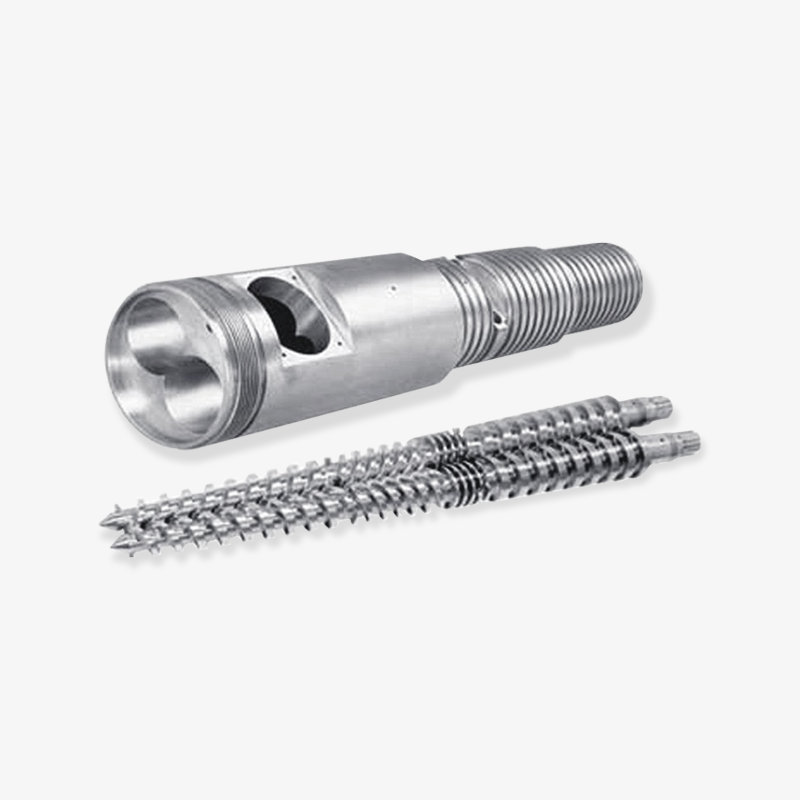
二軸押出機は、2 本の平行または円錐形のスクリューを並べて使用します。さらに、同方向回転タイプと逆回転タイプ、および噛み合いペアと非噛み合いペアに分けられます。同時回転平行二軸スクリューは、制御されたせん断力と自己洗浄作用を生成するため、配合、マスターバッチ製造、脱揮の主力製品です。円錐形ツインスクリューは、供給端の根元が広く、排出端の直径が小さいため、材料の密度が過剰になることなく高い圧縮比が得られます。これらは、PVC パイプおよびプロファイル ラインの古典的な選択肢です。円錐形のツイン スクリューとバレルのアセンブリは、ダイへの安定した溶融物の供給を維持しながら、PVC の低いせん断感度に対応できるように設計されています。
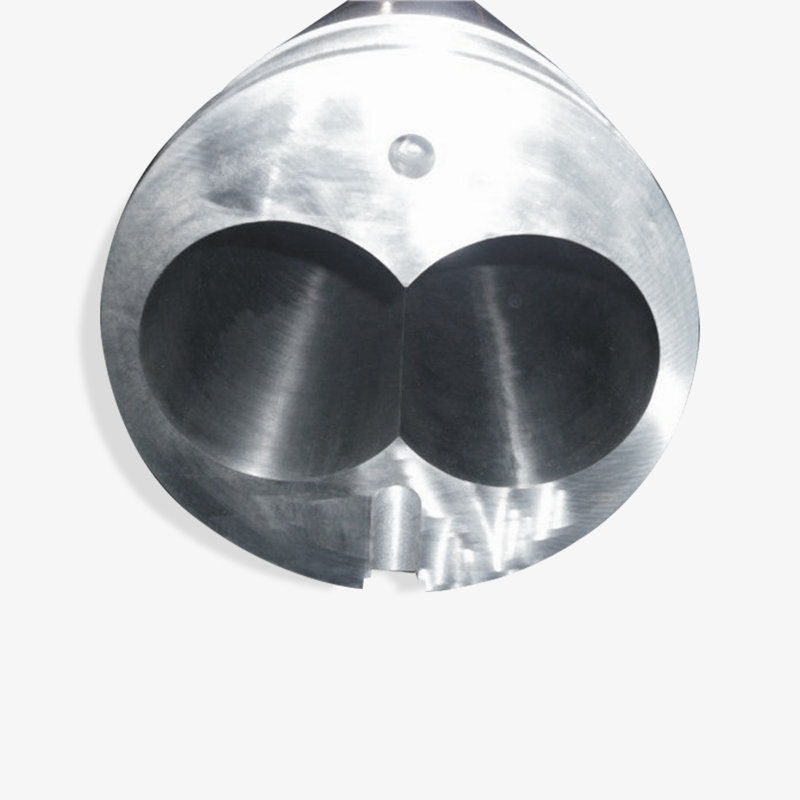 PVC用コニカルツインスクリューとバレルアセンブリ 低せん断加工用に設計されたこの円錐形ツイン スクリューとバレルは、安定した溶融物をダイに供給します。高い圧縮比と均一な混合を実現し、PVC パイプやプロファイル ラインにとって信頼できる選択肢となります。 製品を見る→
遊星スクリュー押出機
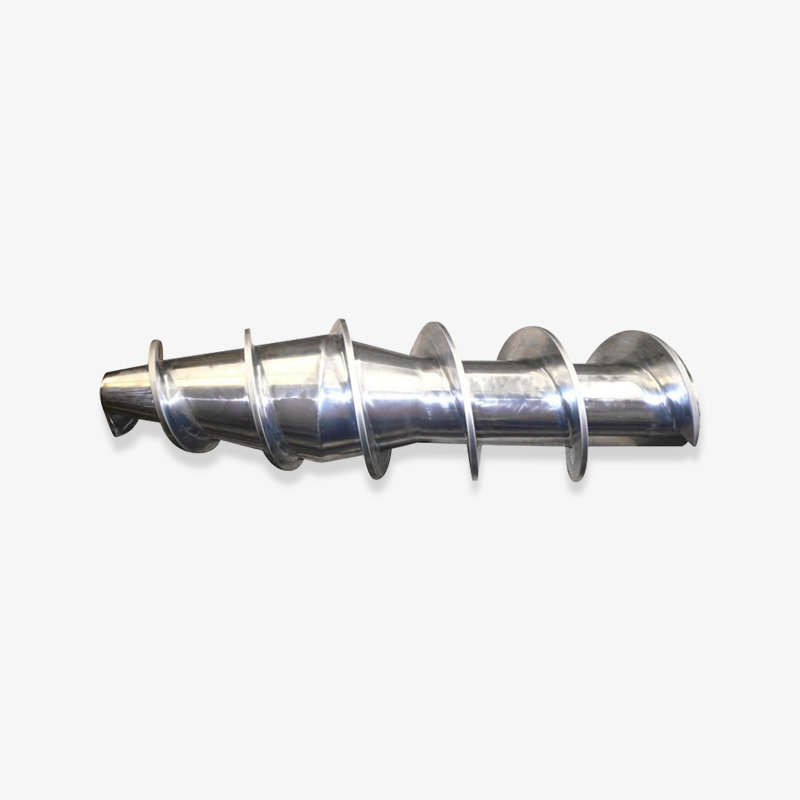
遊星スクリュー押出機は、中央の 1 本のメインスクリューとその周囲に配置された複数の遊星スクリューを組み合わせます。遊星スピンドルはメインスクリューと溝付きバレルの間で回転し、大きな表面接触と穏やかなせん断を生み出します。この配置は、熱に弱い材料、特に高せん断下で分解する硬質 PVC やその他の化合物に最適です。混合動作は多くの小さな接触点で行われるため、溶融温度は低く保たれ、添加剤は非常に均一に分散されます。
ラムおよびピストン押出機
ラム押出機とピストン押出機は回転スクリューを使用しません。往復ラムで材料を押し出すため、超高分子量ポリマー、ゴムプリフォーム、スクリュー混合に耐えられない特定の食品ペーストに役立ちます。スクリューマシンほど生産量は均一ではありませんが、難しい材料を確実に処理できるため、混合ではなく圧力が主な要件である特殊な生産ラインでよく使用されます。
押出機タイプの比較
以下の表は、各構成のおおよその基準範囲を示しています。実際の値は材質、ネジの設計、ラインの設定によって異なるため、購入仕様ではなく出発点として使用してください。
| 種類 | 一般的なネジ速度 | 典型的なL/D | 最適な用途 |
|---|---|---|---|
| 単ネジ | 20~120rpm | 25-30:1 | パイプ、プロファイル、フィルム、シート、標準ペレット |
| 平行二軸ネジ | 200~600rpm | 32-48:1 | コンパウンディング、マスターバッチ、脱揮 |
| コニカルツインスクリュー | 10~60rpm | 18-25:1 | PVCパイプ、プロファイル、シート |
| 遊星ネジ | 10~50rpm | 16-20:1 | 感熱材料、PVCコンパウンド |
| ラム押出機 | ねじ込み式ではない | 該当なし | UHMWPE、ゴムプリフォーム、ペースト |
必要な押出機のタイプは、ブランドではなく、材料、必要なせん断速度、下流の製品の形状によって決まります。そのため、サプライヤーは機械を見積もる前にレシピについて尋ねます。
さまざまな業界にわたる押出機の用途
エクストルーダーの意味は、実際の製品に結び付けるまでは抽象的なままです。この機械は、ほぼすべてのプラスチック半製品を連続形状で生産するために使用されており、適応バージョンではゴム、金属、セラミック、食品業界にも使用されています。共通点は常に同じです。つまり、材料は金型に押し込まれ、一定の断面になります。
- パイプとプロファイル - 給水、排水、ガス分配用の PVC、PE、PP パイプ、さらに窓の輪郭、ドア枠、装飾トリム。
- フィルムとシート - 包装用のインフレーションフィルム、キャストフィルム、トレイ、カップ、ブリスター用の熱成形シート。
- 配合とペレット化 - 添加剤、充填剤、着色剤を均一なペレットに混合するツインスクリューライン。
- 発泡製品 - EPE パールコットンフォームシート、XPS 断熱ボード、その他の化学発泡フォーム。
- ワイヤーとケーブル - 導体コアに絶縁層とジャケット層を適用する押出コーティング。
- ゴム製品 - ゴム押出機は、加硫前にストリップ形状または異形のブランクを供給します。
- 食料と飼料 - 調理押出機はスナック、朝食用シリアル、ペットフードを成形します。
- 3Dプリント - 小型フィラメント押出機がプラスチック層を溶かして堆積させます。
たとえば、発泡押出では、専用の EPE 発泡押出スクリューとバレルが、溶融体内の気相を制御するための特別な混合および溶融冷却形状で設計されています。この詳細は、スペアパーツを選択する際に、一般的な押出機の意味だけでは十分ではない理由を示しています。スクリューの形状は、機械のモデルだけでなく、プロセスの化学的性質と一致する必要があります。
適用分野と一般的なネジ構成
次の表は、さまざまな製品セグメントで一般的に選択される押出機のタイプの早見表を提供します。実際のマシンの設計はさまざまであるため、値は最終的なエンジニアリング計算ではなく、業界の方向性として扱ってください。
| アプリケーション | 典型的な出力 | 共通ネジタイプ | 重要なプロセス要件 |
|---|---|---|---|
| 水道管 | 200~1000kg/h | 単ネジ or conical twin | 安定した厚み、少ないゲル数 |
| PVC ウィンドウ プロファイル | 100-500kg/h | コニカルツインスクリュー | 均一な溶融、低劣化 |
| 配合マスターバッチ | 500~3000kg/h | 平行二軸ネジ | 高分散、セルフクリーニング |
| EPEフォームシート | 80~300kg/h | ミキシングピン付き特殊シングルスクリュー | 独立気泡構造、溶融冷却 |
| ゴムホースプリフォーム | 50~400kg/h | ゴム押出機スクリュー | 温度上昇が少なく、均一な形状 |
あらゆる押出用途は、特定のスクリューとバレルの設計に変換されます。パイプ、フィルム、フォーム、コンパウンドは、一般的な図では似ていますが、実際には非常に異なるねじ形状が必要です。
押出機の選び方: バイヤーの選択基準
押出機の選択は、技術的および経済的な決定です。購買チームは価格と納期に重点を置くことが多く、一方、生産エンジニアは溶融物の品質と安定性に重点を置きます。完全な選択プロセスでは、双方が満足する必要があります。以下のルールは、完全な押出機を購入する場合でも、交換用のスクリューとバレルのセットを購入する場合でも適用されます。
選択を決定する 5 つの要素
- 材質の種類 - ポリマーファミリー、添加剤、および必要な加工ウィンドウによって、スクリューの形状とバレルの材質が決まります。
- 出力レート - スクリューの設計とバレルの体積が実際の制限を設定するため、モーター出力ではなく、キログラム/時間で測定されます。
- 最終製品の形状 - パイプ、フィルム、プロファイル、シート、ペレットには、それぞれ異なる金型、冷却、および引張要件が課されます。
- 着用環境 - 研磨性充填剤、リサイクル材料、および高い使用温度により、スクリューとバレルの摩耗が促進されます。
- 電力とインフラストラクチャー - 利用可能な電圧、冷却水、圧縮空気、床面積はすべて、最終的な機械の選択に影響します。
サプライヤー提案を比較するための参照フレームワーク
サプライヤーが見積書を送信する場合、通常、テクニカル シートには次のパラメータが含まれます。以下のカードは、さまざまなオファー間で比較する必要がある 5 つの数字を示しています。
材質
PE、PP、PVC、PA、またはコンパウンド
PE、PP、PVC、PA、またはコンパウンド
出力
目標kg/hとスクリュー速度
目標kg/hとスクリュー速度
L/D比
プロセスタイプで選択
プロセスタイプで選択
圧縮率
通常 2:1 ~ 4:1 の範囲
通常 2:1 ~ 4:1 の範囲
ネジ材質
窒化またはバイメタル
窒化またはバイメタル
材料の互換性が最優先されます。軟質 PVC 用に設計されたスクリューは、高密度ポリエチレンと同じ溶融品質を実現できず、ペレット用のスクリューは粉末や再粉砕に苦労する可能性があります。したがって、生産目標では多くの機械が除外されます。60 mm 単軸押出機は、モーター出力に関係なく、配合処理量において 75 mm 平行二軸押出機と競合できません。パイプ、フィルム、プロファイルはすべて異なる融解曲線を必要とするため、L/D 比と圧縮比は標準カタログではなく、製品に基づいて提案する必要があります。最後に、ネジの材質と表面処理によって、今後数年間にどれだけのメンテナンスの予算を計上すべきかがわかります。
1 つのネジまたは 2 つのネジ: 2 列の簡単なチェック
最も一般的な 2 つの構成のどちらかをまだ決定していない場合は、この単純な比較がサプライヤーとの会話の指針となります。
| 次の場合には単軸押出機を選択してください。 材料は十分に配合されたペレットとして到着し、800 kg/h 未満の生産量が許容されます。操作の簡素化と初期投資の削減が優先され、最終製品は標準ポリマーから作られたパイプ、プロファイル、フィルム、またはシートになります。 | 次の場合には二軸押出機を選択してください。 粉末または添加剤を含むレシピを供給する場合、高度な分散または揮発分除去が必要な場合、低せん断で硬質 PVC を加工する場合、または 1 時間あたり数百キログラムの速度でマスターバッチを配合する場合などです。 |
サプライヤーの経験も重要です。複数の国にまたがる OEM やアフターマーケット ユーザーに製品を供給しているメーカーは、ブリッジ、サージング、ネジの早期摩耗などの一般的な問題に対する解決策を文書化している可能性が高くなります。たとえば、Microwave Machinery は 1990 年以来、米国、ドイツ、ドバイ、ベトナム、タイなどの市場にスクリューとバレルのコンポーネントを供給してきました。これにより、同社のエンジニアリング チームは、さまざまな気候、原材料、オペレーターのスキル レベルで稼働する実際の押出ラインから幅広いフィードバックを得ることができます。
決して、生産量 1 キログラムあたりの価格だけで押出機を選択しないでください。スクリューとバレルの仕様、サプライヤーのプロセス経験、販売後のサポートによって、5 年間にわたる実際の所有コストが決まります。
押出機のメンテナンス: スクリューとバレルの保護
3 シフトで連続稼働する押出機は、研磨性フィラー、高いバレル温度、周期的な熱応力などの過酷な条件に直面します。したがって、スクリューとバレルは永久的な部品ではなく、交換可能な摩耗部品として扱われます。それらの耐用年数は、加工される材料、ネジの設計、冶金、およびメンテナンス手順によって異なります。
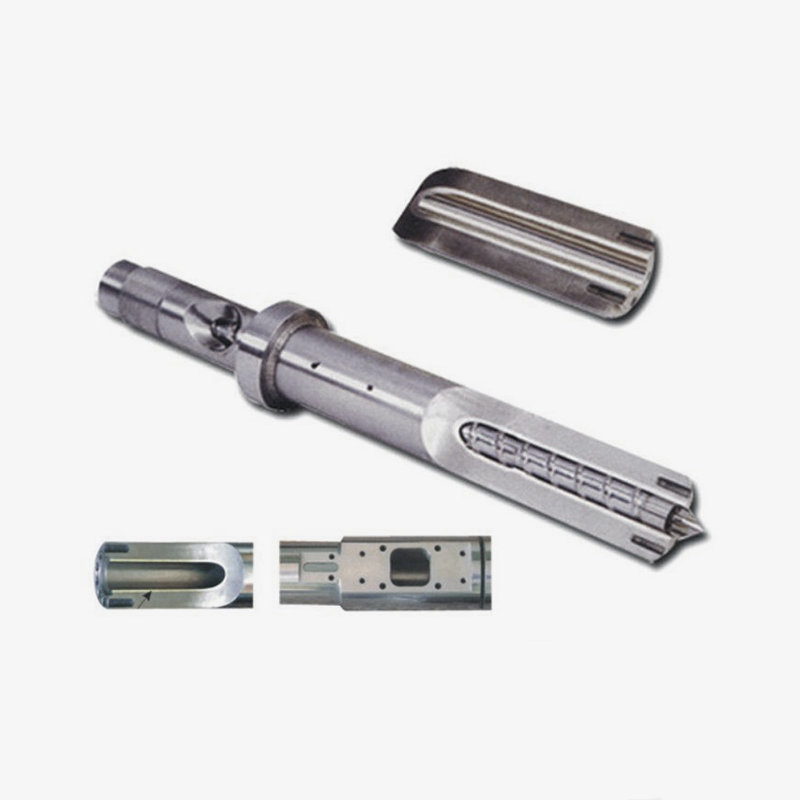
スクリューまたはバレルに注意が必要であることを示す一般的な兆候には、出力圧力の変動、溶融温度の上昇、表面品質の低下、黒い斑点、またはスループットの突然の低下などがあります。簡単なルールは、計画されたメンテナンス停止ごとにネジの直径とバレルの内径を測定し、それらをメーカーの公差表と比較することです。モジュラー設計によりメンテナンスが向上することも覚えておく価値があります。コンポーネント全体を交換するのではなく、フィードセクション、バレルセグメント、さらにはスクリューエレメントを個別に交換できるため、ダウンタイムとコストの両方が削減されます。アン 元planation of how modular design improves the maintenance efficiency and production performance of the extruder single barrel system は、このアプローチの実践例を示しています。
摩耗保護も購入の決定事項であり、メンテナンス予算に含まれます。窒化ネジは標準的な材料を処理し、ラインで充填材料またはリサイクル材料を処理する場合、耐摩耗性合金ライニングを備えたバイメタルバレルにより耐用年数が延長されます。バレルの交換は、最初に適切なライニングを選択するよりもはるかに高いコストがかかるため、経験豊富な OEM はコンポーネントの仕様を最終決定する前にレシピについて尋ねます。
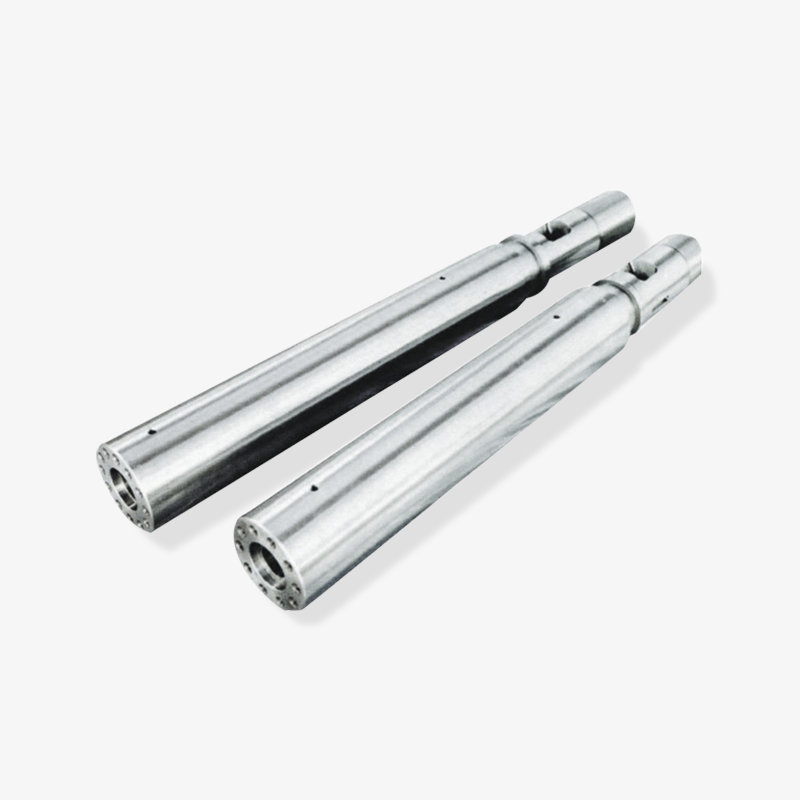
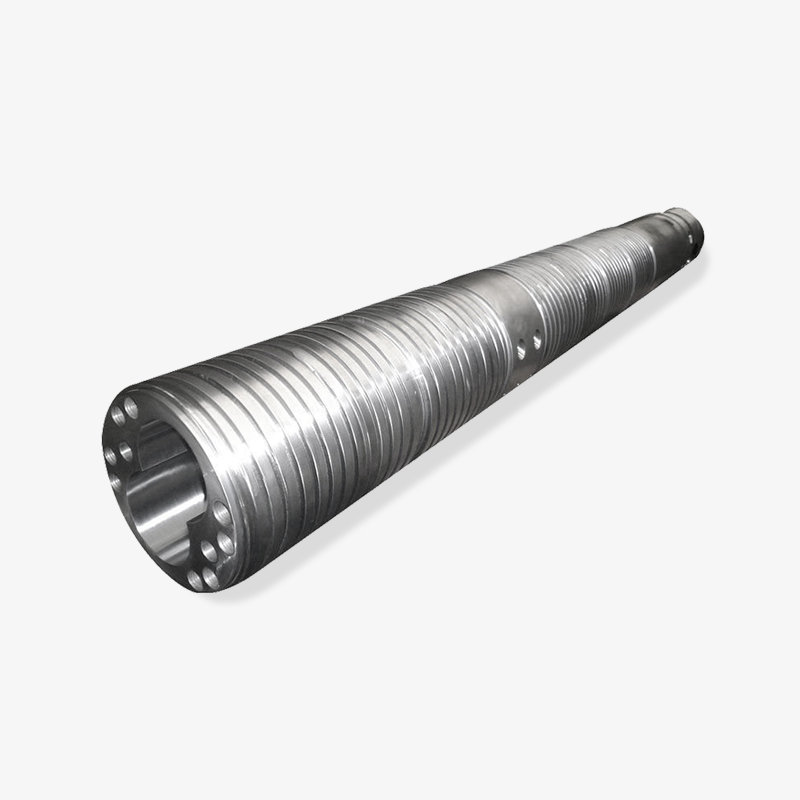
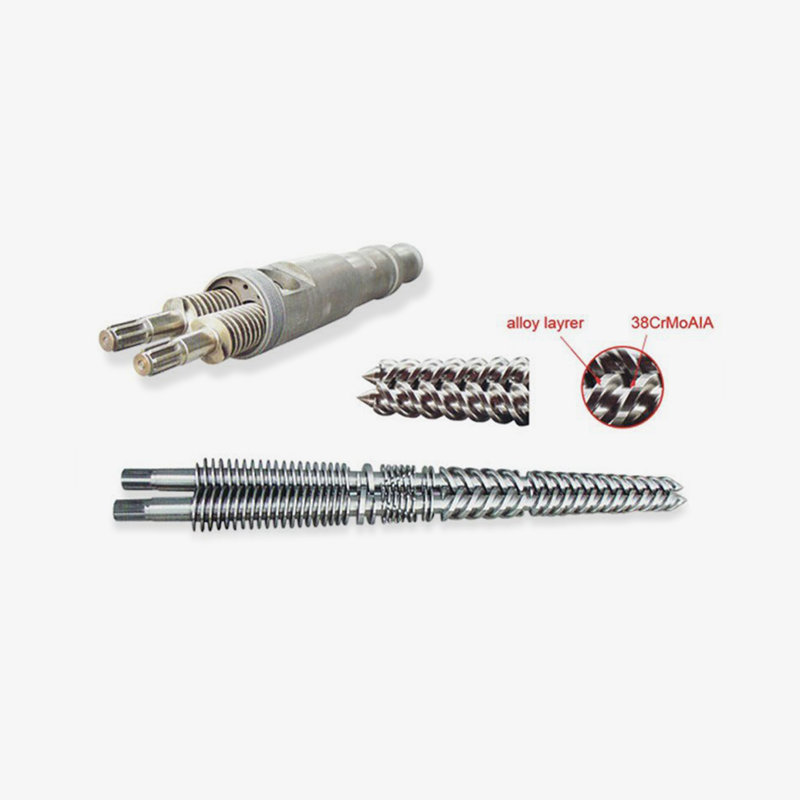 耐摩耗性合金ライニングを備えたバイメタルバレル バイメタルの内層により、充填プラスチック、リサイクルプラスチック、またはエンジニアリングプラスチックを取り扱う際の耐用年数が延長されます。精密機械加工により摩擦とエネルギー使用が削減され、このバレルは要求の厳しい押出用途向けの耐久性のあるアップグレードになります。 製品を見る→
押出成形における最も有益なメンテナンス活動は予防です。適切な冶金を選択し、スクリューとバレルのクリアランスを定期的に監視し、摩耗部品がギアボックスや下流の機器に損傷を与える前に交換します。
押出機のメーカー、サプライヤー、卸売業者: 何を探すべきか
押出機はスクリューとバレルの技術に基づいて構築されているため、サプライヤーの品質は機械の設計と同じくらい重要です。 「押出機メーカー」という用語は、完全な押出機を製造する会社を指しますが、「スクリューおよびバレルのサプライヤー」は、それらの機械に供給する部品メーカーを指します。多くの押出ライン製造業者は、スクリューとバレルを専門のサプライヤーから購入しています。そのため、Microwave Machinery のようなスクリューとバレルの専用メーカーは、機械メーカー、インテグレーター、販売業者にとって戦略的パートナーとなり得ます。
プラスチック機械業界では、同じ会社が異なるチャネルを通じてメーカー、サプライヤー、卸売業者として機能することがよくあります。 OEM 工場はコンポーネントを大量に購入し、地域代理店は再販用に購入し、エンドユーザー工場は不定期にスペアパーツを購入します。有能なコンポーネント メーカーは、一貫した公差での大量生産、OEM モデル向けのカスタム エンジニアリング、交換注文向けのアフターサービスという 3 つのモードすべてに対応できる必要があります。たとえば、Microwave Machinery は 10,000 平方メートルを超える作業場を運営し、60 人以上のスタッフを雇用し、米国、ドイツ、ドバイ、ベトナム、タイなどの市場に輸出しています。これらのスケールシグナルは、企業が単一市場レベルを超えた長いサプライチェーンと高品質の文書を管理していることを示しているため、関連性があります。
潜在的な押出機のサプライヤーを評価するときは、スクリューとバレルの材料証明書、公差検査報告書、特定の用途における顧客の参考リストの 3 つの文書を要求してください。汎用の単軸ねじ機械しか理解していないメーカーよりも、お客様の種類の生産に長年サービスを提供してきたメーカーの方が、協力しやすいです。会社概要や製品カテゴリーをご覧いただけます。 メーカーの公式ウェブサイト 利用可能なスクリュー、バレル、および機械ソリューションの範囲を理解するため。
押出機メーカー、スクリューやバレルのサプライヤー、機械卸売業者と呼ばれる場合でも、決定的な基準は同じです。それは、生産能力、品質管理、適用経験、顧客のレシピに基づいてコンポーネントを設計する意欲です。
エクストルーダーの意味と選択に関するよくある質問
エクストルーダーの意味は簡単な文で何を意味しますか?一言で言えば、押出機は、プラスチックやその他の加工可能な材料を連続的に溶かして金型に押し込み、一貫した形状を作り出す機械です。工場の日常用語で言えば、ペレットや粉末を再びパイプ、フィルム、シート、異形材、またはペレットに変える装置です。 |
押出機は射出成形機と同じですか?いいえ、押出機は連続的に稼働して長い一定断面の製品を製造しますが、射出成形機はサイクルを繰り返して閉じた金型に個別の部品を充填します。 2 つのマシンは同様のスクリューおよびバレル技術を共有していますが、出力、制御ロジック、およびツールが異なります。 |
一軸押出機と二軸押出機の違いは何ですか?一軸押出機は、1 本のスクリューを使用して材料を搬送、溶融、計量します。事前に配合されたペレットを使用する場合に最適です。二軸押出機は、ギアが適合する 2 本のスクリューを使用し、より多くの混合、自己洗浄、滞留時間の制御を実現します。そのため、コンパウンド、PVC 粉末処理、および反応性押出に適しています。 |
押出機はどのような材料を加工できますか?PE、PP、PVC、PS、ABS、PA、PET など、ほとんどの熱可塑性プラスチックを押し出すことができます。押出機は、ゴム配合物、食品生地、セラミックペースト、および特定の金属を特殊な形状で加工することもできます。各材料には特定の加工温度とせん断耐性があるため、通常、制限要因はスクリューとバレルの設計です。 |
押出機のスクリューとバレルの寿命はどのくらいですか?耐用年数は、材質、スクリュー速度、バレルのライニング、およびメンテナンスの頻度によって異なりますが、約 2 ~ 8 年です。ガラス繊維や炭酸カルシウムを含む研磨性の高い化合物では、窒化バレルは数年で摩耗する可能性がありますが、バイメタルバレルは同じ条件下ではるかに長く使用できます。 |
押出機における L/D 比は何を意味しますか?L/D 比は、スクリューの作動長さをスクリューの直径で割ったもので、25:1 や 40:1 などの数値で表されます。これは、材料がバレル内で溶解、混合、圧力上昇に費やす時間を示します。一般に、L/D が高くなると溶融品質は向上しますが、コスト、消費電力、床面積が増加します。 |
押出機の意味をコンポーネントレベルで理解することが、間違った機械の購入を防ぐ最善の方法です。押出ラインが長期的にスムーズに稼働するかどうかは、ブランド名ではなくスクリューとバレルによって決まります。
エクストルーダーの意味は、機械の定義をスクリュー、バレル、温度ゾーン、用途に結びつけると、辞書の文章から完全な技術的なイメージへと成長します。スクリューとバレルは依然として生産性と部品の品質を決定する部品であるため、購入者はギアボックスやモーターを評価するのと同じくらい慎重にそれらを評価する必要があります。新しいラインを計画している OEM であっても、スペアパーツ カタログを作成している販売代理店であっても、信頼できる交換品を探しているメンテナンス マネージャーであっても、まず押出機の知識を確保してから、その知識を適合するコンポーネントに変換できるパートナーを選択してください。
押出機の意味を行動に移す最も明確な方法は、作りたい材料と製品から始めて、次にスクリューの形状、バレルの仕様、そしてそれらの生産物を何年にもわたって確実に提供できるサプライヤーの能力まで逆算することです。
選択したベアリングディスプレイ

 浙公网安备33090202000520号
