

著者: ワイボ
日付: Sep 21, 2026
エクストルーダーとはどういう意味ですか?タイプ、スクリューバレル、および完全な選択ガイド
パイプやシートのプラントの中を歩くと、目に入る前に押出機の音が聞こえます。長いバレルが唸り、プラスチックのペレットが一方の端でホッパーに消え、もう一方の端では温かい連続パイプがダイから滑り出ます。中央にある機械は押出機で、工場が何時間も停止することなくバラのペレットを一定の断面を持つ製品に加工できるのはこの押出機のおかげです。
エクストルーダーの意味を尋ねると、正直な答えは 2 つの層があります。工学用語では、押出機は材料を溶融または軟化させ、ダイと呼ばれる成形された開口部に押し込む機械です。これにより、材料は一定のプロファイルを持つ連続ストランドとして残ります。日常の購買用語では、同じ言葉が、溶解とポンプを行うスクリューとバレルのアセンブリを指すことがよくあります。完全な生産ラインを購入する工場管理者と交換用ネジを注文するメンテナンス エンジニアはどちらも「押出機」と言って、2 つの異なる意味を表すことがあります。
この二重の意味は商業的に重要です。これにより、機械、スペアパーツ、またはサービスのいずれを見積もるかが決まり、どの仕様が実際に注文に適用されるかが決まります。
押出機は、成形ダイを備えた加熱ポンプとして最もよく理解されます。押出機は、ショットごとに金型に充填するのではなく、材料を連続的に搬送、溶解、加圧、成形します。
簡単な答え: 「何」 押出機 「平易な言葉での意味」
「押し出す」という動詞は、「押す」または「押し出す」を意味するラテン語の「extrudere」に由来しています。パスタ プレス、ソーセージ詰め物、コーキング ガン、粘土レンガ機械はすべて材料を押し出します。プラスチックの押し出しは、押し出される材料が摂氏 160 ~ 300 度で溶融したポリマーであることを除いて、まったく同じことを行います。
機械には次の 5 つの機能要素が組み合わされているため、押出機という名前が付けられます。
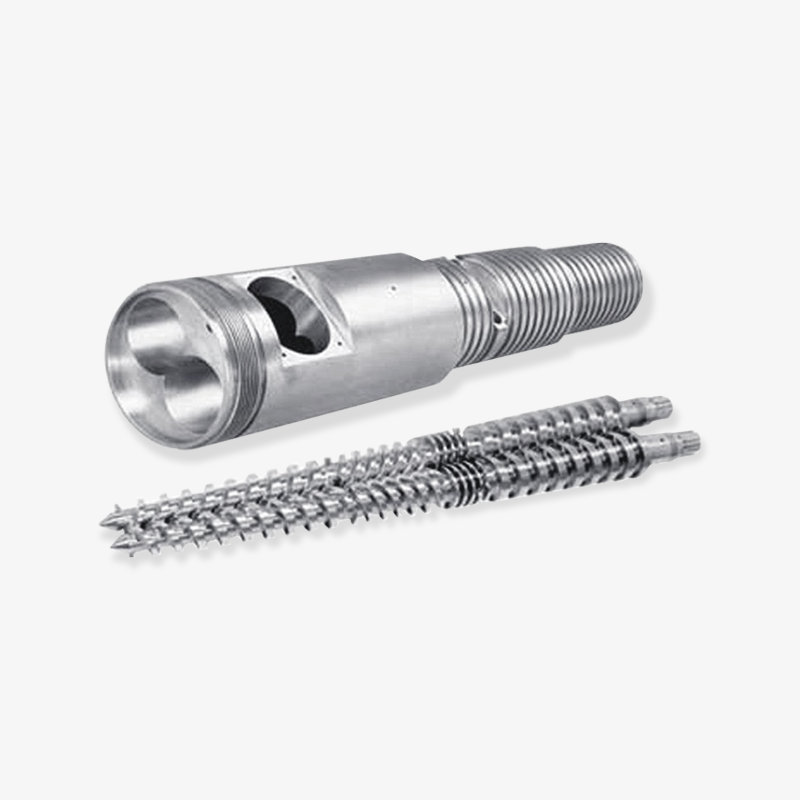
- バレル、プロセスを収容する厚肉の鋼製シリンダー。
- バレル内の 1 つまたは複数のスクリューで、材料を搬送、せん断、および加圧します。
- 供給システム。通常は計量フィーダーまたは重量フィーダーを備えたホッパーです。
- 加熱および冷却システム。通常は空冷または水冷を備えたセラミックまたは鋳造アルミニウム ヒーターです。
- 排出端のダイスと、スクリューを回すドライブとギアボックス。
押出機が何ではないのかを理解することも同様に役立ちます。これはキャビティやサイクルがないため、成形機ではありません。材料は個別のショットで射出されるのではなく、連続的に排出されます。コンパウンディング押出機は積極的に混合しますが、古典的な意味でのミキサーではありません。また、これは単にネジが入ったパイプではありません。ネジの形状、圧縮比、温度制御によって、出力が均一になるか、溶けていない斑点がいっぱいになるかが決まります。
通常、生産量はキログラム/時間で表され、品質は通常、溶融物の均一性、圧力の安定性、寸法公差として表されます。これら 3 つの数値は、機械の物理的なサイズではなく、特定の押出機が実際に何ができるかを示します。
機械が溶融材料をダイを通して連続的に供給する場合、それは押出機です。閉じたキャビティをサイクルで充填する場合、それは成形機です。
すべての押出機が実行する 4 つの仕事
スクリューの直径が 45 mm であろうと 200 mm であろうと、機械が PVC パウダーを処理するか再生ポリエチレンフレークを処理するかに関係なく、同じ 4 つの作業がバレルに沿って順番に行われます。それらを理解すると、仕様に関する会話が大幅に短縮されます。
1. 固体搬送
ペレットまたは粉末は供給口を通って落下し、回転するスクリュー フライトによって前方に引きずられます。このゾーンではチャネルが最も深く、ポリマーはまだ固体であるため、スクリューはコンベヤーのように動作します。フィードセクションは滑らかな穴または溝付きにすることができます。溝付きの供給セクションは材料をよりしっかりと掴み、ポリオレフィンの出力を高めます。一方、滑らかなボアはより穏やかで、熱に敏感な PVC には多くの場合好まれます。
送りの問題がスクリューのみによって発生することはほとんどありません。水分、ペレットの形状、微粒子の含有量、ホッパーの温度はすべて、材料が最初のフライトにどれだけ一貫して入るかに影響を与えます。ブリッジホッパーまたは供給不足ゾーンは、温度調整では修正できない出力の急増として下流に現れます。
2. 溶解と可塑化
チャネルの深さが減少すると、固体床がバレルの壁に対して圧縮されます。溶解エネルギーの大部分は摩擦とせん断によって生成され、バレル ヒーターが寄与する割合は小さくなります。このため、出力を上げる際にはヒーターのワット数よりも駆動力とネジの形状が重要になります。
材料がダイに到達する前に溶解が完了する必要があります。未溶解の粒子は、最終製品のゲル、斑点、または弱点として現れ、設計点を超えた押出ラインからの最も一般的な苦情です。
3. 計量と圧力上昇
計量セクションでは、チャネルが最も浅く、溶融物は粘性流体のようにポンプで送り出されます。圧力は、ダイの抵抗と材料の粘度に応じて、フィードスロートでのほぼゼロからダイでの 100 ~ 400 bar まで増加します。圧力変動は最終製品の厚さの変化に直接反映されるため、圧力はスムーズに構築される必要があります。
分散混合にはマドックまたはバリアセクション、分配混合にはパイナップルまたはピンミキサーなど、混合要素がここに追加されることがよくあります。多少の生産コストはかかりますが、一貫性が得られるため、通常はそれがより良い取引となります。
4. 金型での成形
ダイは溶融物に最終的な形状を与えます。ダイの設計は、壁の厚さの分布、表面仕上げ、およびダイの膨潤(溶融物がダイのリップから出るときにわずかに膨張する現象)の量を制御します。その後、サイジング スリーブ、真空タンク、冷却バス、引き取りユニット、カッターなどの下流の機器によって寸法が固定されます。
不適切に設計されたダイを備えた完璧に構築された押出機でも、依然として粗悪な製品が生成されます。逆に、適切に設計されたダイと安定した下流装置を備えた控えめな押出機は、何年にもわたって厳しい公差を維持できます。
搬送、溶解、計量、成形は 1 つの連続パスで行われるため、単一ゾーンの弱点がライン全体のパフォーマンスを制限します。
さまざまな業界でこの言葉がカバーするもの
プラスチック加工がこの用語の最大の使用者ですが、同じ用語が関連のないいくつかの業界でも使用されています。セクター間を移動するバイヤーは、語彙の変遷に驚くかもしれません。
- プラスチック押出成形: パイプ、シート、フィルム、異形材、ワイヤーコーティング、フィラメント、コンパウンド。生産量はキログラム/時間で測定されます。
- ゴム押出成形: ストレーナ、ホットフィードおよびコールドフィード押出機は、ゴムコンパウンドをホース、シール、プロファイル用のダイに押し込みます。
- 食品の押出成形: スナックおよびシリアルの押出機は、スクリューを使用して圧力下でデンプンを調理および膨張させ、その後ダイで水分を蒸発させます。
- 金属および粘土の押出: アルミニウムの形材とレンガまたはセラミックの形状は、通常ははるかに高い圧力で同様の方法で押出成形されます。
- 積層造形: 3D プリンターの「押出機」は、ホットエンドとフィラメントを供給するドライブを組み合わせたものです。非常に小規模でも同じ搬送および溶解機能を実行します。
実際的な結果として、仕様はセクター間で転送されません。スナック押出機とパイプ押出機は、設計値をほとんど共有せずに、スクリューとバレルのアーキテクチャを共有できます。技術会議で誰かが押出機の意味を尋ねたとき、有益なフォローアップの質問は常にどの材料とどの製品であるかです。
「押出機」は単一のマシンタイプではなく機能の説明であるため、材料と製品が常に実際の仕様を定義します。
一般的な押出機の種類とその得意分野
最も有用な分類はスクリュー構成によるものです。その 1 つの選択によって混合能力、せん断レベル、供給挙動、およびコストが決まるからです。以下の表は、プラスチックとゴムの加工に使用される主なファミリーをまとめたものです。
| 押出機 type | 仕組み | 代表的な材質 | 代表的な製品 |
|---|---|---|---|
| 単ネジ | 1 本のスクリューが溶湯を搬送、圧縮、圧送します。 | PE、PP、PS、ABS、PC、再生フレーク | パイプ、シート、インフレーションフィルム、電線被覆、ロッド、フィラメント |
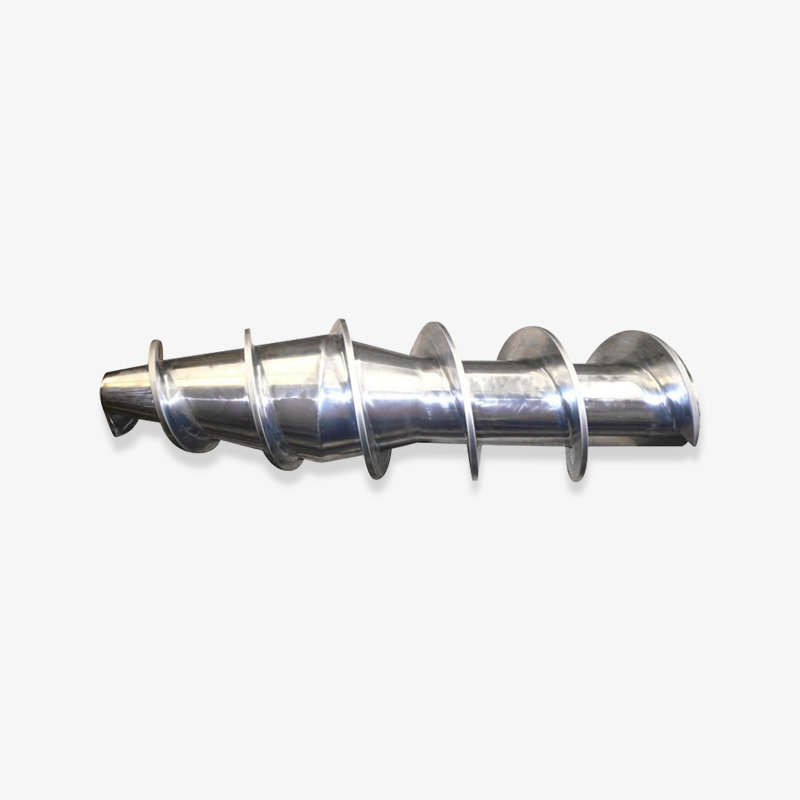
| コニカルツインスクリュー | 広い供給領域と穏やかなせん断を備えた 2 つの噛み合う円錐形スクリュー | 硬質および軟質PVC、木とプラスチックの複合材 | パイプ、窓枠、サイディング、シート、ケーブルダクト |
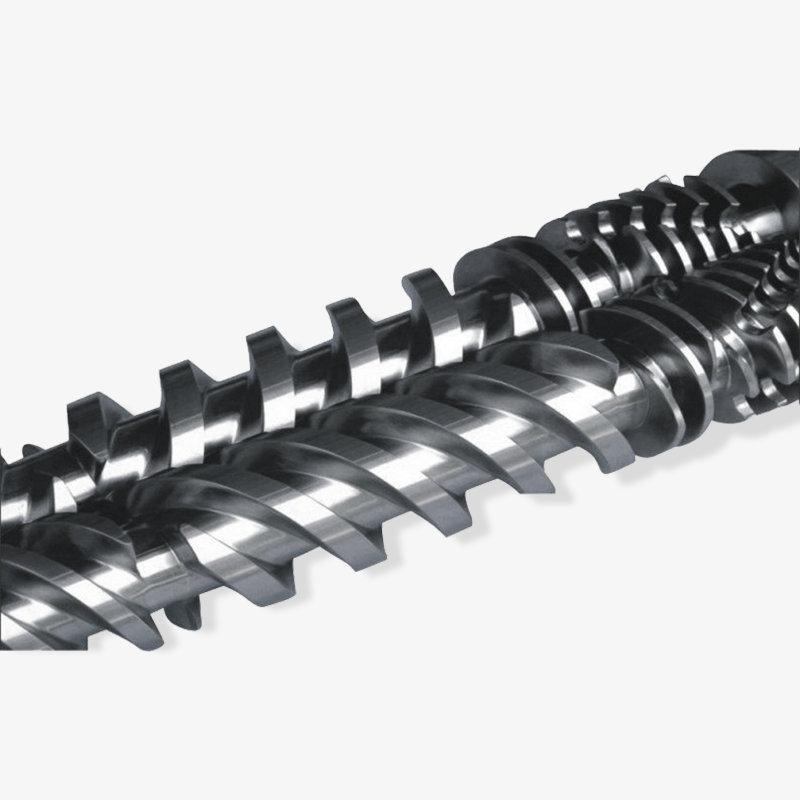
| 平行二軸ネジ | 2 本の平行に噛み合うスクリュー、多くの場合、モジュール式の搬送および混合要素を備えています | PVC、PE、PP、充填強化コンパウンド | パイプ、プロファイル、シート、ペレット化、コンパウンド |
| 遊星ローラー押出機 | 溝付きバレル内で回転する複数の遊星ネジを備えた 1 つの中央ネジ | PVC、PVCフォーム、熱に弱い化合物 | シート、発泡ボード、フィルム、カレンダー加工済みストック |
| 多軸スクリューおよびリング押出機 | 3 本以上のネジを対称的に配置して非常に高い表面更新を実現 | 高充填でせん断に敏感なコンパウンド | 配合、脱揮、特殊シート |
このテーブルの裏には 2 つのトレードオフがあります。二軸スクリュー機械は混合と供給に優れていますが、生産量 1 キログラムあたりのコストが高く、スクリューが狭い隙間で噛み合うため、より慎重なメンテナンスが必要です。一軸スクリュー機械は、よりシンプルで、稼働コストが低く、非常に信頼性が高いですが、ペレットの品質と安定した供給に大きく依存します。
PVC の場合、通常、選択はすぐに決まります。コニカル二軸押出機は、広い供給面積で粉末を受け入れ、穏やかなせん断プロファイルで劣化を制限できるため、硬質 PVC パイプと異形材の主流を占めています。ポリオレフィンパイプの場合、多くの場合、溝付き供給セクションを備えた一軸スクリューマシンが最も経済的な方法です。配合および高充填システムの場合、平行二軸スクリューまたは遊星設計が標準的な答えです。
押出機が特定の材料や製品に適合するかどうかを決めるのは、機械のサイズではなくスクリューの構成です。
押出機と射出成形機: バイヤーが混乱する違い
どちらの機械も加熱されたバレル内のネジを使用しているため、見積もりやスペアパーツの問い合わせの際に混同されることがよくあります。動作原理は完全に異なり、摩耗パターンや交換部品も異なります。
| 特徴 | 押出機 | 射出成形機 |
|---|---|---|
| プロセスモード | 継続的 | サイクリック、ショットごとに |
| ネジの動き | 一方向に連続的に回転します | 回転して可塑化、往復して射出 |
| 出力メジャー | キログラム/時 | 1 時間あたりのショット数、または 1 ショットあたりのグラム数 |
| 成形要素 | オープンダイ、材料は連続的に排出されます | 閉じた金型キャビティ、内部で材料が固化 |
| 代表的なネジの特徴 | 長い計量セクション、混合エレメント、高 L/D | 逆止弁、短いL/D、高圧縮比 |
| 摩耗パターン | 計量ゾーンに沿って徐々に広がり、消滅します。 | 逆止弁と供給ゾーン付近に集中 |
メンテナンスの効果は実用的です。押出機スクリューは、多くの場合、計量セクションと先端で最も激しく摩耗します。これは、そこがせん断と圧力のピークとなるためです。射出スクリューは通常、軸方向の動きが繰り返されるため、最初に逆止弁と逆止リングの周囲で摩耗します。間違った機械に間違ったネジを注文すると、部品の取り付けが悪く、性能も悪くなります。
これは、スペアパーツのサプライヤーが見積もりの前に、機械のタイプ、ネジの直径、L/D 比、および取り付け形状を確認する必要がある理由でもあります。寸法が近いネジは、機能的に正しいネジとは異なります。
押出成形と射出成形では、スクリューとバレルのハードウェアは共有されますが、スクリューの形状は共有されないため、交換部品は決して交換できません。
実際のスループット: 押出機が実際にどれだけ押し出すか
スループットは、ほとんどの購入者が最初に求める数値ですが、最も誤解されやすい数値です。公表されている数値は、通常、適切に適合したダイと安定したフィードを備えた最良の材料を示しています。材料が充填されている場合、金型に制限がある場合、供給に一貫性がない場合、または冷却システムが十分な熱を除去できない場合、実際の生産量は低下します。チャネル深さ、L/D 比、スクリュー速度、駆動力はすべて相互作用するため、スクリュー直径だけでは全体像の一部しか説明できません。ゆっくりと動作する大きなバレルは、高速で動作する小さなバレルよりも移動できる材料の量が少なくなり、最大速度で動作する機械は許容できない溶融品質を生成する可能性があります。以下の表は、出力範囲を示す主要な押出機ファミリーを並べて示しています。これは、最終仕様ではなく、初期段階の計画の開始点として役立ちます。
押出機タイプ別の目安スループット範囲
単ネジ, 45 mm, 25:1 L/D
単ネジ, 90 mm, 30:1 L/D
コニカルツインスクリュー, 55/110 mm
平行二軸ネジ, 62 mm
遊星ローラー押出機, 150 mm
バーの長さは、1,100 kg/h スケールの各標準範囲の上限に比例します。実際の出力は、材質、ネジの形状、ダイの抵抗、駆動力によって異なります。
このグラフで最も明らかな傾向は、小型単軸スクリュー成形機と遊星ローラー押出機の間のスパンであり、生産量ではおよそ 20 倍の差があります。このギャップは直径だけによって生じるものではありません。遊星ユニットは、接触面が非常に大きい多数の小さなネジに作業を分散させるため、大量のネジを穏やかに可塑化できますが、1 つの 45 mm ネジには 1 つの狭いチャネルがあり、熱伝達の余地が限られています。
2 番目の傾向は、2 つのツイン スクリュー ファミリが、形状が大きく異なるにもかかわらず、範囲の中央で互いに近くに位置していることです。円錐形のツインスクリューは、その短い長さを大きな供給領域で補っており、そのため PVC パウダーを非常にうまく処理できます。並列ツイン スクリューは、混合セクションと通気セクションを受け入れることができる、より長く、よりモジュール化されたスクリューを使用して、同様の出力を実現します。
3 番目の観察は、出力範囲が広く、その幅に意味があるということです。 62 mm 平行二軸スクリューの 250 ~ 600 kg/h のバンドは、配合によって性能が大きく変化することを反映しています。軽く充填された PVC コンパウンドはバンドの上部付近を走行しますが、研磨フィラーを含む高充填のコンパウンドは下部に向かって落下し、利用可能な駆動力をより多く消費する可能性があります。
2 つの単一ネジのエントリを比較すると、直径の比較がいかに誤解を招きやすいかがわかります。直径を 45 mm から 90 mm に 2 倍にすると、チャネル断面積と達成可能なスクリュー速度の両方が増加するため、出力が 2 倍ではなくおよそ 8 倍増加します。線形の仮定に基づいてスケールアップする購入者は、ドライブのサイズを大きくしすぎたり、下流の冷却セクションのサイズを小さくしたりすることがよくあります。
アウトプットだけでは購入を正当化することはできません。不安定な溶融物を使用して最高レベルで稼働する機械は、スループットの利点を打ち消すような速度でスクラップを生成します。実際には、使用可能な出力は、圧力安定性、溶融温度、寸法公差がすべて仕様内に収まる最高の数値です。
同じロジックがスペアパーツにも当てはまります。圧縮比の異なるスクリューを交換したり、計量チャンネルを浅くすると、機械全体の出力曲線が変わります。スクリューが改良されるとボトルネックが下流に移動することが多いため、工場でスクリューを更新する場合は、押出ラインの冷却および搬出能力も同時に見直す必要があります。
最後に、スループットの数値は、指定された材料、指定されたスクリュー速度、および指定されたダイに常に関連付けられる必要があります。これら 3 つの条件を除いて出力をリストした見積書は、競合する見積書と比較することができず、その違いは通常、生産の最初の週にのみ現れます。
使用可能な生産量は最大速度ではなく安定した溶融品質によって制限されるため、公開されている生産量の数値は、材料、スクリュー速度、およびダイを一緒に指定した場合にのみ意味を持ちます。
スクリューとバレル: 押出機の機能を決定する部品
押出機内部では、スクリューとバレルという 2 つのコンポーネントがほとんどの作業を行います。これらは最初に摩耗する 2 つのコンポーネントでもあるため、エンジニアリングと調達の両方の議論の中心となっています。
ネジの形状
標準の 3 ゾーン スクリューは、供給、圧縮、計量セクションに分かれています。供給チャネルの深さを計量チャネルの深さで割った値から計算される圧縮比は、かさ密度と溶融挙動に応じて通常 2:1 ~ 4:1 の間に収まります。バリアスクリューは固体チャンネルと溶融チャンネルを分離し、溶融の安定性を向上させます。 Maddock、Egan、またはピン ミキサーなどの混合セクションを使用すると、出力に多少のコストがかかりますが、色の分散と溶融の均一性が向上します。
L/D 比、つまりバレルの長さをスクリューの直径で割った値が、もう 1 つの見出しの数値です。汎用機械は 25:1 ~ 30:1 で動作することがよくありますが、ベント付き機械や複合ネジでは 36:1 以上に達する場合もあります。スクリューを長くすると、滞留時間が長くなり、混合と排気のためのスペースが広がりますが、トルク負荷とコストも増加します。
バレル構造
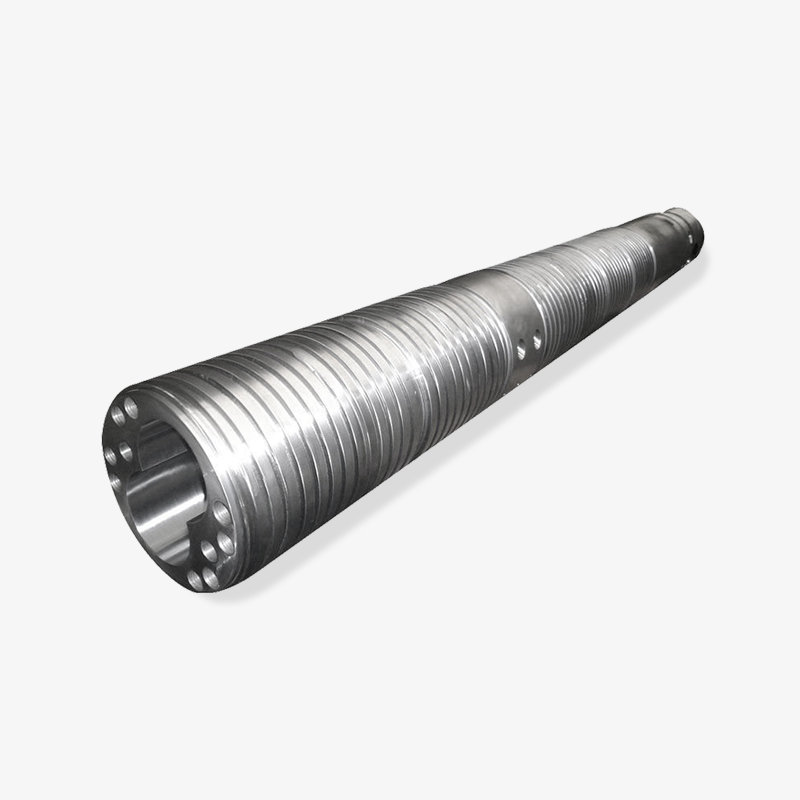
バレルは通常、窒化鋼、バイメタルライナー、または工具鋼スリーブで作られています。窒化バレルは、PE や PP などの未充填ポリマーに適しています。耐摩耗合金が遠心力によってボア内に鋳造されたバイメタルバレルは、ガラス充填、鉱物充填、および高研磨性の化合物をはるかにうまく処理します。ライナーの厚さは通常 1.5 ~ 2.5 mm の範囲で、耐摩耗グレードでは 55 ~ 65 HRC の範囲の硬度値が一般的です。
実際の製品ファミリー
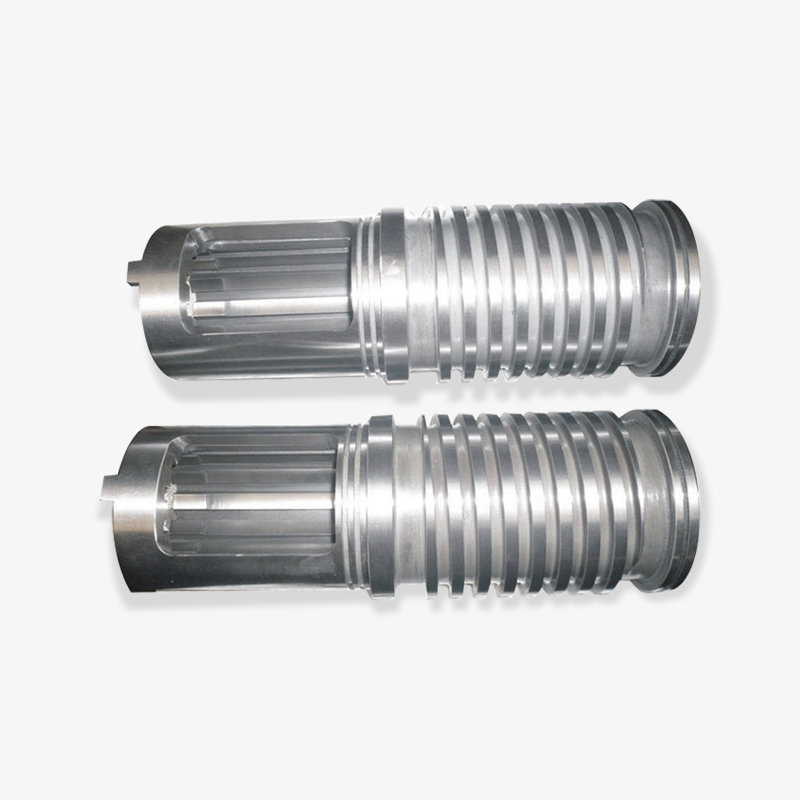
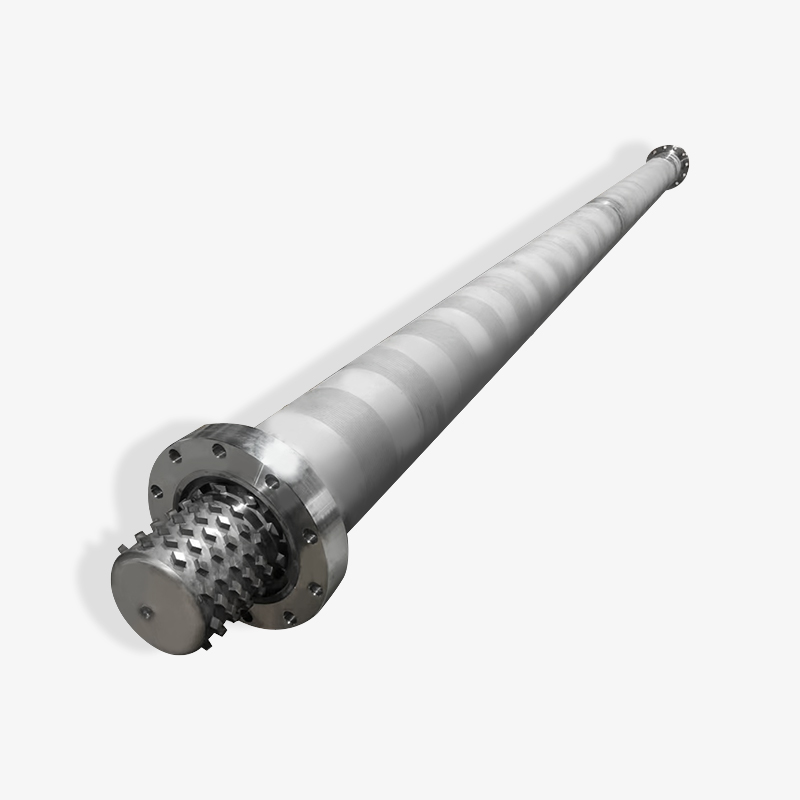
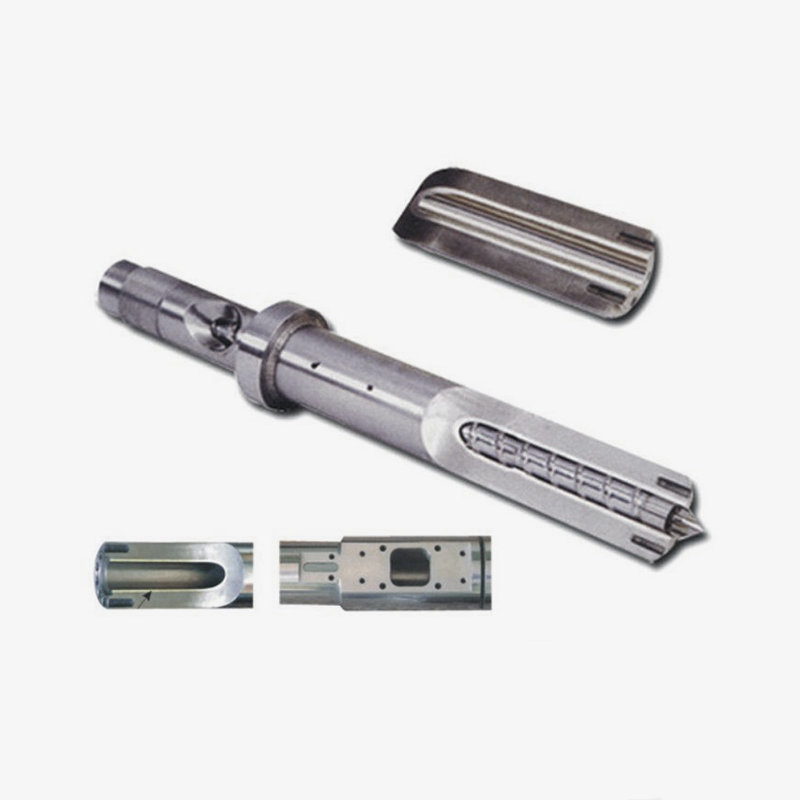
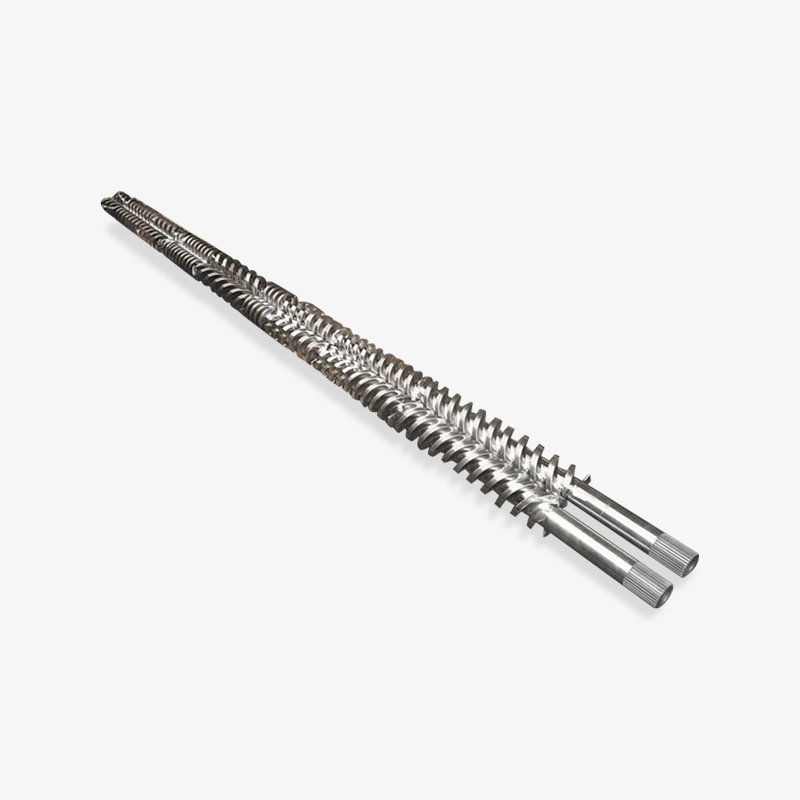
機械製造業者や加工業者にとって、スクリューとバレルの供給は、認識可能なファミリーに分類されます。 SJ シリーズのシングルスクリューとバレルのセットは、一般的なパイプ、シート、および異形押出をカバーします。 SJS シリーズのコニカル ツイン スクリューとバレルのセットは、硬質および軟質 PVC ラインに対応します。平行二軸スクリューバレルは、高生産量の PVC および配合作業を処理します。 WB-WE 遊星スクリュー、バレル、および完全な遊星押出機は、穏やかな高出力可塑化に適しています。バイメタルのスクリューとバレルのセットは、研磨剤配合に対応しています。射出成形機のスクリューとバレルのアセンブリは業界の循環的な側面をカバーし、ゴム押出機のスクリューと EPE フォームのスクリューとバレルのセットはゴムの加工と発泡ポリエチレンフォームの製造に役立ちます。
この分野のメーカーは通常、コンポーネントのサプライヤーと問題解決者の両方として働いています。浙江省に本拠を置く舟山マイクロ波ねじ機械は 1990 年に設立され、10,000 平方メートルを超える作業場スペースを運営し、精密ねじとバレルの複合メーカーおよび機械加工工場としての地位を確立し、米国、ドイツ、ドバイ、ベトナム、タイなどの市場に輸出しています。このプロファイルは、標準のカタログねじが特定の材料や出力ターゲットに適合しない場合に、機械メーカーが依存する専門サプライヤーの典型的なものです。
スクリューの形状によって溶解と混合の能力が決まり、バレルの材質によって摩耗寿命が決まります。両方とも処理される素材と一致する必要があります。
特定のジョブにエクストルーダーを選択する方法
選択は製品から始まり、逆方向に進みます。以下の表は、見積が本番環境で成功するかどうかを決定する最も一般的なパラメータを示しています。
| パラメータ | 代表的な範囲 | なぜそれが重要なのか |
|---|---|---|
| ネジ径 | 30~200mm | 速度とチャンネル深度とともに出力ウィンドウを設定します |
| L/D比 | 20:1~36:1 | 滞留時間、混合、通気能力を制御 |
| 圧縮率 | 2:1 ~ 4:1 | ペレットまたは粉末のかさ密度と一致する必要があります |
| 駆動力 | 材質と生産量に依存 | トルク失速なしで達成可能な出力を決定 |
| バレル構造 | 窒化またはバイメタル | 充填剤または腐食性化合物を使用した場合の摩耗寿命 |
| 死んで下流へ | サイジング、冷却、引き取り、切断 | 公差と表面仕上げはバレルではなくここで設定されます |
実際には 2 つの故障モードが繰り返し発生します。 1 つ目は、コストを下げるためにドライブのサイズを小さくすることです。機械は最大スクリュー速度でのみ必要な出力に達します。この場合、溶融温度が不安定になり、製品の品質が変動します。 2 つ目は、研磨剤配合に窒化バレルを選択することです。これにより、数カ月以内に目に見える磨耗が生じ、診断が困難な生産量のゆっくりとした低下が生じます。
物質的な行動が残りを推進するはずです。 PVC は低せん断力と短い滞留時間を必要とするため、円錐形の二軸スクリュー設計が必要となります。ポリオレフィンパイプは、溝付きの供給セクションを備えた一軸スクリューマシンに適しています。ガラス繊維入りエンジニアリング樹脂には、バイメタルバレルと耐摩耗性のネジ硬化肉盛が必要です。フォーム用途では、ガス注入と溶融圧力を正確に制御する必要があり、これは通常、汎用のスクリュー プロファイルではなく専用のスクリュー プロファイルを意味します。
材質、製品公差、必要な生産量から始めます。スクリューの形状とバレルの材質はこれら 3 つに従いますが、カタログ上の都合によるものではありません。
押出機が使用される場所: アプリケーションと実際の製品
一定の断面を持つほぼすべての製品をこの方法で製造できるため、押出成形の範囲はほとんどの購入者の予想よりも広いです。
- パイプとチューブ: 給水、排水、ガス、ケーブル導管、医療用チューブ。
- シートおよびボード: 包装シート、看板、建築用ボード、発泡ボード。
- フィルム:バッグやライナー用のインフレーションフィルム、ラミネート用のキャストフィルム。
- プロファイル: 窓枠、ドアのプロファイル、家具の縁取り、ケーブル ダクト。
- ワイヤとケーブル: 高速ライン速度で適用される絶縁体とジャケット。
- フォーム: EPE およびその他の発泡ポリエチレン製品。専用のフォームスクリューとバレルがガスを含んだ溶融物を管理します。
- ゴム:ホース、シール、ウェザーストリップ、成形用プリフォーム。
- 配合: 充填、強化、カラーマスターバッチペレット。
- リサイクル: 洗浄ラインの排出物を再利用可能なペレットに変換します。
- フィラメント: 押し出されたストランドから引き出された 3D プリンティング フィラメント。
各アプリケーションには独自の寛容文化が浸透しています。医療用チューブでは、肉厚の変動が 100 分の 1 ミリメートル未満であることが必要な場合がありますが、排水パイプではそれよりもはるかに大きな厚さに耐えることができます。これらの違いは、ネジの設計、金型の品質、駆動システムの安定性に影響します。
同じ押出原理がパイプ、シート、フィルム、異形材、フォーム、ゴム、配合物に適用されます。スクリュー、バレル、ダイのみが変わります。
ネジとバレルの購入: B2B バイヤーが確認すべきこと
この業界の調達は関係性が重視されますが、それでも仕様主導である必要があります。メーカー、サプライヤー、輸出志向の卸売業者と取引する場合でも、同じ検証リストが適用されます。
- 機種、ネジ径、L/D比、取付寸法は写真ではなく図面でご確認ください。
- ベーススチールのグレードや処理プロセスを含む、スクリューおよびバレルの材料仕様をリクエストしてください。
- 硬度の値と、必要に応じて窒化の深さまたはバイメタルライナーの厚さを尋ねます。
- 真直度、同心度、表面仕上げの公差を書面で確認します。
- ネジがドロップイン交換品であるか、既存のバレルとのマッチングが必要かどうかを明確にします。
- 特定のフィラー含有量の摩耗許容量と予想される耐用年数を確認してください。
- 部品が海外に発送される場合は、リードタイム、梱包方法、輸出書類を確認してください。
カスタム供給経路と標準供給経路では、コストとリスクが異なります。標準的なネジは迅速に納品され、価格も予想どおりに設定されますが、特殊な材質には適合しない可能性があります。カスタムネジはコストが高く、時間もかかりますが、長年にわたってスクラップを吸収してきた永続的な品質問題を解決できます。経験豊富な購入者は通常、同じ問い合わせで標準オプションとカスタム オプションを要求し、結果が不十分な場合のコストと両方を比較します。
MOQ と在庫ポリシーも決定に影響します。多くの顧客をサポートする機械製造業者は、図面まで 1 つまたは 2 つの部品を生産してくれるサプライヤーから恩恵を受けることができますが、大量生産のプロセッサーは予備のセットを保持することを好む場合があります。予備のネジとバレルを 1 つ棚に保管しておくことは、1 週間の生産損失に比べれば安価です。
適合するネジが自動的に機能するネジではないため、注文する前に材料のグレード、硬度、寸法公差を書面で確認してください。
メンテナンスとトラブルシューティングの必需品
押出機は徐々に故障し、ラインは稼働し続けるため初期の兆候を見逃しがちです。出力、溶融圧力、モーター負荷を同時に観察すると、通常、製品の品質が低下する前に摩耗が明らかになります。
| 症状 | 考えられる原因 | まず確認してください |
|---|---|---|
| 徐々に出力が低下 | スクリューまたはバレルの摩耗、クリアランスの増加 | ネジの直径とバレルの内径を測定します |
| 溶けていない斑点またはゲル | 溶解能力を超えました、間違ったプロファイル温度 | バレル温度プロファイル、スクリュー速度、背圧 |
| サージ出力と圧力変動 | 一貫性のない供給、ブリッジング、または湿気 | ホッパー、フィーダー、乾燥、フィードゾーン温度 |
| 過熱溶解 | 過剰なせん断、ねじの磨耗、冷却の妨げ | スクリュー速度、冷却回路、熱電対精度 |
| ネジの寿命が短い | 研磨フィラー、間違ったバレルグレード | フィラー含有量、バレル材質、硬化肉盛オプション |
予防ルーチンは簡単です。ヒーターと熱電対は毎月チェックしてください。ヒーターが故障すると、スクリューのせん断熱がさらに発生し、摩耗が促進されるためです。フィードスロートとホッパーに微粉やブリッジがないか検査してください。計画された間隔でネジを引き、直径を記録することで、摩耗の傾向が推測ではなく可視化されます。パージ材料を処理中のポリマーに合わせて維持し、機械を PVC と一緒に一定温度に放置しないでください。
生産量が低下すると、本能的にスクリュー速度を上げようとします。これにより通常、スループットが回復する代わりに溶融温度が上昇し、スクリューの寿命が短くなります。最初にクリアランスを測定する方が早くて安価です。
計画されたシャットダウンごとにスクリューとバレルの寸法を記録します。摩耗傾向データにより、計画外のライン停止のほとんどが防止されます。
よくある質問
エクストルーダーとは一言で何を意味しますか?
押出機は、材料を溶融または軟化させてダイに連続的に押し込み、パイプ、シート、フィルム、異形品などの固定断面の製品を製造する機械です。
押出機は機械ですか、それとも部品ですか?
どちらの用法も正しいです。生産計画において、押出機はドライブ、バレル、スクリュー、ダイを含む完全な機械です。メンテナンスやスペアパーツの購入では、「押出機」は特にスクリューとバレルのアセンブリを指すことがよくあります。引用する前に、どの意味が該当するかを必ず確認してください。
押出機と射出成形機の違いは何ですか?
押出機は連続的に動作し、開いたダイを通して溶融物を押し出すため、生産量は 1 時間あたりのキログラム単位で測定されます。射出成形機はスクリューを使って可塑化しますが、その後、閉じた金型に個別のショットを射出するため、生産量はショットまたはショットあたりのグラムで測定されます。
押出機スクリューの L/D は何を意味しますか?
L/D は、ねじの有効長さを直径で割ったものです。 45 mm バレル上の 25:1 スクリューの有効長は約 1,125 mm です。比率が高くなると、溶解、混合、排気のための滞留時間が長くなりますが、より多くのトルクが必要となり、製造コストも高くなります。
二軸押出機のコストが単軸押出機よりも高いのはなぜですか?
二軸スクリュー機械には、2 本の適合するネジ、同期シャフトを備えたより複雑なギアボックス、およびより厳しい製造公差が必要です。また、特に粉末や充填コンパウンドの供給と混合が向上し、PVC や配合用途のコストを正当化します。
押出機のスクリューとバレルの寿命はどのくらいですか?
耐用年数は主にフィラー含有量、加工温度、メンテナンス方法によって決まります。窒化処理されたスクリューとバレル上の非充填ポリオレフィンは長年使用できますが、ガラス充填コンパウンドは 1 ~ 2 年以内に窒化セットが著しく摩耗する可能性があります。バイメタルバレルと耐摩耗性スクリューハードフェーシングにより、研磨作業における寿命が大幅に延長されます。
バレルは交換せずにスクリューのみ交換できますか?
はい、ただしバレルの内径が許容範囲内にある場合に限ります。スクリューのフライトとバレル壁の間のクリアランスが仕様限界を超えると、溶融物がフライトの上を後方に滑り落ちてしまうため、新しいスクリューだけでは出力を回復できなくなります。注文する前に両方のコンポーネントを測定すると、高価な間違いを避けることができます。
押出機のスクリューとバレルはどのような材質で作られていますか?
一般的なネジ鋼には、38CrMoAlA などの窒化グレードや SKD61 または D2 などの工具鋼が含まれます。バレルは通常、窒化鋼またはバイメタルで、耐摩耗合金がボアに鋳造されています。正しい選択は、加工されるポリマーの摩耗性と腐食の可能性によって異なります。
バイメタルスクリュー&バレルとは何ですか?
バイメタルとは、遠心力鋳造された耐摩耗合金ライナーを備えたバレルを指し、多くの場合、硬化または表面硬化されたネジと組み合わせられます。この組み合わせは、購入価格が高くなりますが、窒化ボアよりもガラス繊維と鉱物フィラーによる磨耗にはるかに優れています。
カスタムネジまたは標準ネジが必要ですか?
標準ねじは一般的な材料や標準品に適しています。カスタムねじは、材料が特殊な場合、特殊な充填剤が使用されている場合、機械を変更せずに生産量を上げる必要がある場合、または既存の品質問題によりプロセス調整が困難な場合に意味を持ちます。
押出機に関するほとんどの質問は、材料、製品、機械の寸法という 3 つの事実に集約されます。これら 3 つの答えが他のすべてを定義します。
参照モジュール: スクリューおよびバレル ファミリ
次のモジュールでは、押出成形品のスペアパーツに関する問い合わせで最も頻繁に現れるコンポーネント ファミリをまとめています。これは、仕様を作成したり見積もりを比較したりするバイヤーやエンジニア向けの簡単なオリエンテーション マップとして使用することを目的としています。
シングルスクリューとバレル
パイプ、シート、ロッド、異形材などの汎用押出成形品。フィード、コンプレッション、計量ゾーンを備えた SJ シリーズ ジオメトリ。
コニカルツインスクリューとバレル
SJS シリーズは硬質および軟質 PVC 用のセットで、熱に敏感な化合物に対して広い供給面積と穏やかなせん断を備えています。
平行二軸スクリューとバレル
高出力 PVC、充填コンパウンド、および通気セクションと混合セクションを備えた配合ライン用のモジュラー形状。
遊星ネジとバレル
WB-WE シリーズの遊星スクリュー、バレル、および穏やかな大量可塑化用の完全な押出機。
バイメタルスクリューとバレル
窒化ボアの摩耗が早すぎるガラス充填、鉱物充填、腐食性配合物向けの耐摩耗性セット。
特殊なネジとバレル
射出成形機アセンブリ、ゴム押出機スクリュー、発泡押出用 EPE フォームスクリューとバレルのセット。
これらのファミリーは形状が重複していますが、材料、硬度、処理が異なるため、機械製造業者にとって最も安全なアプローチは、機械図面と材料仕様を一緒に提供することです。この 1 つのステップで、海外のスペアパーツ注文から生じるリスクのほとんどが排除されます。
スクリューとバレルの仕様は、形状、母材、処理、硬度がすべて同じ図面に記載されて初めて完成します。
結論
エクストルーダーってどういう意味ですか?これは、材料を溶解し、ダイを通して連続的に送り出す機械を意味し、またそれを可能にするスクリューとバレルのアセンブリも意味します。 2 つの定義は 1 つの考え方によって結びついています。制御された圧力と制御された温度によって安定した断面が生成され、安定性は顧客が支払うものです。
機械製造業者と加工業者にとって、実際的な道は簡単です。最初に材料と製品公差を定義します。材質に合わせたネジ形状をお選びください。充填剤の含有量に応じたバレル構造を選択してください。必要な出力が最大スクリュー速度未満に達するようにドライブのサイズを調整します。次に、注文する前に寸法と硬度を書面で確認してください。
押し出しは準備に報酬を与え、ショートカットを罰します。適切に適合したスクリューとバレルのセットは、何年も静かに動作し、長期の生産作業を通じて耐性を維持します。セットが不一致であると、スクラップ、熱の問題、およびプロセス調整では完全に補償できない早期摩耗が発生します。
まず、材料、ネジの形状、バレルの構造を一致させます。出力と耐用年数はその一致から自動的に決まります。
選択したベアリングディスプレイ

 浙公网安备33090202000520号
