

著者: ワイボ
日付: Oct 05, 2026
押出機および射出成形機購入者向けのバイメタルバレルガイド
炭酸カルシウム充填剤を使用した再生 PVC を 40% 使用したパイプ押出ラインは、窒化 38CrMoAlA バレルを 9 か月以内に破壊しました。ニッケルベースのライナーを備えた遠心鋳造バイメタルバレルに切り替えられた同じラインは、誰かが再度ボアを測定しようと考えるまで 4 年も稼働していました。 4 年に対して 9 か月は、バイメタルバレルの全体的な経済的ケースであり、仕様の詳細が見積書のラベルよりもはるかに重要である理由もここにあります。
まず結論を先に述べます。プロセスで研磨性フィラー、ガラス繊維、または腐食性ポリマーをスクリューとバレルに押し込む場合、請求額は高くなりますが、通常、バイメタルバレルの方が窒化バレルよりも年間生産コストが低くなります。それが当てはまるかどうかを決定するのは、ライナーの合金の種類、ライナーがスチールシェルにどの程度強固に接着されているか、ボアに対するライナーの厚さ、およびバレルの形状が機械ですでに稼働しているネジと一致しているかどうかです。
このガイドでは、プラスチック機械製造業者または摩耗したバレルを交換する加工業者の視点から、ライナーの実際の内容、摩耗率が実際にどのように異なるか、どのグレードがどのポリマーに適しているか、図面に記載されている内容、バイメタル バレルのメーカーまたはサプライヤーを精査する方法、バレルが積み込みドックに到着した後に何を確認するかなど、これらの点について説明します。
バイメタルバレルの実際と合金ライナーの役割
バイメタルバレルは、ボアの内側に硬質合金ライナーが融合された鋼管です。外殻は圧力、フランジ荷重、加熱バンドを支えます。ライナーは、磨耗、腐食、および回転スクリューによって発生する摩擦のほとんどを引き受けます。
2 つの材料、1 つの作業面
ほとんどの遠心鋳造設計では、シェルは低炭素鋼またはクロムモリブデン鋼であり、シェルの回転中にライナー合金が溶融物として注入されます。遠心力によって合金がボアの壁に押し付けられ、冷却されるにつれて 2 つの材料が冶金学的に結合します。熱融着および熱間静水圧プレスのルートも存在し、プロセス ウィンドウが厳密に制御されている場合、同等の結果を得ることができます。完成した部品で重要なのは、ライナーとシェルの間の界面が、粗いボアに圧入されたスリーブではなく、本物の接着であることです。
ライナーの厚さは一般的な押出機サイズで 1.5 mm から 3 mm であり、大口径バレルではライナーが厚くなります。通常生産されている合金ファミリーは次のとおりです。
- Fe-Cr-B 系の鉄ベースの合金。ほとんどの充填ポリオレフィンに使用され、耐摩耗性とコストのバランスを提供します。
- Ni-Cr-B-Si ファミリーのニッケルベースの合金。腐食性の副生成物を放出する PVC およびポリマーに選択されます。
- 腐食と動作温度の上昇を組み合わせたコバルトベースの合金
- ガラス繊維、ミネラルフィル、その他の高負荷研磨用途向けのタングステンカーバイド強化ニッケルベースライナー
バルクライナーの硬度は、グレードに応じて通常 HRC 55 ~ HRC 65 の間にあります。窒化バレルは HRC 65 相当以上の表面硬度を示す可能性があるため、この数値は読み間違えやすいです。違いは深さです。ガス窒化により、およそ 0.3 mm ~ 0.7 mm の拡散ケースが生成され、そのケースが摩耗すると、その下の材料がより柔らかいベーススチールのように動作し、摩耗速度が急激に加速します。バイメタルライナーはその厚さ全体が硬質合金であるため、内径が数十分の一ミリメートル失われても、耐摩耗性材料の内側に作業面が残ります。
なぜ深さが表面硬度に勝るのか
バレルが実際にどこで故障するかを考えてみましょう。突然骨折することはほとんどありません。ボア径と真円度が徐々に変化し、スクリューフライトとバレル壁の間のクリアランスが広がります。この変化は搬送効率を低下させ、溶融温度の変動を上昇させ、最終的には完成品の寸法変動として現れます。薄い強化ケースは時間を稼ぎます。厚い合金ライナーは何年も長持ちします。これが 2 つの構造タイプの実質的な違いであり、押出機バレルと射出成形機バレルの選択が、フィラーや腐食性配合物が登場するとすぐにバイメタル構造に移行する傾向があるのはこのためです。
| ボア材質 | 一般的な硬さ | 耐摩耗性 | 耐食性 | 一般的なフィット感 |
|---|---|---|---|---|
| 窒化クロムモリブデン鋼 | 表面硬度が高く、ケース0.3~0.7mm | 低から中程度 | 低い | 未充填の PE および PP、クリーンな再生材、汎用押出材 |
| 鉄系バイメタルライナー | ライナーの厚さを通じて HRC 55 ~ 62 | 中程度から高程度 | 中等度 | 炭酸カルシウムとタルクを充填した PP または PE、中程度の荷重での硬質 PVC |
| ニッケルベースのバイメタルライナー | ライナーの厚さ全体で HRC 52 ~ 58 | 中程度から高程度 | 高 | PVCドライブレンド、ハロゲン化難燃剤システム、酸残留物を含むリサイクルストリーム |
| 超硬強化バイメタルライナー | ライナー厚さ全体で HRC 60 ~ 68 | 非常に高い | 高 | ガラス繊維強化 PA、PBT、および POM、ミネラルを高濃度に充填したエンジニアリング樹脂 |
バレルの寿命は、バイメタルという言葉ではなく、ライナーの合金と接合の品質によって決まります。
バイメタルバレルが毎日の生産で価格を得る場所
摩耗はボアに沿って均一に発生しません。固形ペレットと粉末が壁に押し付けられて圧縮される供給セクションで最も重くなり、溶融圧力とフィラー粒子が表面に対して一緒に作用する圧縮ゾーンと計量ゾーンで再び重くなります。
摩耗率は 3 つの実際的な要因によって決まります。それは、充填剤の種類と充填量、ポリマーから放出される腐食性副生成物、ラインの稼働時のスクリュー速度と背圧です。炭酸カルシウムとタルクを 20 ~ 30% 充填すると、数カ月かけて穴が楕円形になります。ガラス繊維で強化された PA、PBT、および POM は、繊維が小さな切削工具のように機能するため、ボアへの攻撃方法が異なります。 PVC はさらに微妙です。熱劣化により塩化水素が放出され、表面を削るのではなく粒界を攻撃するため、窒化ケースは最初に穴が開き、次に剥離します。
下の表は、ガラス繊維充填 PA の使用下で、窒化バレルを 3 種類のバイメタル ライナーに対して配置しています。実際の寿命は配合、スクリューの設計、温度プロファイルに依存するため、値は絶対的な運転時間ではなく相対的な寿命乗数です。
ガラス繊維充填 PA での相対的なボア寿命: ベースラインとしての窒化バレル
窒化 38CrMoAlA バレル: 1.0x ベースライン
鉄系バイメタルライナー:約3.0倍
ニッケルベースバイメタルライナー:約3.5倍
超硬強化バイメタルライナー:約6.0倍
窒化バレルに対して、鉄ベースのバイメタルライナーは一般に寿命を 2 ~ 3 倍延ばします。また、磨耗だけではなく腐食が問題の一部である場合には、ニッケルベースのライナーの方が耐久性が高くなります。超硬強化ライナーはギャップを 5 倍以上に拡大する可能性がありますが、購入価格が最も高くなるため、通常はフィラーの装填が本当に重い場合、またはバレル交換に部品自体よりもラインのコストがかかる場合にのみ意味を持ちます。バイメタル スクリューとバイメタル バレルの両方を社内で鋳造するメーカーは、予算に任せて材料を選択するのではなく、まずフィラーの含有量と腐食のリスクからライナーのグレードを推奨し、その後、年間の総コストを逆算して検討する傾向があります。
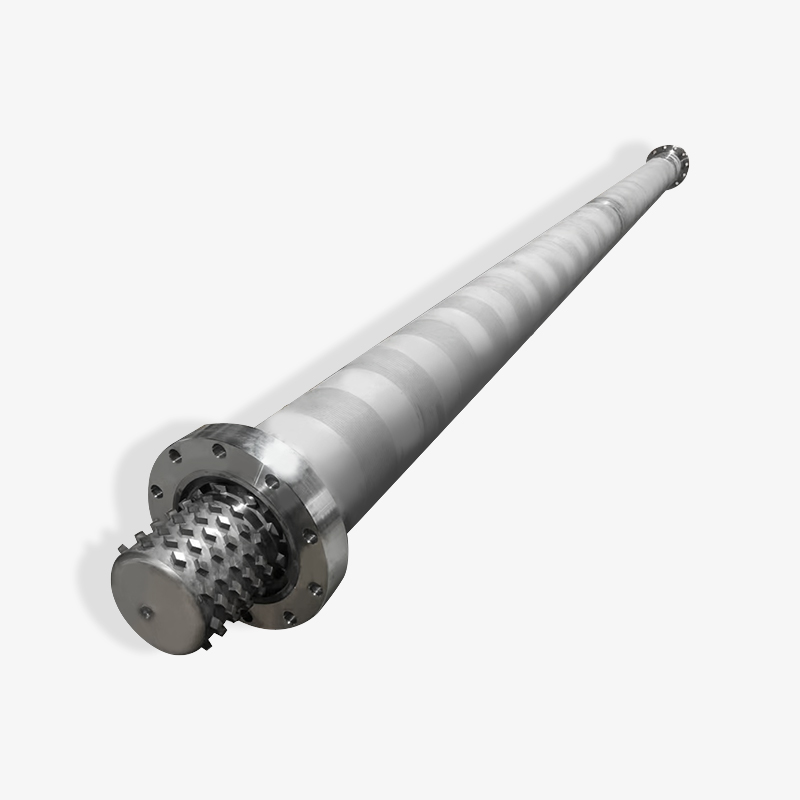
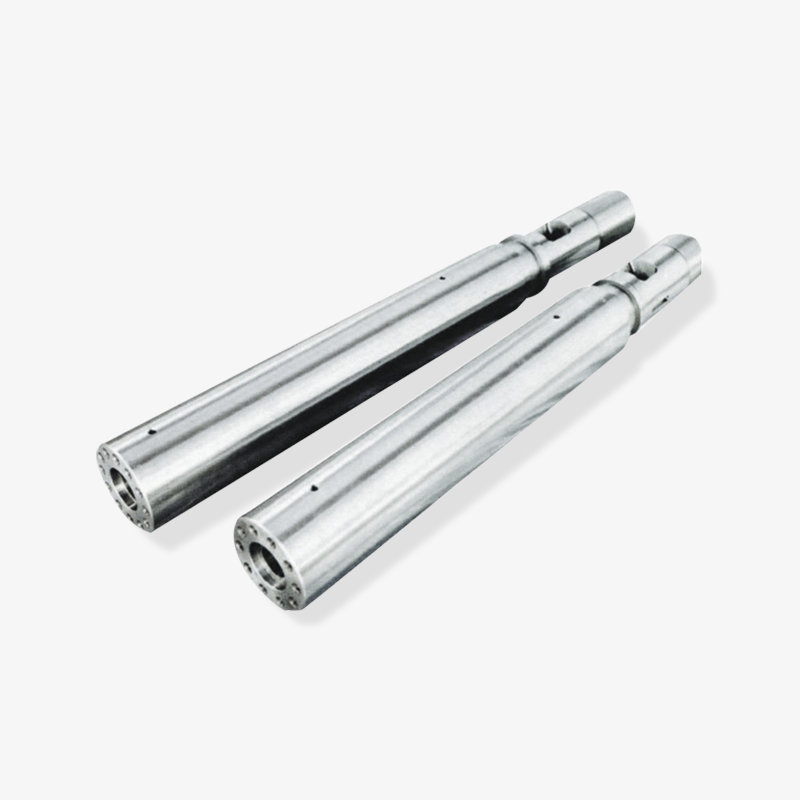
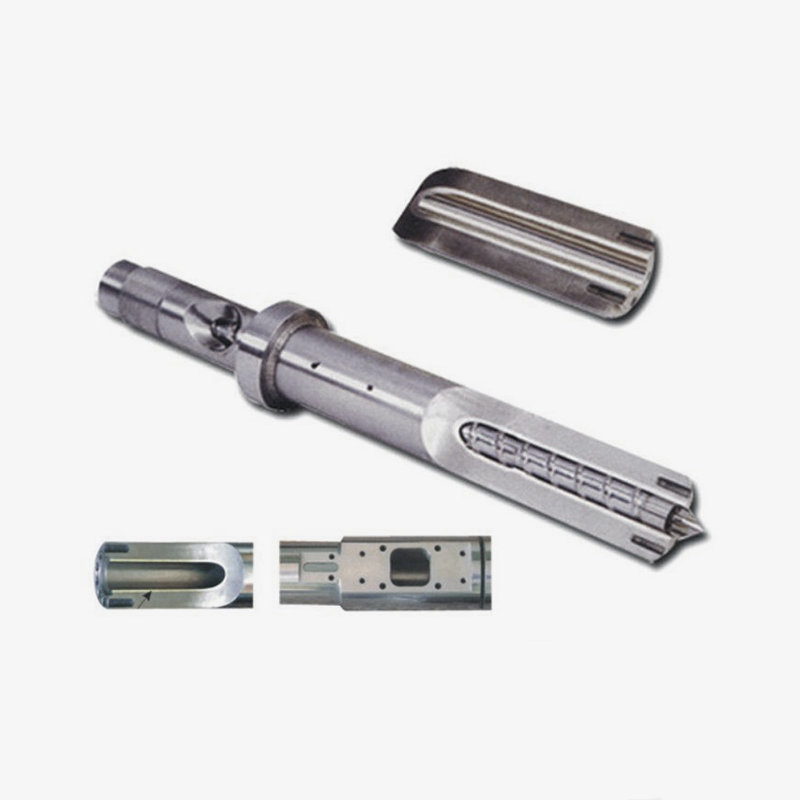
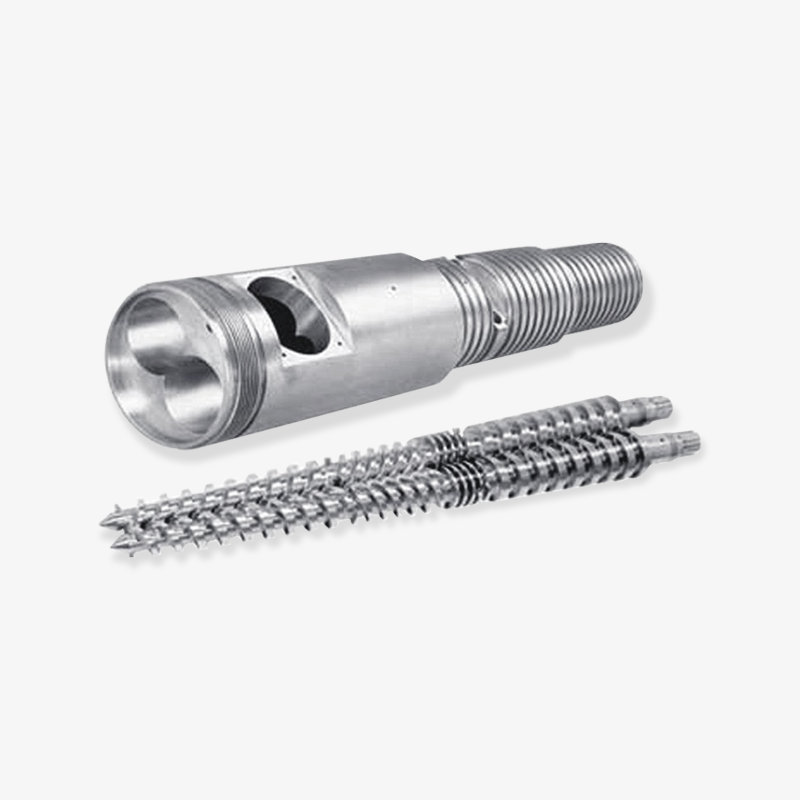
 バイメタルバレル バイメタルバレル are widely used in many fields such as automobile manufacturing, home appliance production, packaging materials, medical devices, electronic communic... 製品を見る→
材料の選択が機械のレイアウトとどのように影響するかは注目に値します。高充填コンパウンドを実行する単軸押出機は、搬送機構と滞留時間分布が同じではないため、平行二軸スクリューや円錐二軸スクリューとは摩耗の仕方が異なります。遊星およびゴムの押出作業には、独自のパターンが導入されます。いずれの場合も、有益な質問は同じです。つまり、生産時間あたり、ボア壁でどの程度の研磨または腐食の仕事が行われているかということです。
バイメタルバレルは、フィラーが重い場合、腐食が存在する場合、またはバレルよりもストップコストが高い場合に、最も早くプレミアムを返済します。
実際に使用するポリマーにライナーのグレードを合わせる
ライナーの選択は、入手可能な最も硬い合金を購入するという問題ではありません。問題は、合金をプロセスに実際に存在する損傷メカニズムに適合させ、次にスクリューをバレルに適合させて、2 つが互いに衝突するのではなく一緒に摩耗するようにすることです。
充填ポリオレフィン
炭酸カルシウム、タルク、または硫酸バリウムを添加した PE および PP は、最も一般的なバイメタル用途です。この場合、通常は鉄ベースのライナーが経済的な解決策となります。窒化バレルへの充填量が約 10 パーセント未満であればまだ許容できるが、充填量が 20 パーセントを超えると、1 年目以降は鉄ベースのバイメタル ライナーが先行し、合金ライナーがまだ機能している間に窒化ケースは 1 ~ 2 年で消えるため、ギャップは広がり続けます。
PVC およびその他の腐食性システム
PVC ドライブレンド、ハロゲン化難燃剤パッケージ、および酸残留物を運ぶリサイクルされたストリームは、問題を摩耗から腐食に移します。ニッケルベースのライナーは、粒界での塩化物や酸性の副生成物に耐性があるため、より適しています。見落としがちな詳細が 1 つあります。ネジも同時にアップグレードする必要があります。ボアに耐摩耗性があるにもかかわらず、スクリュー フライト ランドが数か月以内に磨耗して平坦になった場合、クリアランスが開き、出力が低下し、バレルにスクリューの問題があると考えられます。硬化フライトトップまたはバイメタルスクリュー本体を使用した、耐摩耗性スクリュー設計への適合したアプローチは、通常、同じ購入決定の一部となります。
ガラス繊維と高充填エンジニアリング樹脂
ガラス繊維含有量が約 20% を超えると、損傷は機械的で激しいものになります。超硬強化ニッケルベースライナーは最も長持ちしますが、単価は高くなります。適度な繊維含有量の場合、鉄ベースまたはニッケルベースのライナーと適切な圧縮比および適切に硬化されたネジを組み合わせると、多くの場合、予算を上限まで上げることなく、許容可能なサービス間隔が得られます。
ネジはどうでしょうか?
通常、バレルとスクリューをセットで購入するのが賢明な方法です。標準的な窒化スクリューと組み合わせたバイメタルバレルは、最初にスクリューが破損して終了する傾向があり、硬い粒子が軟化したフライトに埋め込まれ、ボアをラップのようにこするため、スクリューとともにバレルも引きずり込まれる可能性があります。バイメタルをシングルスクリュー、コニカルツインスクリュー、パラレルツインスクリュー、および遊星構造を横断する材料カテゴリーとして扱うサプライヤーは、同じ生産フローからバレルとそれに適合するスクリューを供給できるため、プロジェクトから公差交渉の層が 1 層除去されます。
スクリューとバレルの組み合わせに関する質問
ガラス繊維強化射出成形において耐摩耗性スクリューの形状をどのように指定するかについて、フライト硬化、圧縮率、および溶融品質に対するクリアランスの増加の影響をカバーする有用な技術メモがあります。これをバレル相場と並べて読むと、購入の 2 つの部分を別個の品目として扱うのではなく、それらを調整するのに役立ちます。
ライナーのグレードがポリマーと一致しない場合、バイメタルバレルの利点は失われ、より高い請求書が残ることになります。
図面に記載する公差、形状、インターフェースの詳細
バイメタルバレルはカスタムパーツです。図面にバイメタルバレル、内径 90 mm のみが記載されている場合、サプライヤーは他のすべてを推測する必要があり、その推測は、後で問題が発生する箇所に正確に当てはまります。
仕様には少なくとも以下を含める必要があります。
- 呼び径ではなく実際のねじに対してチェックされる穴径と公差クラス
- 穴の真円度と真直度の制限、たとえば真直度は長さ 1000 mm あたり 0.05 mm 以内
- ライナーの厚さと最小残肉厚
- 全長、フランジ径、ボルトサークル、位置決め段差、シール面詳細
- 供給開口部のサイズと位置、ベントポート、圧力または温度センサーポート
- ヒーターバンドの溝(溝の長さと間隔を含む)
- ボア表面の粗さ、通常、押出成形の場合は Ra 0.4 ~ 0.8 マイクロメートル
- 超音波検査、金属組織サンプルまたはバッチで鋳造されたテストクーポンによるライナーの硬度と接着品質の検証
- バレルは、使用するスクリューから切り離して受け入れることができないため、フライト ランドのスクリュー クリアランス
2 つの調達習慣がトラブルを防ぎます。まず、コストを節約するためにライナーの厚さをトリミングしないでください。薄いライナーは安価ですが、接合応力に対する余裕が少なく、合金が摩耗するとその利点全体が失われてしまいます。第二に、適合宣言ではなく、出荷検査報告書で測定値を求めてください。定義された位置でのボアの測定値、硬度の測定値、および振れの数値により、サプライヤーが実際に自社の出力を検査しているのか、単に一般的な証明書を送付しているのかがすぐにわかります。
ライナーの厚さ、真直度、接着検証要件のないバレル描画は、耐用年数の短縮を招きかねません。
バイメタルバレルと窒化バレル: 実質の所有コスト
バイメタルバレルの価格は通常、同じサイズの窒化バレルの 1.8 ~ 3 倍です。この倍率は、ラインを停止させるコストと比較するまでは重要であるように見えます。
ガラス繊維強化 PA を実行する二軸押出ラインを考えてみましょう。窒化バレルの寿命が 12 か月だとすると、交換のたびに労力、分解、再調整、再起動、そしてランプバック時のスクラップが発生します。同じ機械のバイメタルバレルが 48 か月間稼働すると、工場は 4 年で 1 バレルを購入するのではなく、4 年で 1 バレルを購入することになり、また、3 回の計画外停止も回避できます。計算を書き留めると、通常は自動的に決定が行われます。
窒化バレルを選択することが賢明な選択である場合もまだあります。フィラー含有量が低く、腐食性添加剤が含まれていない、中程度の温度で使用される未充填の PE または PP は、ボアの摩耗が遅くなります。そのプロセスにバイメタルライナーを入れることは、ラインが決して使用しないマージンを支払うことになります。ただし、その判断は理想的な処方ではなく、実際の処方に依存します。多くの工場では、未充填の樹脂を使用して開始し、2 年後に再生材のブレンドを開始しますが、その時点で摩耗曲線は完全に変化します。
知っておく価値のある中間の方法もあります。それは、計量ゾーンではより安価な構造を維持しながら、摩耗が最も深刻な供給セクションと圧縮セクションにバイメタルライナーを使用することです。すべてのジオメトリに適しているわけではありませんが、ロングバレルのコストを管理する方法として、見積時にサプライヤーと行う正当な会話です。
請求書に記載されているバレル当たりのコストではなく、年間サービス当たりのコストと回避された停止当たりのコストを計算します。
バイメタルバレルのメーカー、サプライヤー、または卸売業者を精査する方法
バイメタルバレルの市場には、純正の製造工場と再販する商社が含まれます。どちらも使用可能な部品を提供できますが、リードタイム、カスタマイズ、問題が発生した場合の責任がすべて異なるため、どちらが目の前にあるのかを知っておく必要があります。
両者をすぐに分ける質問は次のとおりです。
- 鋳造または溶融プロセスは社内で管理されていますか?またライナーのグレードはバッチまで追跡できますか?
- サプライヤーはライナーの硬度結果と超音波接合検査を提供できますか?
- 社内に機械加工能力はありますか、それともライナーの鋳造後にサードパーティによってボアが仕上げられますか?
- バレルは、ボア、公差、フランジ寸法の特定の図面に従って構築できますか、それとも標準サイズからのみ選択できますか?
- バイメタルのロングバレルは一般に窒化部品よりも時間がかかることを考慮すると、大きなカスタム直径の現実的なリードタイムはどれくらいですか?
- 材料証明書や寸法報告書などの輸出梱包と書類はどのように扱われますか?
- サプライヤーは、フィラーや繊維の含有量レベルなど、どのポリマー カテゴリを実際に扱っていますか?
質問が 1 つあれば、ほとんどのノイズは解決されます。ライナーがどのように接着され、接着品質がどのように検証されるかをサプライヤーに説明してもらいます。実際の製造工場であれば、工程や検査方法を迷うことなく説明できます。通常、再販業者はそのような詳細レベルについては回答できません。
サプライヤーの製品ファミリーの幅を調べることも役立ちます。一軸スクリューバレル、コニカルツインスクリューバレル、平行二軸スクリューバレル、遊星スクリューバレル、射出成形機バレルおよびプラスチック機械部品を製造する企業は、他の製品ラインの公差によって要求されるため、カスタムバイメタルジョブを処理するための加工能力とプロセス制御を備えている可能性があります。
バイメタルバレルのサプライヤーに接合プロセスと接合検査方法を説明してもらいます。答えによって、あなたが取引している会社の種類がわかります。
設置、慣らし運転、およびボア検査ルーチン
バレルが工場に到着すると、いくつかの決定によって、期待寿命を全うするか早期に故障するかが決まります。
- 位置合わせ。ネジの軸とバレルの穴の軸を実際に近づけて、偏差が 0.05 mm 以内になるようにします。ラインから外れたバレルは片側が摩耗し、スクリューが継続的にそれに作用します。
- 加熱シーケンス。材料を導入する前に、バレルとスクリューを温度まで上げます。冷たい材料を冷たいバレルに供給するのは、追加のステップを伴う乾式摩擦です。
- 空運転は避けてください。空のバレル内でネジを動かすと、金属と金属が研磨されます。代わりに適切なパージコンパウンドを使用してパージしてください。
- パージコンパウンドに注目してください。研磨パージグレードは、スクリューから材料を除去するのと同じくらい容易にライナーから材料を除去する可能性があります。
- ベースラインのボア測定値を記録します。設置前に定義された位置でボアを測定し、メンテナンスウィンドウごとに同じ位置で繰り返します。
- 摩耗限界を設定します。ボアの磨耗が元のクリアランスの定義された割合に達したら交換計画を開始するなどの内部ルールを確立し、その数値に対して出力品質をレビューします。
多くの工場では、製品の寸法がずれたり、スクリューが引きずり始めたりしたときにのみ、バレルの磨耗を発見します。簡単なボア測定ルーチンにより、その驚きが予定された計画的な購入に変換されます。これは、ラインがすでに停止した後ではなく、ラインが停止する前に交換品を注文できることも意味します。
バイメタルバレルの耐用年数の多くは、ライナーのグレードを選択した時点ではなく、アライメント、ウォームアップ、慣らし中に決まります。
プラスチック機械メーカーが舟山マイクロ波スクリュー機械からバレルを調達する理由
舟山マイクロウェーブスクリュー機械は1990年に浙江省舟山市に設立され、主にスクリュー、バレルおよび関連部品など、プラスチック加工機械のコアコンポーネントを製造しています。同社は 60 人以上の従業員を擁する 10,000 平方メートル以上の工場を運営しており、その製品は米国、ドイツ、ドバイ、ベトナム、タイなどの市場に出荷されています。同社の顧客は主にプラスチック機械製造工場で、スクリューやバレルを組み立てて押出機や射出成形機を完成させる企業です。
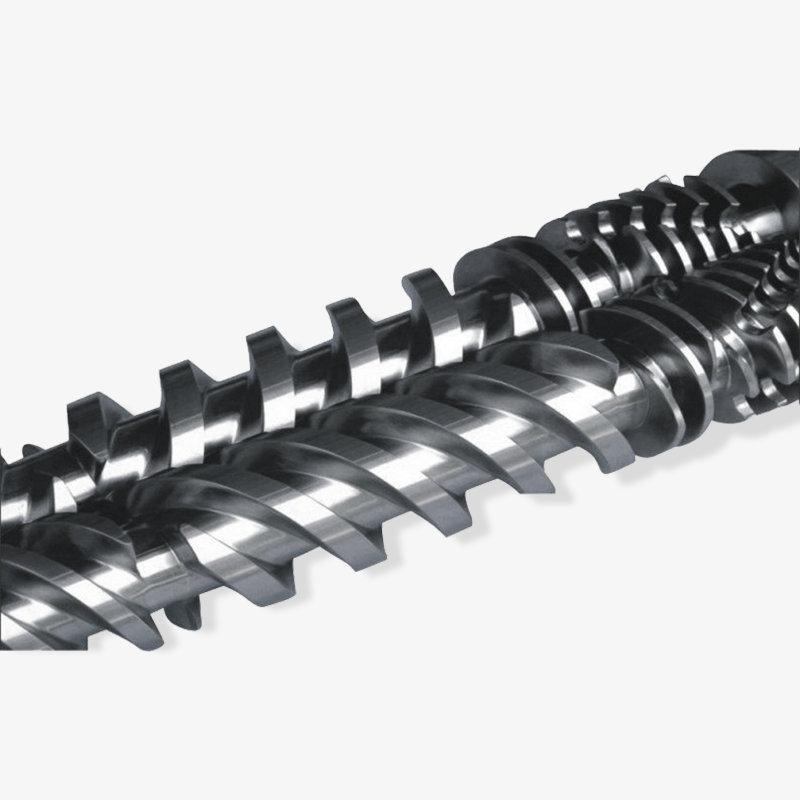
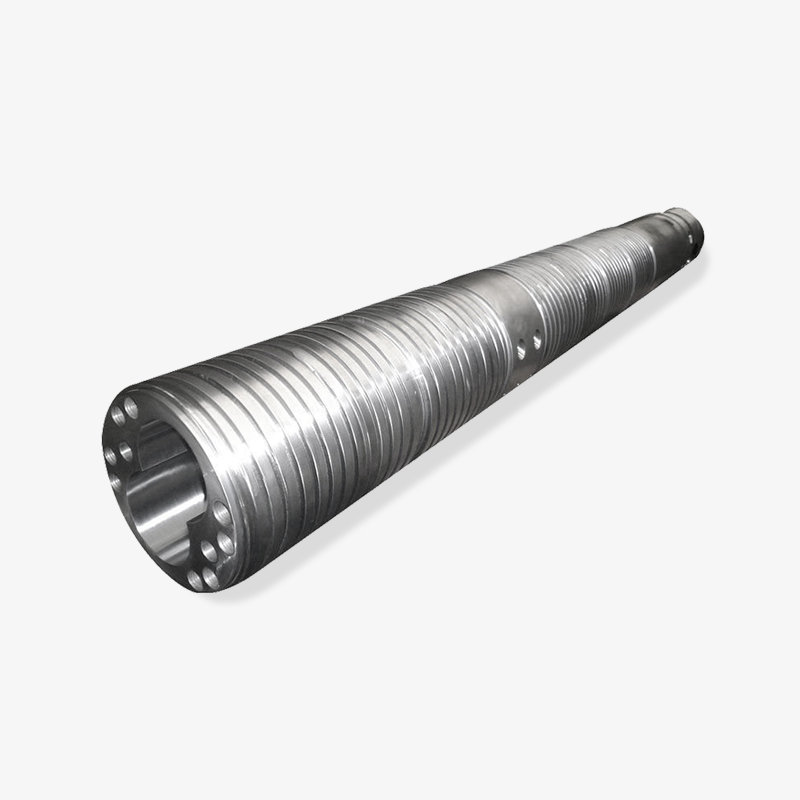
製品範囲の広さは購買チームにとって重要です。バイメタル スクリューおよびバイメタル バレルに加えて、同社はシングル スクリュー バレル、コニカル ツイン スクリュー バレル、パラレル ツイン スクリュー バレル、遊星スクリューおよびバレル、射出成形機のスクリューおよびバレル、ゴム押出機のスクリュー、EPE フォーム押出スクリューおよびバレルのセット、プラスチック機械部品および付属品、パイプ、シートおよびプロファイルの完全な生産ラインを製造しています。この組み合わせは、機械製造業者が 3 つのサプライヤーを調整するのではなく、1 つのサプライヤーからバレルとそれに適合するスクリュー、またはコニカル ツイン スクリュー アセンブリ全体を調達できることを意味します。
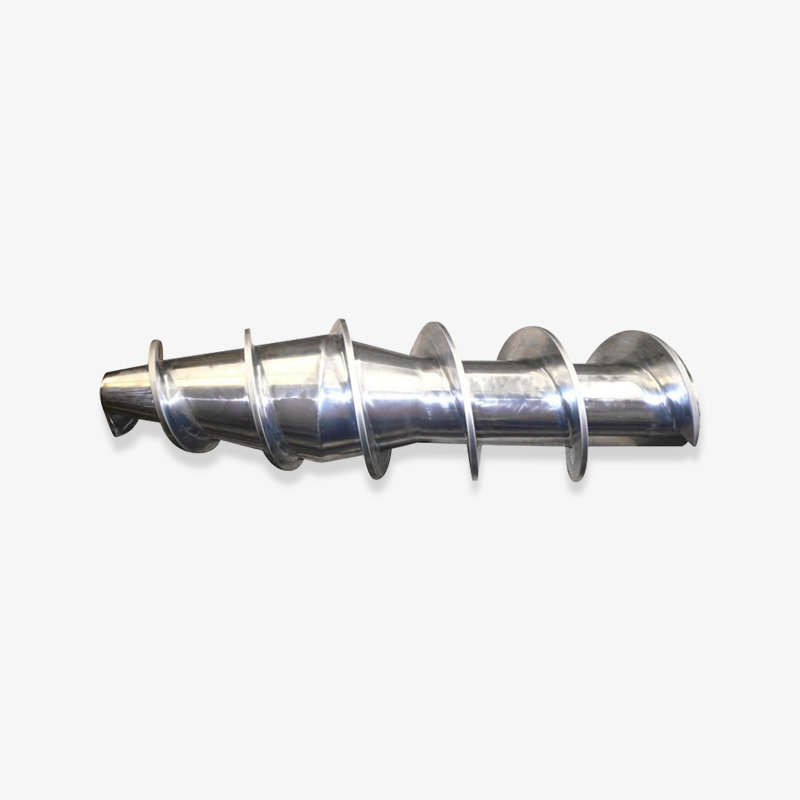
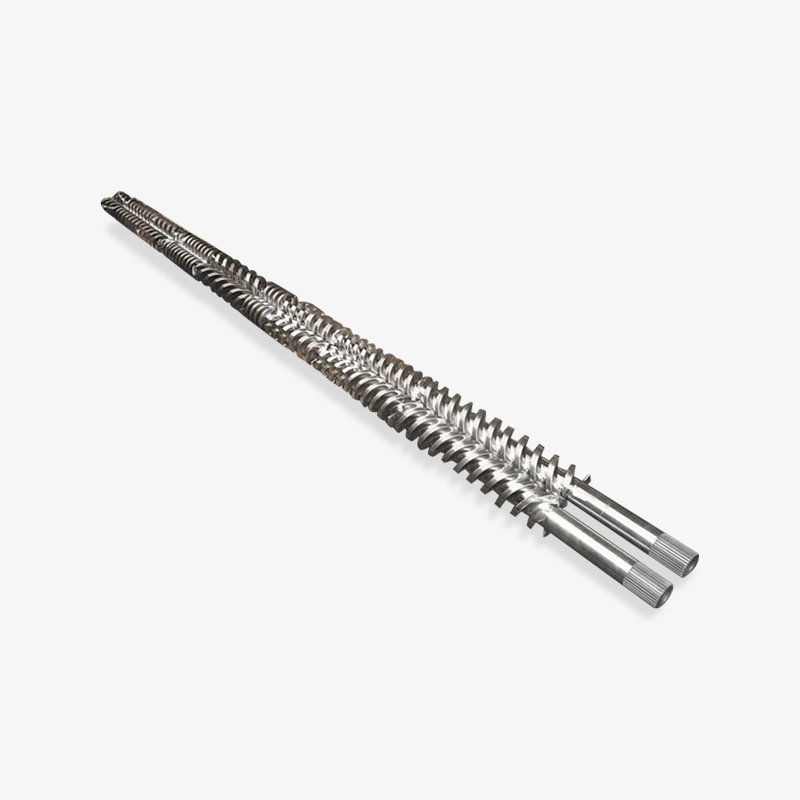
 バイメタルネジ バイメタルネジ is a high-performance extruder accessories, which are widely used in various injection molding machinery, extrusion machinery, bakelite machinery and ... 製品を見る→
もう 1 つの実質的な違いはカスタマイズです。同社は、単一のコンポーネントまたは完全な機器セットを供給できるという考えに基づいて自社を位置づけており、精密ネジやバレルの製造と一般的な機械加工を組み合わせています。非標準のフランジ、異常なボア径、変更された供給開口部、位置変更されたベント、または追加のセンサーポートを定期的に必要とする機械製造業者の場合、ライナーの鋳造とボアの機械加工の両方を行うサプライヤーと協力することで、組み立て時に現れる公差の不一致の層を取り除くことができます。
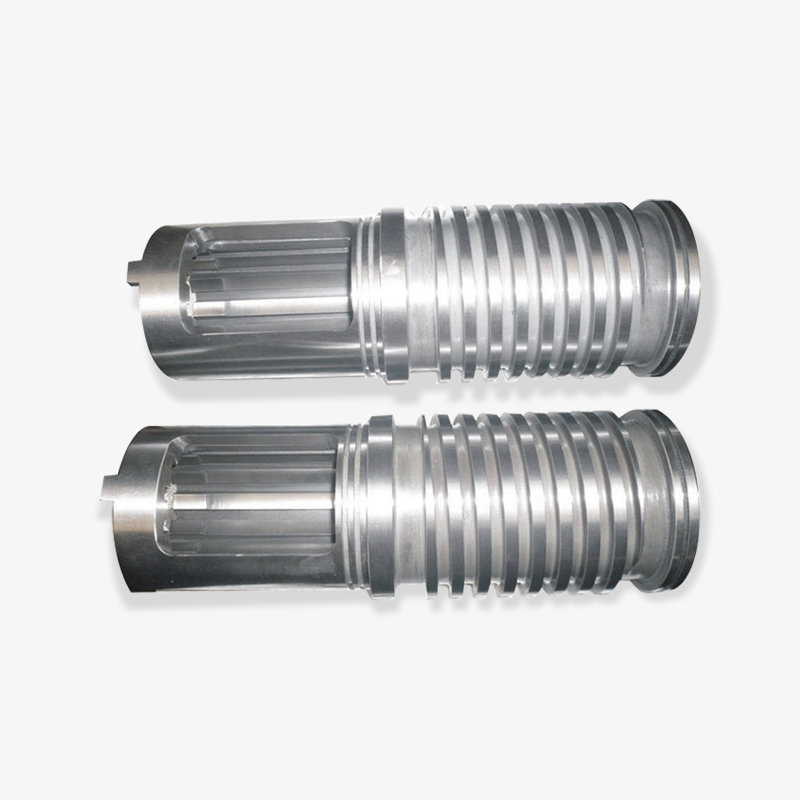
 射出成形機スクリューバレル スクリューは可塑化システムの中核であり、回転運動によってプラスチック原料が剪断、圧縮、混合、輸送されます。デザインは... 製品を見る→
射出成形がその好例です。充填エンジニアリング樹脂を扱う成形業者や機械製造業者は、長いサービス期間にわたって摩耗挙動が予測可能なスクリューとバレルのセットを必要としています。射出成形機のスクリューとバレルの製品ラインナップは、その用途を直接カバーしています。同じロジックが押出側にも当てはまり、バイメタルライナーは一軸スクリュー、二軸スクリュー、および遊星設計と組み合わせて、さまざまな搬送機構や滞留時間に適合します。
同社は、中国の多くのプラスチック機械顧客にとって重要な機械部品サプライヤーとなっていると述べており、これは一度限りの取引ではなく長期的な供給関係を表している。購入者の観点から見ると、この関係は複数のマシン プログラムにわたって継続することが意図されているため、選択時に技術スタッフを関与させ、生産中に仕様を一定に保つことは、どちらも慎重に管理する価値があることを意味します。
独自のライナーを鋳造し、独自のボアを機械加工するサプライヤーは、バレル、スクリュー、フランジの公差を 3 つ別々に購入するのではなく、1 つの適合するセットとして調整できます。
バイメタルバレルに関するよくある質問
バイメタルバレルとは何ですか?
ボアの内側に硬質合金ライナーが溶着されたスチールバレルです。外側のスチールシェルは、強度、圧力封じ込め、および取り付け寸法を提供します。合金ライナーは耐摩耗性を提供し、グレードに応じて耐食性も提供します。押出機や射出成形機でスクリューのパートナーとして使用されています。
バイメタルバレルは窒化バレルと比較してどのくらい長持ちしますか?
研磨作業では、バイメタルライナーは通常、窒化バレルよりも 3 ~ 6 倍長く稼働します。正確な数値は、フィラーの種類と充填量、ライナーのグレード、およびプロセス温度によって異なります。充填されていない軽度の負荷では、その差ははるかに小さいため、比較は一般的な乗数ではなく実際の配合に基づいて行う必要があります。
バイメタルバレルを修理または再ライニングすることはできますか?
摩耗の深さとシェルの状態によって異なります。ライナー内に摩耗がまだ残っており、シェルが真っ直ぐで適切な肉厚がある場合、一部のサプライヤーはライナーを再鋳造できます。シェル自体が歪んでいたり、ボアの材料が減りすぎている場合は、通常は新しいバレルを使用する方が実用的です。決定的な測定はライナーがどれだけ残っているかです。
小型押出機にバイメタルバレルは価値がありますか?
その小さな押出機が高充填コンパウンドを実行し、ダウンタイムが高くつく場合には、そうなる可能性があります。充填されていない PE または PP を使用しており、予備のバレルがすでに在庫にある場合は、最初の数年間は窒化バレルの方が経済的である可能性があります。決定要因は、機械のサイズではなく、フィラーの含有量、停止コスト、交換間隔です。
バイメタルバレルはPVCでも使用できますか?
はい、ただし鉄ベースではなくニッケルベースのライナーを使用します。 PVC からの腐食性副生成物は粒界を攻撃するため、耐食性は耐摩耗性と同じくらい重要です。ネジにも耐食処理が施されている必要があります。そうでないと、摩耗がバレルからネジに移ってしまうだけです。
既存の機械に合わせて寸法をカスタマイズできますか?
はい。バイメタルバレルは通常、図面に基づいて構築されます。注文する前に、古いバレルを測定し、ボア直径、全長、フランジ寸法、供給開口部の位置を記録し、それらの測定値を新しい部品の基礎として使用します。古いバレルがすでに楕円形である場合は、摩耗した寸法をコピーしないでください。代わりに元の図面または元の仕様を使用してください。
バイメタルバレルの注文書には何を含めるべきですか?
穴の直径と公差、真直度の限界、ライナーのグレードと最小厚さ、フランジとポートの寸法、穴の粗さ、硬度と接着検査要件、梱包方法、および部品に同梱する必要がある寸法レポート。これらすべてを紙に書き出しておくと、後で問題が発生した場合に、双方に参照点が与えられます。
初めて購入する人はどのグレードのライナーを選択すればよいですか?
価格表ではなく、ダメージのメカニズムから始めましょう。充填されたPEとPPは鉄ベースのライナーを指します。 PVC またはハロゲン化システムはニッケルベースを指します。重いガラス繊維または高いミネラル含有量は、カーバイド強化ライナーを示しています。プロセスが摩耗と腐食を組み合わせている場合は、耐食性ファミリーを優先し、わずかに低い硬度を受け入れます。
バイメタルバレルの選択は、ポリマーの配合と摩耗パターンをライナーのグレードに適合させ、サプライヤーが図面に基づいて構築し、測定結果を文書化できることを確認することになります。 PVC および腐食性システムの場合、これはニッケルベースのライナーを意味します。グラスファイバーと重いミネラルフィルの場合は、超硬強化ライナーを指します。通常の充填PEおよびPPの場合、多くの場合、鉄ベースのライナーで十分です。合金を選択した後は、接合品質、ライナーの厚さ、穴の公差、および検査レポートが問題になります。
押出機または射出成形機用のバイメタル スクリューとバレルのセットを指定する場合、有用な見積もりを得る最も早い方法は、ボア直径、ポリマー、フィラーの種類と含有量、および機械内の部品から得られる現在のサービス間隔を送信することです。これら 4 つの情報により、メーカーはライナーのグレードと適合するネジを推奨でき、単価だけではなく、製造年あたりのコストでオプションを比較できます。
このサイトの詳細は次のとおりです。
選択したベアリングディスプレイ

 浙公网安备33090202000520号
