

著者: ワイボ
日付: Nov 03, 2026
射出成形機部品: ビルダーおよびサプライヤー向けのスクリューおよびバレル ガイド
250 トンのプレス機で同じガラス入りナイロンの作業を 4 年間実行しても、警告なしに故障することはほとんどありません。クッションが失われ始め、ネジの回復時間が 2 ~ 3 秒延び、各サイクルの 3 回目のショットで黒い斑点の細い跡が現れます。メンテナンスログが追いつくまでに、計量ゾーン付近のフライトは丸くなり、バレルボアはまったく同じポイントで 0.15 mm 増加しています。
射出成形機の部品を購入する人なら誰でも、これが起こるのを見たことがあるでしょう。もどかしいのは、部品そのものにコストがかかることはほとんどないことです。それは、6週間にわたる寸法の変動、誰も追跡できない不合格のバッチ、そして予備品が決して棚になかったために高額で発注された緊急注文です。簡単に説明すると、成形機では可塑化グループ、つまりスクリュー、バレル、チェック リング、ノズルに摩耗が集中するため、仕様の努力と予備在庫が最も早く回収されるのはこの部分です。
射出成形機の部品をそのジョブごとにグループ化する
機械のマニュアルには何百もの項目がリストされていることがよくありますが、シフト監督者がどこを見るべきかを知る必要がある場合には役に立ちません。射出成形機の部品を分類するより実用的な方法は、金型の閉じた状態の保持、溶解と射出、電力の供給、シーケンスの制御など、1 サイクル中に部品が実行する機能に基づいて行うことです。
症状がそのグループにきれいにマッピングされるため、このグループ分けは重要です。バリやクランプ力の不均一はクランプグループに属します。ショートショット、黒い斑点、クッションの変化は可塑化グループに属します。通常のヒーターではスクリューの回復が遅くなり、ドライブまたは油圧グループがポイントになります。アラーム ログが無関係な障害間を移動する場合、通常は制御および計測グループが開始点になります。
| 機能グループ | 実際に注文するパーツ | サイクル内のジョブ | 注意が必要な最初の兆候 |
|---|---|---|---|
| クランピング | プラテン、タイバー、トグルリンケージ、クランプシリンダ、エジェクタピンおよびエジェクタプレート、金型高さ調整 | 射出圧力に抗して金型を閉じた状態に保持し、部品を取り出します。 | パーティングラインのバリ、クランプ力の左右不均一、エジェクター跡 |
| 可塑化と射出 | スクリュー、バレル、チェックリング、スクリューチップ、ノズル、ヒーターバンド、熱電対、ホッパー、フィードスロート | ショットを搬送、溶解、混合、計量し、注入します | クッション変動、黒点、ショートショット、忍び寄る回復時間 |
| 駆動と油圧 | ポンプ、サーボモーター、比例弁、アキュムレーター、ホース、シール、作動油、フィルター | トルクをネジに伝達し、力をクランプに伝達します。 | 回復が遅い、油温上昇、負荷時の圧力低下 |
| 制御と計装 | PLC、I/Oカード、HMI、圧力および位置センサー、リミットスイッチ、熱電対入力 | サイクルを順序付けし、パラメータを反復可能に保持します | サイクルタイムのドリフト、ランダムなアラーム、保持されないパラメータ |
| 金型側消耗品 | スプルーブッシュ、ホットランナーチップ、コアピン、給水継手、シール | パーツの成形と冷却 | ゲートブラッシュ、部品の固着、冷却アンバランス |
機械製造業者にとって、この表は購入マップとしても機能します。クランプ部品は主に構造的なものであり、機械設計ごとに 1 回注文します。可塑化部品は繰り返し注文として戻ってくる部品です。そのため、その図面、公差、材料証明書はサプライヤー ファイルで最も注目されるべきです。
溶融ポリマーに接触する部品が最初に摩耗します。荷重を運ぶだけの部品では、荷重がかかることはほとんどありません。この順序で注意を払いましょう。
可塑化グループ内: 摩耗が集中する場所
可塑化ユニットは、大きなユニットの中にある小型の高温高圧の機械です。 80 ~ 200 rpm で回転するスクリューは、固体ペレットを加熱されたバレル内に引きずり込み、圧縮し、ボア壁に当てて溶解し、溶解物を均質化し、ノズルから押し出すピストンとして機能します。これらの各ステップでは、研磨性フィラー、腐食性ガス、または熱応力が同じ 2 つの表面に加えられます。
ネジ
ほとんどの射出スクリューは、長さと直径の比が 20:1 ~ 24:1 で、供給ゾーン、移行ゾーンまたは圧縮ゾーン、および計量ゾーンに分かれています。フィードゾーンはペレットを飲み込むのに深いです。計量ゾーンは圧力とせん断力を高めるために浅くなっています。チャネルの深さはそれらの間で先細りになり、その先細りによって圧縮率が決まります。通常、汎用作業の場合は 2.0 ~ 2.5、硬質 PVC などの熱に弱い材料の場合はそれより低くなります。
摩耗は航路内ではなく、飛行の着陸時に最初に現れます。フライトの先端はボアをこする表面であり、ランド幅が拡大してフライトの外径が縮小すると、溶融物は前方に進むのではなく、フライトの上を後方に滑り落ちます。この滑りは、オペレーターが回復にかかる時間が長くなり、クッションが不安定になると感じます。温度表示上はヒーターの問題のように見えますが、ヒーターの問題ではありません。ガラス充填コンパウンドを 30 ~ 50% 配合すると、繊維がゆっくりと粉砕するペーストのように作用するため、これが劇的に加速します。
バレル
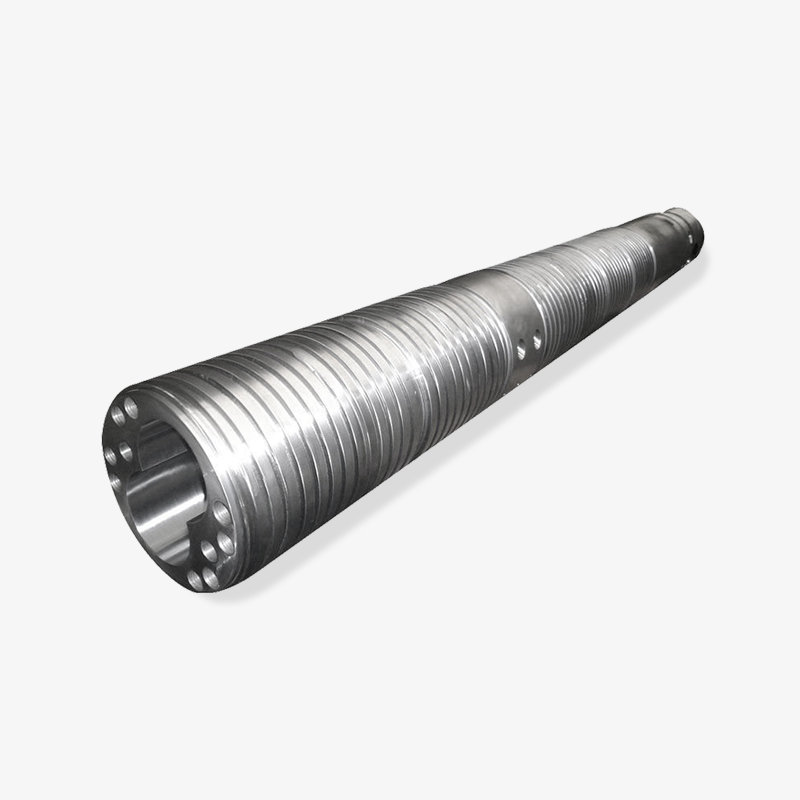
バレルは大きく 2 つのグループに分類されます。窒化バレルは、適切なベーススチール上に約 0.4 ~ 0.7 mm のガス窒化層を使用します。これにより、適度なコストで硬い表面が得られ、未充填の汎用樹脂に適しています。バイメタルバレルは、遠心鋳造された合金ライナーを使用しており、多くの場合、厚さは 2 ~ 5 mm で、炭化物粒子が充填されているため、耐摩耗性がはるかに高く、表面が破壊されるまでの熱サイクルにはるかに耐えることができます。
バレルの摩耗パターンが均一になることはほとんどありません。ボアの成長は通常、圧力とせん断がピークとなる計量ゾーンの終わりとノズルの直前に集中します。そのため、送り口の穴のみを測定してもほとんど何もわかりません。全長にわたる 3 点チェックは、最小限の有用な検査です。
チェックリング、ネジ先端、ノズル
逆止弁はこのグループの中で最も安価な部品であり、使用期間が長すぎることが最も多い部品です。スクリューシャンク上を滑り、射出中にシールします。 0.05 ~ 0.15 mm で始まる滑り隙間は摩耗とともに開き、約 0.25 mm を超えると、射出ストローク中に溶融物が後方に漏れるため、機械は安定したクッションを保持できなくなります。予定どおりにリングとチップを交換することは、金型メンテナンスにおいて本当に安価にできる数少ない方法の 1 つです。
ノズルは金型の前の最後の制限です。その球面半径はスプルー ブッシュと一致する必要があり、そのオリフィスはせん断履歴に影響します。ヒーターバンドと熱電対も消耗品であり、設定値よりも 15 度温度が下がったバンドは、溶融プロファイル全体を静かに変化させます。
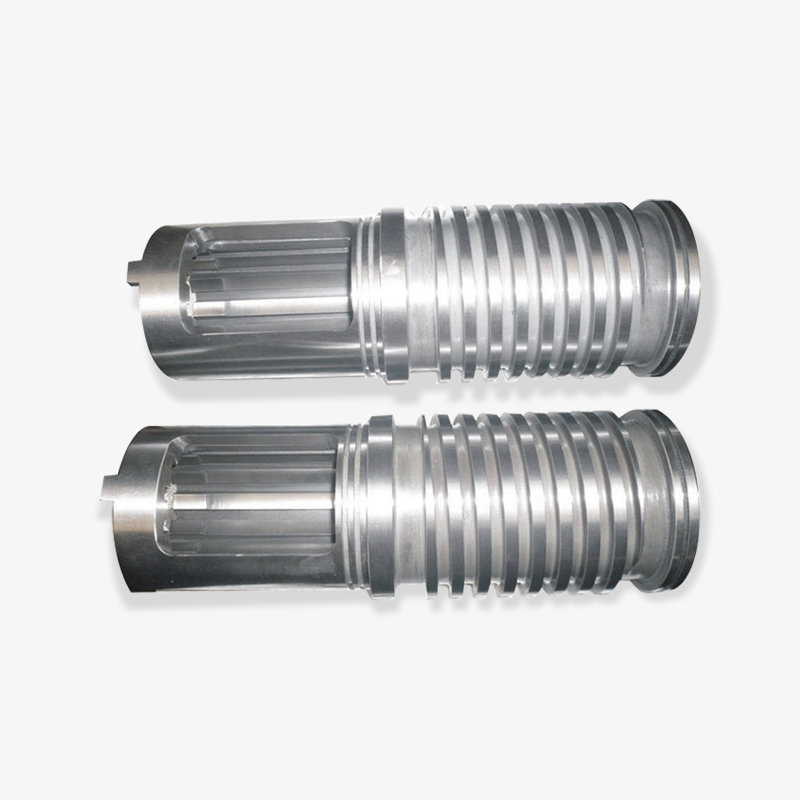
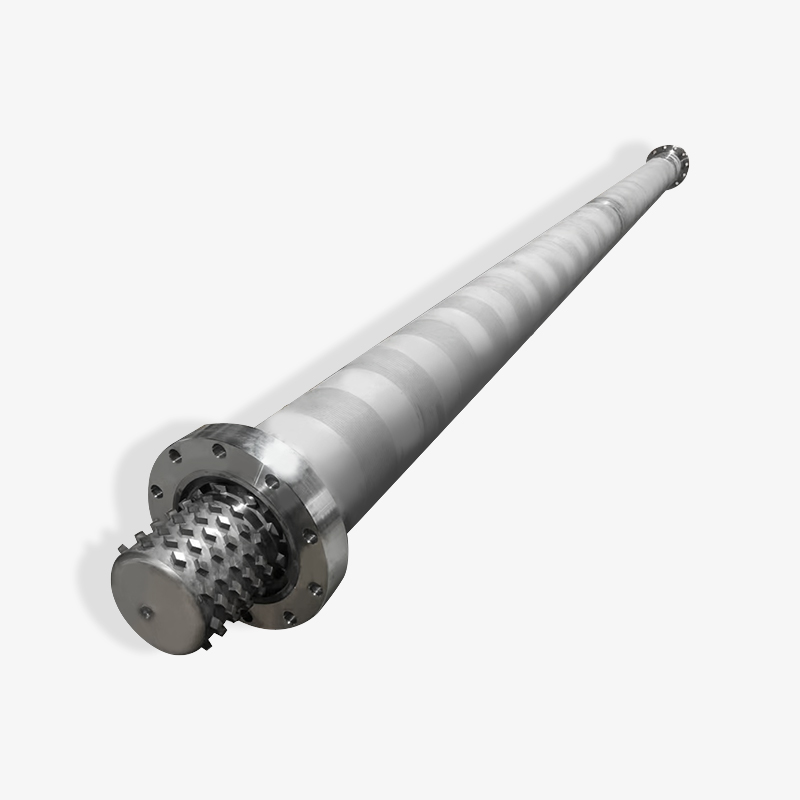
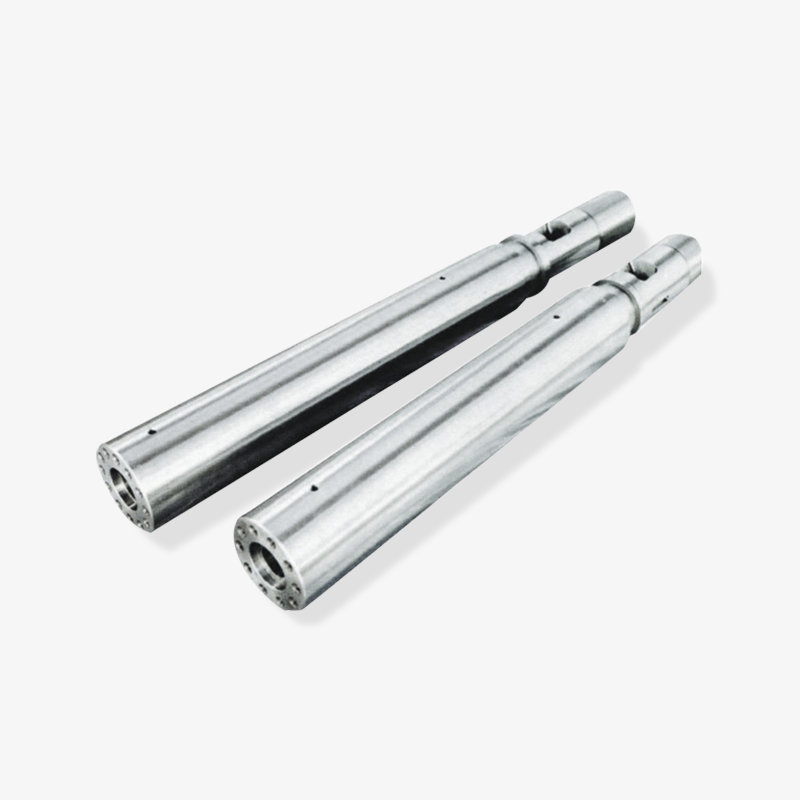
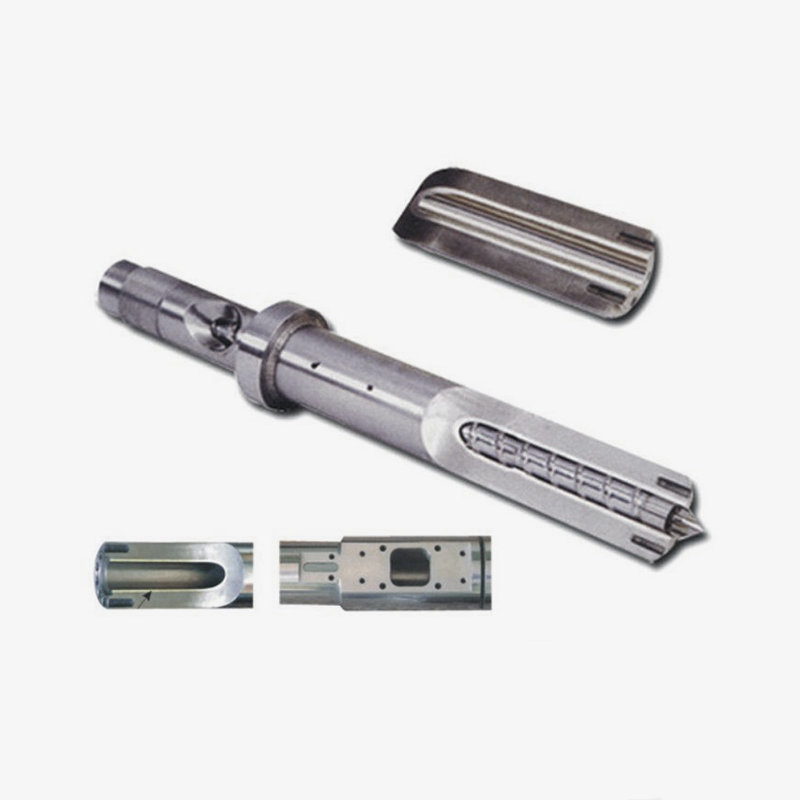
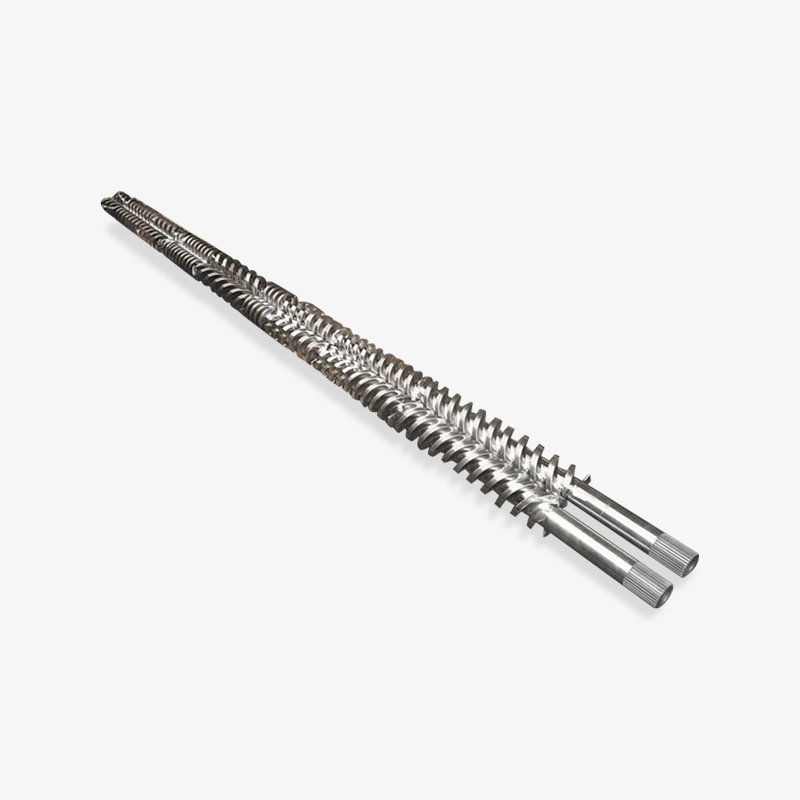
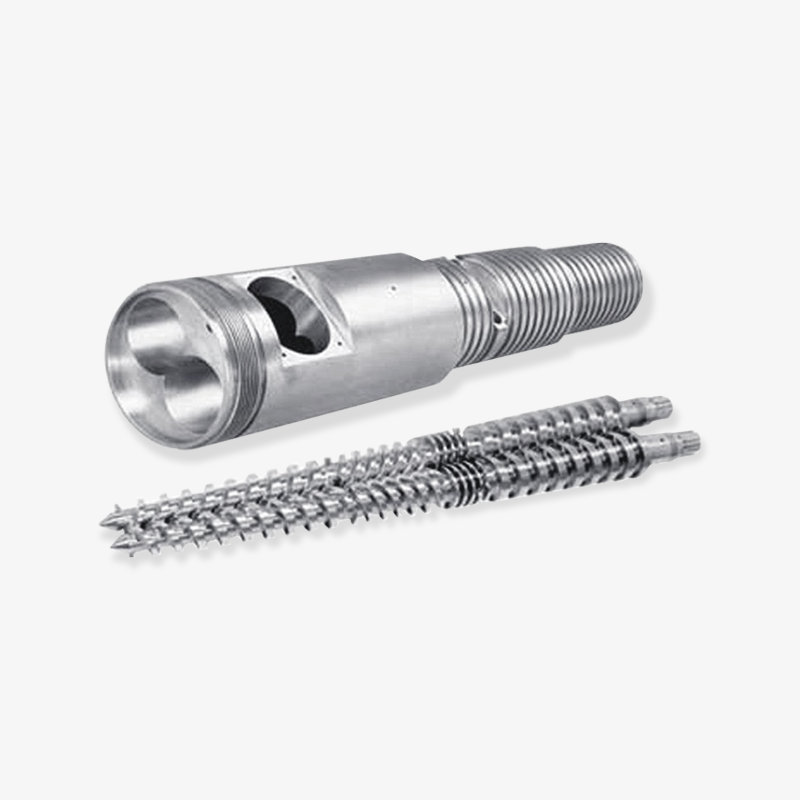
 カスタム射出成形スクリューとバレル ネジ and barrel form the plasticizing unit; a matched set helps maintain stable material transport and reduces fit-related leakage. 製品を見る→
このグループを個別のアイテムとしてではなく、適合するセットとして調達すると、ネジ、リング、ボア間の適合性が出荷前にサプライヤーによってチェックされ、「新しい部品がまだクッションを保持していない」という最も一般的な原因が除去されます。
摩耗したチェックリングは、摩耗したネジをほぼ完全に再現します。ネジの注文を承認する前に、リングとチップを交換してください。
パーツ ビルドを実際に実行するレジンに一致させる
最も一般的な仕様の間違いは、樹脂ではなくマシンに適したビルドを購入することです。同じショット サイズを実行する 2 台の 180 トンの機械で、1 台が未充填ポリプロピレンを成形し、もう 1 台が 40% ガラス充填ポリアミドを成形する場合、まったく異なるスクリューとバレルの構造が必要になる可能性があります。
着用モードによって選択が決まります。研磨性フィラーは、フライトランドとボア壁の機械的侵食を引き起こします。腐食性の溶融物、特に PVC や一部の難燃グレードは窒化層を化学的に攻撃し、滑らかな研磨ではなく孔食を引き起こします。高温の樹脂はスチールの表面を酸化させ、ヒーターバンドの寿命を縮めます。それぞれに異なる答えが必要です。
| 樹脂またはフィラー | ドミナント摩耗モード | バレル方向 | ネジの方向 | 何を見るべきか |
|---|---|---|---|---|
| 未充填PP、PE、PS、ABS、PC | 軽度の凝着摩耗 | 窒化ボア、標準ライナー | 窒化鋼、20:1 ~ 22:1 L/D | 数年後に計量の再現性が徐々に失われる |
| ガラス入り PA、PBT、POM 20 ~ 50% | ひどい磨耗 | 炭化物相を備えたバイメタルライナー | フライト、混合セクションのバイメタルまたは溶接硬化仕上げ | 丸みを帯びたフライトコーナーと上昇するスクリュートルク |
| 硬質および可塑化PVC | 腐食と熱劣化 | 耐食性のバイメタルまたはクロムメッキのボア | クロムメッキ、低圧縮、デッドスポットなし | 窒化表面の黒い線と孔食 |
| PPS、PEI、PEEK、LCP | 研磨性フィラーによる高温酸化 | 耐熱合金を使用したバイメタル | 先端が保護された高温合金 | ヒーターバンドの焼損とネジ表面の変色 |
| 発泡EPEおよびEPP | 低摩耗、不安定な圧力 | 通常は標準の窒化処理されたボアで十分です | 専用の混合および減圧ゾーンを備えたスクリュー | 密度のばらつきと不均一なセル構造 |
| フィラーと金属痕跡を含むリサイクルフレーク | 摩耗と衝撃の混合 | バイメタルボア | 先端強化バイメタルネジ | 突然のトルクスパイクとフィードゾーンの損傷 |
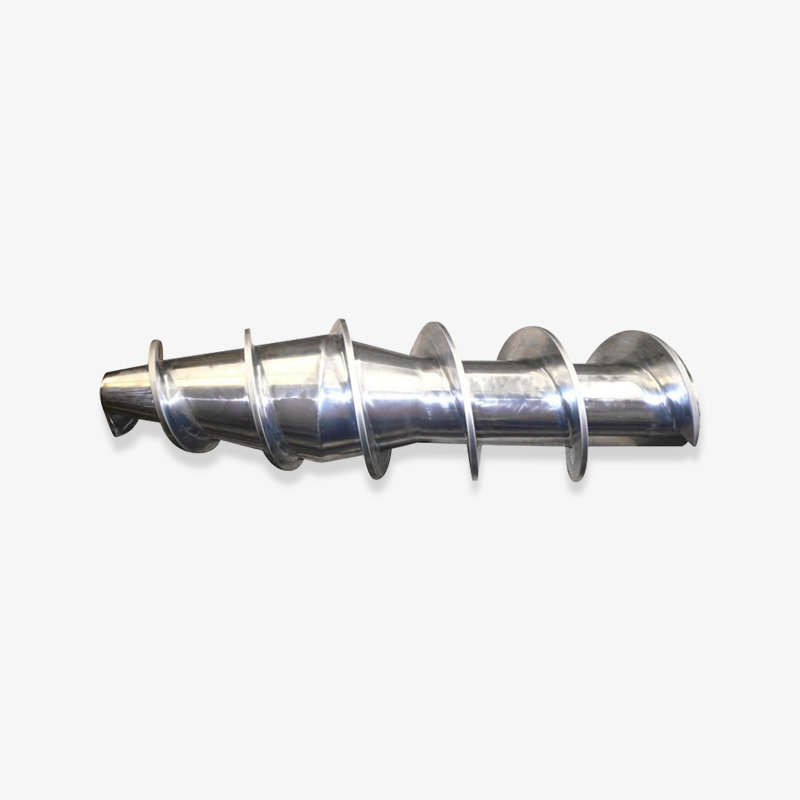
 充填樹脂および高温樹脂用のバイメタルねじ バイメタルねじは、充填された高温エンジニアリング樹脂用の強靱なベースと耐摩耗性および耐腐食性の合金表面を組み合わせています。 製品を見る→
バイメタルの製造は窒化処理の製造よりも高価であり、非充填ポリプロピレンを 20 秒サイクルで実行する機械の場合、その追加コストはほとんど意味がありません。 3 シフトで稼働するガラス張りの仕事の場合、通常、ダウンタイムが回避されてから 1 年以内に元が取れます。正直な答えは、フィラーの充填量、サイクル数、および苦情が発生する前に品質の変動に対して顧客がどの程度許容できるかによって決まります。
これまでに実行した最も簡単なジョブからではなく、マシンが最も実行する充填ジョブまたは腐食ジョブから摩耗ビルドを指定します。
バイヤーのようにネジとバレルの図面を読む
ネジの図面を読める購買エンジニアは、ほとんどの供給問題を発注前に発見します。絵は単なる形ではありません。それは形状、熱処理、フィット感に関する一連のこだわりです。毎回チェックする価値のあるシーケンスを次に示します。
- 直径とフィットクラス。 公称ネジ直径に公差を加えたもので、バレル穴の公差と照合されます。 2 つの異なるサプライヤーから注文されたスクリューとバレルは、過剰な初期クリアランスの最も一般的な原因です。
- 長さと直径の比とゾーンの長さ。 送り、移行、および計量の長さは、パーセンテージまたは絶対寸法で表示する必要があります。曖昧な図面では、ねじは動くものの、オリジナルと同じように可塑化することはありません。
- 圧縮率。 樹脂に合った比率を確認してください。 PVC ジョブに 3:1 ネジを入れると、加工の程度に関係なく、材料が剪断劣化します。
- フライトジオメトリ。 ピッチ、フライト幅、チャネル深さプロファイル、およびバリアまたは混合フライト。これらは、摩耗寿命だけでなく、溶融の均一性と生産性を決定します。
- 基材と熱処理。 ベーススチールのグレード、窒化の深さと表面硬度、またはバイメタルライナーの厚さと炭化物の含有量。 「高品質の素材」という言葉ではなく、実際の価値を求めてください。
- 真直度と表面仕上げ。 単位長さ当たりの真直度と穴の粗さ。どちらも、マシンが高温になった後にのみ現れる形でクリアランスに影響します。
- インターフェースの詳細。 ねじシャンクのカップリング、キー溝またはスプライン、ねじの仕様、リングシートの寸法を確認してください。これらは、パーツが完全に適合するかどうかを決定する寸法です。
- ノズルインターフェイス。 金型側のスプルーブッシュに合わせた球面半径、オリフィス径、シート角度。
8 つのポイントをすべて満たす図面は、有能なメーカーであれば正確に見積もることができます。そのうちの 3 つに答えると、適合する部品が作成され、動作し、問題はマシンにあると誰もがゆっくりと納得するようになります。
図面に欠落している寸法はすべて、サプライヤーがお客様に代わって作成する必要がある仮定になります。
サービスコールの実際の発信元
何を在庫するかを決める前に、可塑化ユニットの苦情が通常どのように分布しているかを確認するのに役立ちます。以下のグラフは、正式な調査ではなく、一般的な製造現場のレポートから抽出された例示的なパターンであるため、形状はガイドラインとして、正確なパーセンテージは概算として扱ってください。
可塑化ユニットのサービス コールの分割例
スクリューフライト摩耗
34%
チェックリングとネジ先端
22%
計量端のバレルボア摩耗
18%
ヒーターバンドと熱電対の故障
14%
ノズルの詰まりやシートの損傷
7%
喉のブリッジングと飢餓
5%
最初の 3 つのカテゴリを合計すると、全体の約 4 分の 3 に相当します。そのため、ネジとバレルの形状は部品ライブラリで最も詳細な図面に値します。また、ヒーター バンドだけを在庫に置いているメンテナンス チームが、クッションが移動するたびに数日を失うことになる理由も説明されています。
最も誤診されることが多いのは、最も小さい 2 つのカテゴリです。ノズルシートの損傷とフィードスロートのブリッジングは両方ともショートショットとして現れ、どちらもスクリューが原因であると考えられます。ノズルの圧力を簡単にチェックし、フィードスロートの温度を確認することで、交換を注文する前にそれらを分離できます。
機器を輸出市場に出荷する機械メーカーにとって、この流通には 2 番目の意味があります。新しい機械と一緒に販売されるスペアキットは、最も安価なバーではなく、より大きなバーを反映する必要があります。ねじチップを受け取ったもののチェックリングがない顧客は、依然としてサービスラインに電話するためです。
予備キットは故障の分布に従う必要があり、故障の 3 分の 2 はスクリューとバレルのアセンブリ内にあります。
交換を承認する前に摩耗を測定する
疑わしいネジを交換すると高額な費用がかかります。測定に基づいて交換することは、擁護できる決定です。以下の測定値は実際に問題を解決するもので、ネジを取り外した停止したマシンで 1 時間もかかりません。
| 測定 | どこに持っていくか | 典型的な新品状態 | 判定閾値 |
|---|---|---|---|
| スクリューフライト外径 | フィード、トランジション、メータリングセクション | 公差内の図面呼び | 公称値より 0.25 ~ 0.4 mm 低い |
| バレル内径 | 供給口、中間、計量端 | 図面は正常、仕上げは良好 | 公称値より 0.15 ~ 0.25 mm 高い |
| 計量時ラジアルすきま | 測光ゾーンのみ | 通常 0.10 ~ 0.20 mm | 0.35mm以上 |
| チェックリングの摺動すきま | ねじシャンクに対するリング | 0.05~0.15mm | 0.25mm以上 |
| 真直度 | Vブロックのネジ全長 | 300mmあたり0.02mm以内 | 0.05 mmを超える目に見える曲がりまたは振れ |
| ボア表面状態 | 計量部 | きめ細かく均一な仕上がり | Ra 1.6 マイクロメートルを超えるスコア、孔食、または粗さ |
実用的なメモが 2 つあります。まず、熱いバレルは冷たいバレルと同じ形状ではないため、可能であれば温度でボアを測定します。次に、以前の測定シートをマシン ファイルに保存します。一度読み取るだけでクリアランスがわかります。 6 か月間隔の 2 つの測定値から摩耗率がわかり、摩耗率は次の故障日を予測します。
傾向だけがいつ注文すべきかを教えてくれるので、2 枚の測定シートは 1 枚の検査報告書よりも価値があります。
調達リスク: 許容範囲、互換性、リードタイム
交換部品に関する苦情のほとんどは、加工品質に関するものではありません。それは、買い手が想定したものと供給者が想定したものとの間のギャップに関するものです。これらは注文書に書き込む価値のあるリスクです。
- クリアランススタッキング。 ねじが公差の上限に達し、バレルが公差の最下位にある場合、機械が稼働する前に設計値の 2 倍のクリアランスが残る可能性があります。
- 証明書のない硬度の主張。 窒化深さと表面硬度は、Web サイト上の宣伝文としてではなく、出荷時に測定値として提供される必要があります。
- インターフェース端の互換性。 ねじシャンク、キー溝、およびカップリングねじ山は、機械の世代によって異なります。ドライブエンドの図面のないフライトの図面は不完全です。
- 間違った製品のリードタイムが見積もられました。 カスタムネジとバイメタルバレルは注文を受けてから製造されるため、通常は数日ではなく数週間かかります。標準の窒化ネジは在庫がある場合があります。どのスケジュールに基づいて見積もられているかを確認してください。
- 梱包および輸送によるダメージ。 細長い部分が曲がります。輸出用パッキンはネジの長さに沿ってサポートする必要があり、受入検査には目視だけでなく真直度のチェックも含まれる必要があります。
- 輸出顧客向けのドキュメント。 材料証明書、寸法レポート、熱処理記録は、特にヨーロッパおよび北米市場において、機械製造業者自身の最終顧客によって要求されることがよくあります。
メーカー、取引サプライヤー、卸売業者を比較するバイヤーにとって、違いは通常、まさにこの領域に現れます。窒化や遠心鋳造などの工程ルートのご案内や図面の調整も可能です。業者はあなたの図面を転送し、見積書を返します。自動的に悪化するわけではありませんが、許容範囲を超えた場合に誰がリスクを負うかが変わります。
クリアランス、硬度、ドライブエンドの寸法を文書にしておけば、交換部品に関するほとんどの紛争は、始まる前になくなります。
ストックする価値のあるスペアパーツと、すぐに注文できるもの
通常、在庫の決定はダウンタイムのコストではなく、品目あたりのコストによって行われますが、これはまったく逆です。正しい質問は、欠落した部品の生産に何時間かかるか、そしてその故障のタイミングがどの程度予測可能かということです。
チェックリング、ネジチップ、ノズル、ヒーターバンド、熱電対、シールを在庫しております。ダウンタイムに比べてコストが低く、予測どおりに失敗し、実稼働全体にわたって寸法が安定しています。これらのアイテムを棚の引き出し 1 つでカバーするだけで、2 日間の停止を 2 時間の切り替えに変えることができます。
スクリューとバレルは、在庫カテゴリではなく計画オーダー カテゴリに属します。これらは特定の形状に合わせて作られており、使用しないままにしておくのは高価であり、3 つのバリエーションを保持すると何年にもわたって資本が拘束されるほど長持ちします。正しいアプローチは、測定された摩耗傾向と既知のサプライヤーのリードタイムに加え、機械が停止したときではなく、傾向がしきい値を超えたときに注文を発注することです。
 SKD61 射出成形機アクセサリ フロントボディ、ネジ小物部品、ノズルはSKD61製で、安定したメルトフローと耐摩耗性を実現する最適化された流路を備えています。 製品を見る→
リング、チップ、シートの寸法が一般的な標準ではなく特定のネジに適合しているため、消耗品のアクセサリはネジとバレルを製造する同じサプライヤーに統合する価値があります。
スペア キット プログラムを実行している機械メーカーにとって、出荷される機械ごとに 1 つの消耗品キットと、2 年間の予想されるサービスごとに 1 つの交換キットが賢明な構成です。これにより、可塑化ユニット全体を倉庫に保管する必要がなく、最終顧客のサポートが維持されます。
故障が予想される部品を安価に在庫します。ゆっくりと高価に故障する部品を計画します。
何かを交換する前に故障パターンとその意味を理解する
失敗を正しく読むことは、うまく買うよりも多くのお金を節約します。 4 つのパターンは、成形フロアが実際に報告する内容のほとんどをカバーします。
常温でのクッションドリフト
クッションがふらつき、ヒーターゾーンが保持されている場合は、まずチェックリングを疑い、次にスクリューフライト摩耗を疑います。簡単なテストは、詰まったノズル上でネジを前方に動かし、ネジがクリープし続けるかどうかを観察することです。そうなると、溶融物がリングやフライトをすり抜けてしまい、いくら温度を調整しても再現性が回復しなくなります。
実行中に黒い斑点が現れる
現れたり消えたりする斑点は、通常、摩耗したネジではなく、死んだ場所に保持されている劣化した材料を意味します。逆流防止リングシート、ノズルシート、バレルとノズル間の段差を確認してください。斑点が一貫していて、数週間にわたって成長する場合は、ボアの表面破壊または窒化物層の亀裂が原因である可能性が高くなります。
スクリュートルクが上昇し、回復が遅くなる
設定値が安定しているにもかかわらずトルクが上昇する場合は、バレルが摩耗してボアが荒くなっているか、フィードゾーンの問題によりフライトが不足していることを示しています。何かを注文する前に、フィードスロートの温度とホッパースロートの冷却を確認してください。飢餓模倣は驚くほどよく着ます。
以前は簡単に充填できたマシンでのショートショット
ショートショットにはさまざまな原因がありますが、回復時間が長くなると同時に発生する場合は、可塑化グループに注目してください。安定したクッションとともに単独で発生する場合は、問題はノズル、金型温度、または射出プロファイルにある可能性が高くなります。これら 2 つのケースを区別するのに 10 分かかり、高額な費用がかかる誤診を防ぐことができます。
シフトごとのクッション、回復時間、トルクの簡単なログを記録すると、4 つのパターンすべてが逸話から証拠に変わります。これは最も魅力的ではないメンテナンス習慣であり、最も安定して利益をもたらす習慣です。
クッション、回復、トルクのシフトレベルのログにより、部品が損傷するずっと前に、摩耗した可塑化グループが特定されます。
本物のメーカーとトレーダーを分ける質問
射出成形機部品のサプライヤーを比較する場合、いくつかの質問に対する答えから、カタログよりも多くのことがわかります。
- 窒化や遠心鋳造の工程ルートを示してもらえますか?また社内で管理していますか?
- どのベース鋼グレードを在庫していますか?出荷時に工場証明書を提供してもらえますか?
- フライトの外径はどのようにして、スクリューに沿って何点で測定しますか?
- 標準シリーズとは異なる顧客の図面に合わせて加工できますか? 最小注文数量はいくらですか?
- 真直度についてどの程度の公差を保持していますか?また、梱包および輸送中に部品はどのようにサポートされますか?
- 標準の窒化ネジではなく、カスタムのバイメタルネジとバレルの現実的なリードタイムはどれくらいですか?
- すでにどの輸出市場に出荷していますか?また、それらの顧客はどのような書類を必要としていますか?
答えのパターンが重要です。生産者は、作業、検査ポイント、リードタイムを具体的な言葉で説明します。再販業者が製品と価格について説明します。どちらも自動的に間違っているわけではありませんが、機械製造業者が送りゾーンの長さを変更するときに図面を調整できるのはどちらか 1 つだけです。
国境を越えて作業する調達チームにとって、注文後の技術的な質問に誰が対応するかを尋ねることも役立ちます。経験豊富なメーカーは、交換部品の問題のほとんどが発生する場所である仕様の議論にエンジニアを派遣します。
製品カテゴリではなく、プロセスと検査について質問してください。その答えによって、生産者と再販者は即座に区別されます。
設置、慣らし、日常の習慣
正しく指定されたネジとバレルであっても、取り付けの初期段階で故障する可能性があります。 3つの習慣がそのほとんどを防ぎます。
まず、加熱する前にアライメントと着座を確認してください。ネジは周囲温度で手で自由に回転し、バレル フランジがハウジングに対して平らに固定される必要があります。次に、適切なヒートソークを適用します。バレルを段階的に上げ、材料を流す前にアセンブリ全体が安定するのに十分な温度に保ちます。これは、熱いバレルに冷たいスクリューを押し込むとかじりが始まるためです。
第三に、制御された侵入を実行します。最初の数百ショットは適度な背圧と適度なスクリュー速度に保ち、ショットの外観ではなくトルクの傾向を観察します。慣らし運転中にトルクが着実に上昇する場合は、無理に押し込むのではなく、停止してクリアランスを再確認してください。
寿命を延ばすための日常的な習慣は地味なものです。ホッパーとフィードスロートを冷たく保ち、金属汚染のある再粉砕の運転を避け、シャットダウン時のパージルーチンを正しく保ち、長時間の停止中にバレル内で PVC を熱いまま放置しないでください。これらはそれぞれ、規律以外の費用をかけることなく、摩耗のメカニズムを 1 つ取り除きます。
ネジの初期故障のほとんどは、取り付けまたは停止時の習慣によるものであり、加工上の欠陥ではありません。
よくある質問
どの射出成形機部品が最も早く摩耗しますか?
逆流防止リングとネジの先端は、1 シフトあたり何千回も溶融圧力に対して密閉されるため、時間の観点から見ると最も早く摩耗します。スクリューフライトとバレルボアは磨耗が遅いですが、交換にははるかに多くの費用がかかります。そのため、通常はリングが最初の交換であり、可塑化ユニットが計画された最大の出費となります。
スクリュー、バレル、または両方を交換する必要があるかどうかを確認するにはどうすればよいですか?
計量ゾーンのラジアル隙間を測定し、元の図面と比較します。ボアがまだ公差内にあるにもかかわらず、ネジの直径がしきい値を超えて摩耗した場合、ネジだけで性能を回復できる可能性があります。ボアが大きくなった場合、ネジだけを交換すると初日から過剰なクリアランスが残り、新しい部品がすぐに摩耗してしまいます。
バレルを交換せずにスクリューだけ交換できますか?
それは可能であり、場合によっては賢明ですが、測定の証拠がある場合に限ります。摩耗したボア内で新しいネジを使用すると、設計されたクリアランスが失われ、予想よりも性能が低下することがよくあります。両方の部品を製造するサプライヤーは、出荷前に適合性をチェックできます。これは、低価格の汎用機械以外の場合には、より安全な方法です。
バイメタルのスクリューとバレルに追加コストがかかるのはどのような場合ですか?
機械が研磨性フィラー、腐食性溶融物を使用したり、ダウンタイムが高くつくサイクル数が多い場合には、その効果が得られます。中程度のサイクルの未充填汎用樹脂の場合、正しく指定された窒化ビルドは良好なパフォーマンスを発揮し、コストが低くなります。決定は、習慣ではなく、フィラーの充填量と予想される耐用年数に従って行う必要があります。
新しいヒーターバンドを使用しているにもかかわらず、マシンのクッションが失われるのはなぜですか?
正しい温度でのクッションの損失は、ほとんどの場合、メルトが逆流防止リングを通過するか、磨耗したフライト上で後方に滑ることを意味します。詰まったノズルに対してネジを前方に押して、クリープを観察してテストします。ネジがクリープする場合、その答えは加熱システムではなく可塑化グループにあります。
サプライヤーは私のオリジナルの図面に基づいて射出成形機の部品を作成できますか?
はい、これは機械製造業者や古い機器の交換作業の通常のルートです。ドライブエンド、フライト形状、材料仕様、熱処理を含む完全な図面を提供してください。見積もり前に詳細を尋ねるサプライヤーは、通常、加工後にも詳細を確認します。
どのくらいのリードタイムを計画すればよいですか?
標準の窒化ネジは在庫から入手できる場合がありますが、カスタム形状とバイメタル構造は注文を受けてから製造され、通常は数日ではなく数週間で実行されます。故障日ではなく着用傾向に基づいて購入を計画し、注文している仕様にどのスケジュールが適用されるかを確認してください。
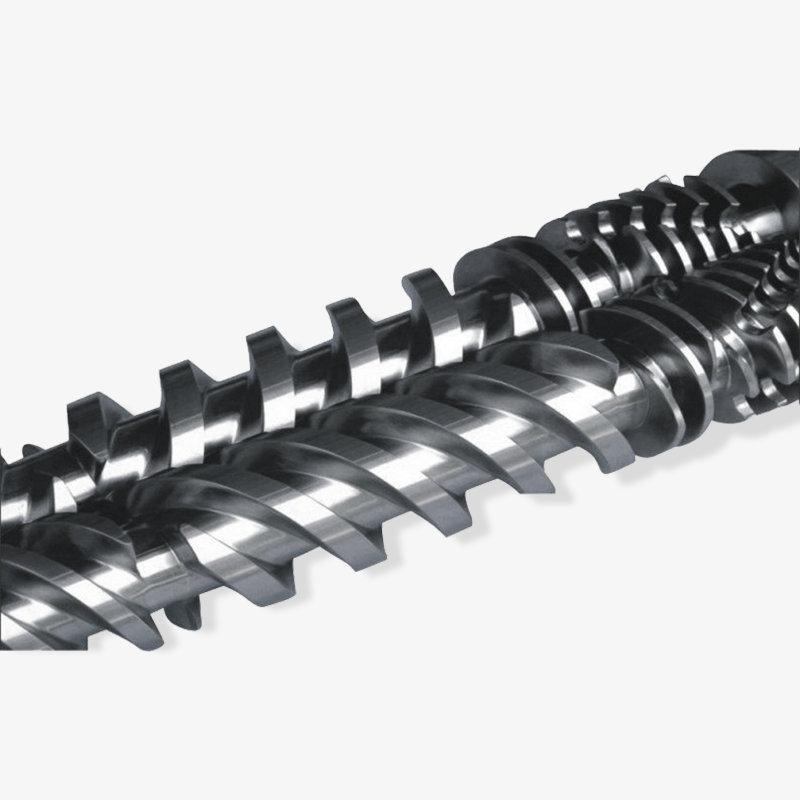
平行二軸ネジ部品と円錐二軸ネジ部品は同じルールに従いますか?
ロジックは似ていますが、ジオメトリは似ていません。噛み合うツイン スクリューは正確なフライト プロファイルと中心線の距離に依存するため、互換性の公差は単一のスクリューよりも厳しくなります。摩耗測定は依然としてフライトランドとボア表面に焦点を当てていますが、許容クリアランス値はより小さく、常に機械製造者の図面から取得する必要があります。
クッション、ショートショット、スペックの問題のほとんどは、測定された 1 つのクリアランスに起因するため、ご注文前に測定してください。
次に行く場所
現在、摩耗の決定に取り組んでいる場合は、見積もりを依頼する前に 2 つのリソースを開いてみる価値があります。成形機で最も頻繁に現れる症状と原因を順を追って説明します。もう 1 つは、射出装置に使用できる可塑化コンポーネントの標準範囲を示しています。
舟山マイクロ波ねじ機械は 1990 年以来、10,000 平方メートル以上の生産拠点でねじ、バレル、プラスチック機械部品を生産し、米国、ドイツ、ドバイ、ベトナム、タイの機械メーカーや交換部品バイヤーに供給しています。カスタム形状、適合するネジとバレルのセット、消耗品の付属品は図面から引用できます。
選択したベアリングディスプレイ

 浙公网安备33090202000520号
