

著者: ワイボ
日付: Oct 26, 2026
プラスチック加工ラインにおける薬液注入システムの校正とテスト
ガラス入りポリプロピレンのジョブが射出成形機で実行されています。添加剤フィーダーは 2.4% のマスターバッチを供給するように設定されており、スクリュー速度は正常に見えます。オペレーターは前回のメンテナンス停止以来、投与ポンプに触れていません。しかし、このバッチには色の縞模様が見られ、時折ショートショットが発生し、不合格率が上昇しています。通常、即座に疑われるのはフィーダーです。しかし、多くの場合、本当の問題は次のとおりです。 化学薬品注入システムの校正とテスト は、注入デバイス、溶融物供給ハードウェア、およびそれらの周囲のプロセス条件を含む一連のチェックではなく、1 回限りのセットアップ タスクとして扱われてきました。
最初に結論を述べます。校正とは、出力値が許容範囲内になるまでポンプを調整するだけではありません。プラスチック加工では、信頼性の高い化学薬品注入システムは、スクリューとバレルを通る安定した溶融経路、再現可能な圧力と温度、複数の速度で検証された注入応答に依存します。テストでは、ウォームアップ後、レート変更後、材料変更後、およびメンテナンス後にシステムが何を行うかを確認する必要があります。これら 4 つの条件が満たされていない場合、校正シートは完璧に見えても、生産にはばらつきが残る可能性があります。
添加剤の射出が機械の他の部分から隔離されることはほとんどないため、これは射出成形業者、押出ライン、および装置製造業者にとって重要です。着色剤、安定剤、発泡剤、加工助剤、および反応性成分はすべて、スクリューとバレルによって搬送、圧縮、剪断、計量される溶融ストリームに入ります。したがって、校正ベースラインの安定性は、その下の機械プラットフォームと同程度に限られます。
キャリブレーションは投与装置を証明します。テストでは、射出および溶融供給システム全体が生産時にそのパフォーマンスを維持できるかどうかを証明します。
薬液注入システムの校正とテストが実際にカバーする内容
よくある間違いは、「ポンプ」を「機械」から切り離すことです。生産ラインの化学薬品注入システムには、供給タンク、吸引ライン、ポンプまたはフィーダー、排出ライン、逆止弁、圧力計、制御信号、注入ポイント、および添加剤を受け取るスクリューバレル アセンブリが含まれます。キャリブレーション エラーは、これらの領域のいずれかで発生する可能性があります。蠕動ポンプまたはダイヤフラム ポンプは機械的には正常ですが、摩耗したシールを通して空気を吸い込みます。ロスインウェイトフィーダーは単独では正確ですが、バレル圧力が変動すると供給が不均一になります。ギアポンプは、ある速度では安定した出力を維持できますが、ターンダウン中に再現性が失われます。
これは、キャリブレーションとテストを 3 つの層に分割するのに役立ちます。 1 つ目は計器層です。設定値、センサー フィードバック、ストローク長、パルス周波数、重量読み取り値、および制御応答です。 2 つ目は油圧または機械層です。シール、バルブ、ライン、ネジ、バレル、チェック リング、ノズル、駆動コンポーネントなどです。 3 番目はプロセス層です。溶融温度、背圧、滞留時間、材料の粘度、および添加剤がポリマーと接触する実際の点です。ある層の障害が別の層の障害として偽装されることが多いため、有用なテスト計画は 3 つすべてに当てはまります。
| レイヤー | 何を確認するか | 実技試験 | 添加剤注入への影響 |
|---|---|---|---|
| 機器と制御 | 設定値の精度、信号スケーリング、応答時間、アラーム制限 | 低、中、高レートでのステップ変更テスト | 応答の遅れ、間違ったスケーリング、または不安定なフィードバックを明らかにします |
| 機械的な配送 | ポンプシール、逆止弁、ライン制限、空気の侵入、ネジとバレルの摩耗 | 目視検査、圧力保持テスト、重量出力チェック | ドリフト、脈動、断続的なアンダードージング、または再現性の損失について説明します |
| 溶かして加工する | バレル温度プロファイル、背圧、スクリュー速度、滞留時間、射出点条件 | 圧力と温度の記録を備えた短期間の生産トライアル | 添加剤が安定した溶融ストリームに供給されているかどうかを示します |
| ドキュメント | ベースライン出力、補正係数、メンテナンス履歴、材料バッチ | 合格/不合格制限付きの前後の記録 | 繰り返しの調整が新たな常態になるのを防ぎます |
この表は理論的なものではなく、意図的に実践的なものになっています。多忙なプラントでは、システムを校正する人は技術者、プロセス エンジニア、またはメンテナンス リーダーである可能性があります。テストは繰り返しできるほど単純であると同時に、傾向を明らかにできるほど具体的である必要があります。 1 つの設定値での 1 つの出力読み取り値は、簡単なチェックには役立ちますが、生産が別の速度または材料に移行したときにシステムが正しく応答するかどうかはわかりません。
射出成形でも押出成形でも、最適な開始点は、書面によるキャリブレーション境界値です。どのコンポーネントが範囲内であるか、どの測定値が記録されるか、どの条件がテストを無効にするかを定義します。たとえば、バレルが熱平衡に達する前に実行されたテストは、生産を表していない可能性があります。生産液とは異なる化学粘度を使用してテストを実行すると、誤解を招く補正係数が生成される可能性があります。ネジの磨耗を無視したテストはポンプには合格しても、製品が不合格になる可能性があります。
校正記録は、機械の状態、材料の状態、測定値を取得したテスト速度を記載する場合にのみ意味を持ちます。
スクリューとバレルの状態によってキャリブレーションのベースラインが変化する理由
化学薬品の注入は注入装置のみによって判断されることがよくありますが、生産における「正確さ」の意味には受信システムが大きな影響を与えます。スクリューとバレルは、圧力プロファイル、搬送安定性、せん断履歴、溶融均一性を設定します。スクリューのフライト先端が磨耗している場合、バレルボアの公差が失われている場合、または射出ユニットのチェックリングが一貫して密閉していない場合、添加剤がポンプで正確に計量され、溶融ストリームでの分配が不十分になる可能性があります。次に、オペレータはポンプを調整して機械的問題を補正します。これにより、校正が真のベースラインから遠ざかってしまいます。
せん断に敏感な添加剤を実行する射出成形機を考えてみましょう。逆止弁が摩耗していると、注入中にわずかな逆流が生じる可能性があります。注入ポンプは引き続きプログラムされたショットを供給できますが、金型に到達する添加剤の実際の量はサイクルごとに異なる可能性があります。漏れは小さく断続的であるため、圧力保持テストだけではこれを検出できない場合があります。ステップレートテストとショット重量チェックおよびバレル圧力トレースを組み合わせると、より明らかになります。同じ論理が押出成形にも当てはまります。計量セクションが摩耗すると圧力脈動が発生し、ポンプが安定している場合でも液体添加剤が「急上昇」しているように見えます。
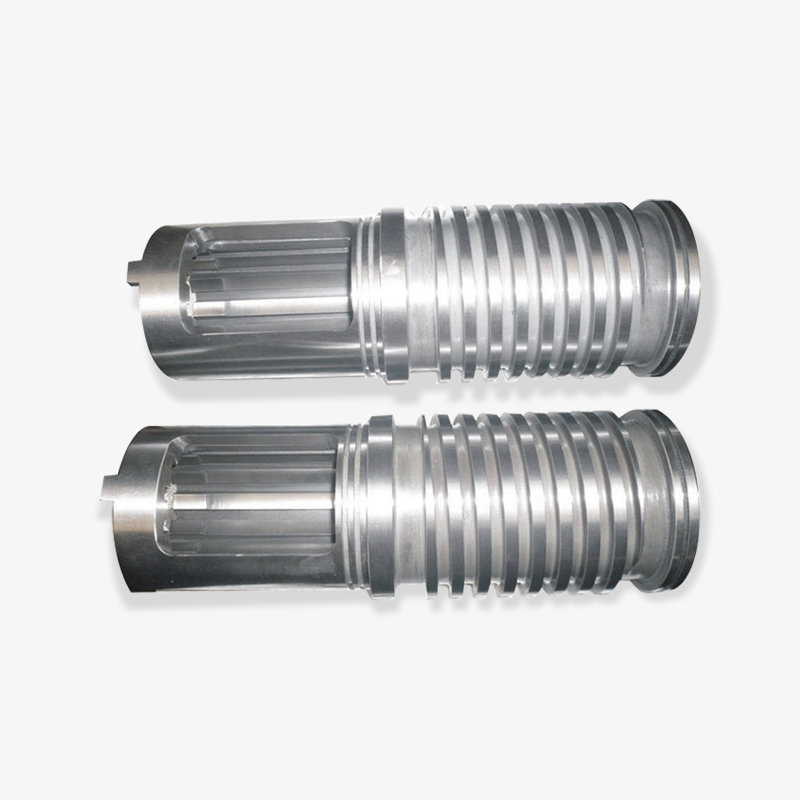
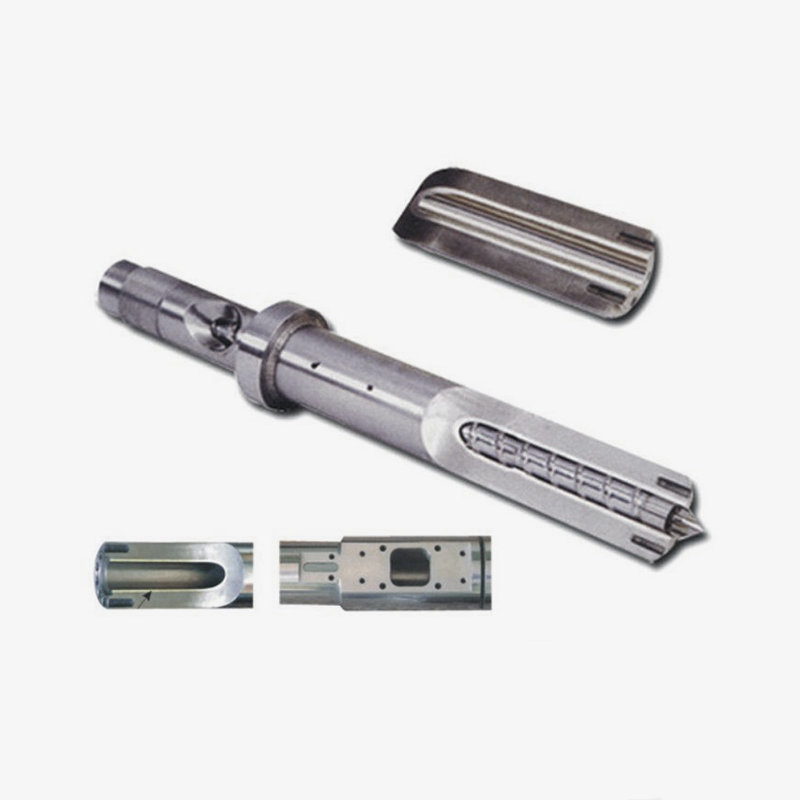
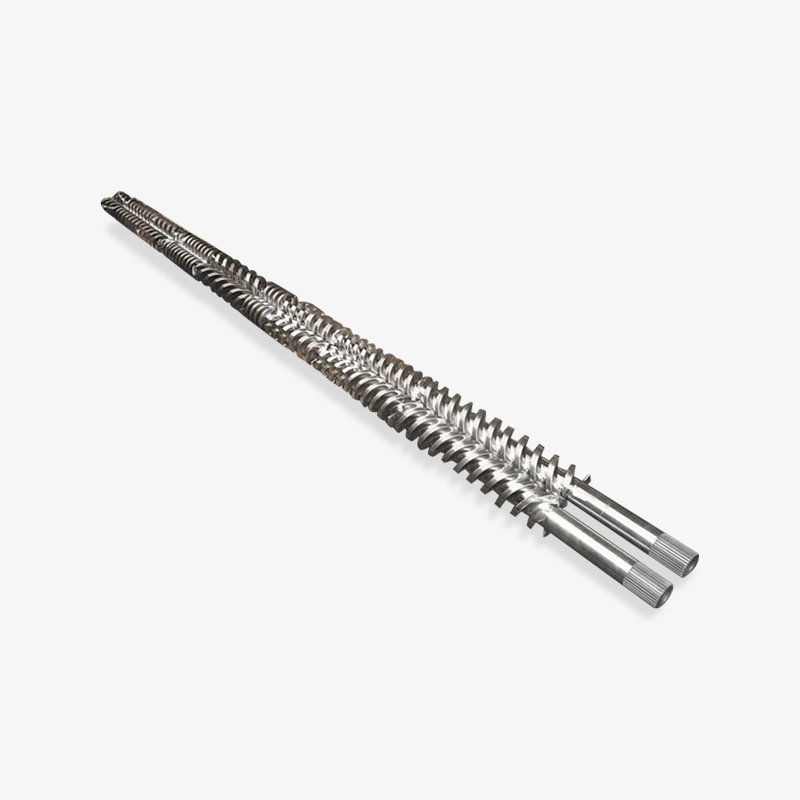
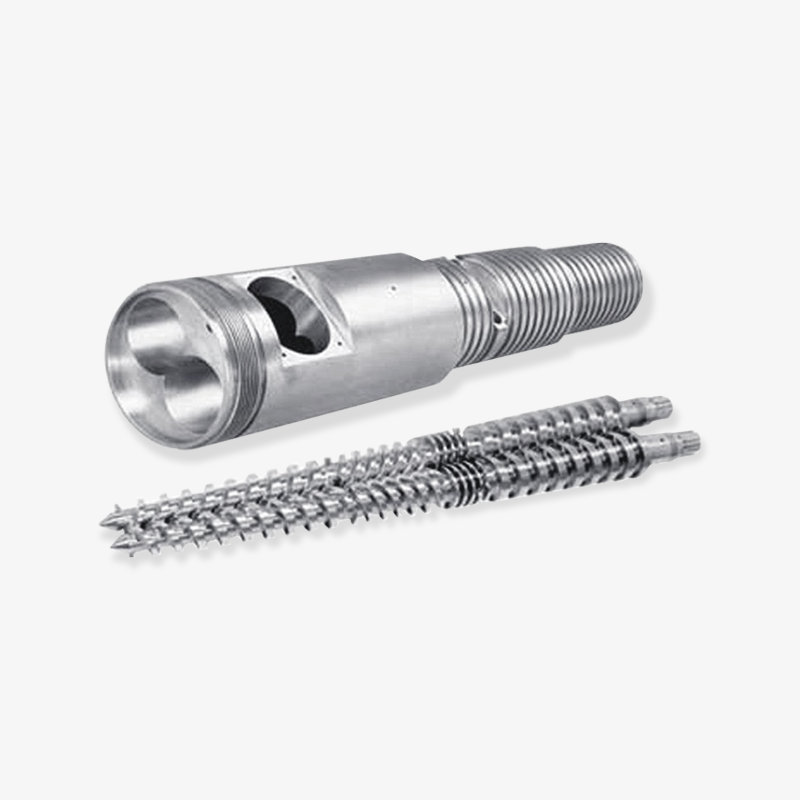
 カスタム射出成形スクリューとバレル 射出成形用のカスタムスクリューとバレル。安定した材料輸送をサポートし、変動を軽減するためにクリアランスが一致しています。交換用ハードウェアとキャリブレーションを評価する際に関連します。 製品を見る→
このため、スクリューとバレルのサプライヤーは、単なるスペアパーツの供給元ではなく、校正に関する会話の一部として扱われる必要があります。寸法の一貫性、材料の選択、および表面の状態は、メンテナンス後に機械が安定したベースラインにどれだけ早く戻るかに影響します。交換用のスクリューまたはバレルが取り付けられている場合、化学薬品注入システムは変化がないと仮定するのではなく、再テストする必要があります。新しいハードウェアは、圧力応答、滞留時間、および混合挙動を変更し、新しい補正係数が必要になる可能性があります。
強力な添加剤や充填コンパウンドにより、摩耗の問題がより重要になります。ガラス繊維、鉱物充填剤、および一部の難燃剤は、バレル内およびスクリュー上のクリアランスの増加を加速する可能性があります。バイメタルバレルまたは特別に硬化されたネジは耐摩耗性を向上させる可能性がありますが、校正の必要性がなくなるわけではありません。これは単に、メンテナンス間隔の間でキャリブレーションが安定した状態を維持できる可能性を高めるだけです。間違った結論は、「冶金をアップグレードしてテスト計画を忘れる」というものです。より良い結論は、「耐摩耗性を向上させ、テスト計画を使用して改善が維持されることを確認する」というものです。
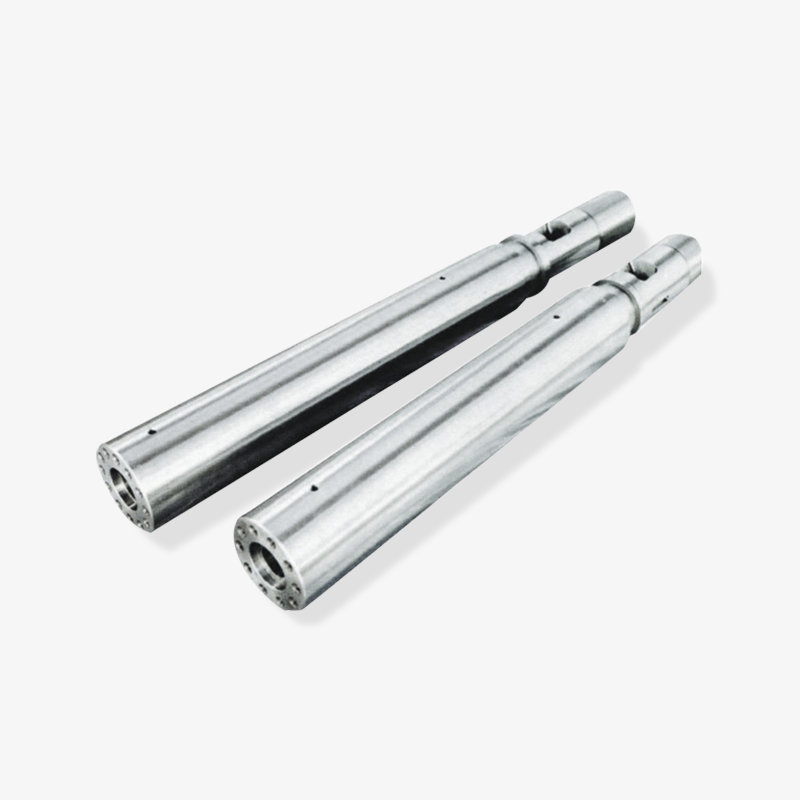
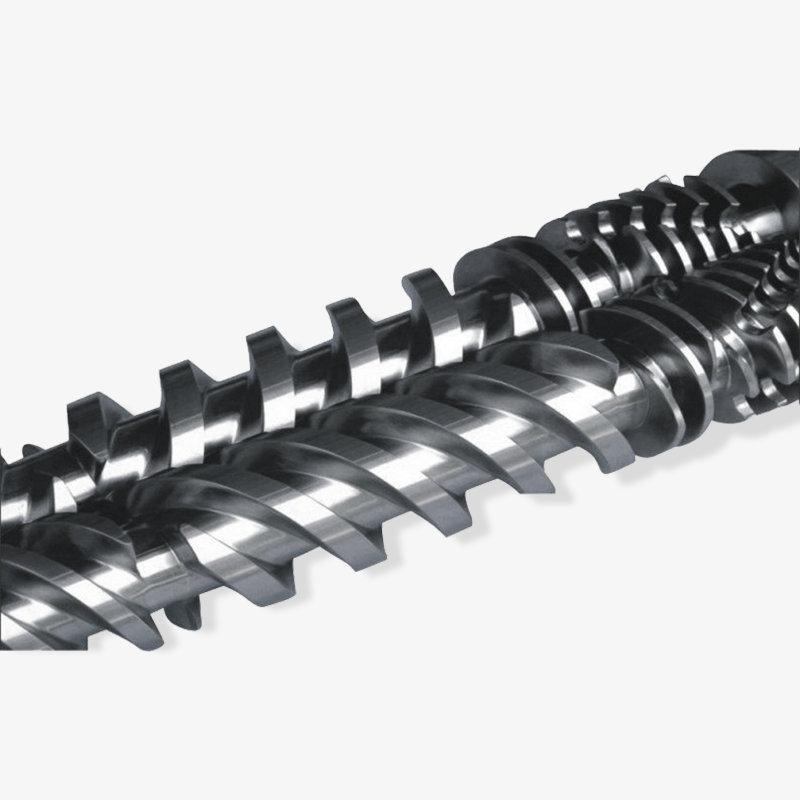
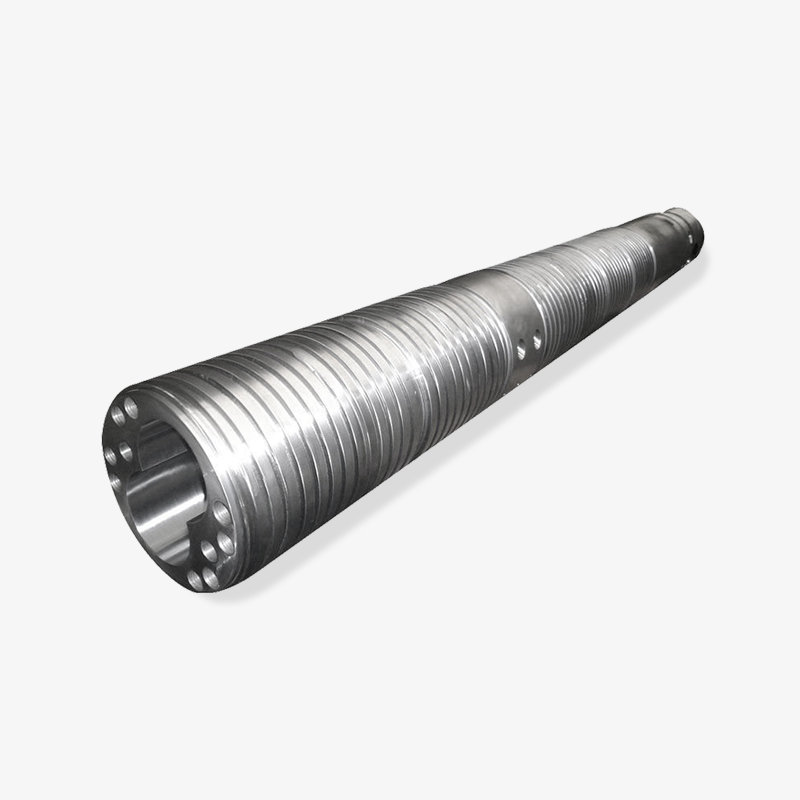
 特殊プラスチック用カスタムバイメタルスクリューバレル エンジニアリングおよび特殊プラスチック向けの二重合金構造と耐摩耗性コーティングを備えたバイメタルスクリューバレル。耐摩耗性の交換オプションと検査記録を比較する際の候補となります。 製品を見る→
交換オプションを比較する加工業者の場合は、スクリュー直径、フライト形状、バレル穴、表面硬度、真直度など、校正計画に関連する検査記録を求めてください。これらの詳細は重要です。なぜなら、摩耗した機械で校正された化学薬品注入システムは継続的な修正が必要になる可能性があるのに対し、機械的に健全な機械の同じシステムは、はるかに少ない調整で安定した設定値を維持できるからです。目標は完璧なマシンではありません。目標は、キャリブレーションの基礎となる既知のマシンの状態です。
スクリューとバレルが摩耗している場合、キャリブレーションだけでは修正できない圧力と混合の問題が投与ポンプにある可能性があります。
プロセスエンジニアのための実践的な校正とテストのワークフロー
次のワークフローは、化学添加剤、着色剤、発泡剤、または加工助剤が押出機または射出成形機に注入されるプラスチック加工プラント向けに設計されています。これは機器メーカーの指示に代わるものではありませんが、さまざまなポンプ タイプやフィーダー設計に適応できる反復可能なシーケンスを提供します。
- 生産条件を定義します。 材料グレード、添加剤の種類、目標投与量、溶融温度プロファイル、スクリュー速度、背圧、サイクル タイム、ライン レートを記録します。これらの条件がない場合の校正は、単なるワークショップでの作業となります。
- 調整する前に点検してください。 タンク、フィルター、吸引ライン、シール、逆止弁、注入ポイント、および供給口とノズルの周囲のバレル領域を確認します。漏れ、結晶化した化学物質、ラインの詰まり、空気の侵入、接続部の磨耗を探します。吸引側の小さな漏れは、制御上の問題のように見える不規則な投与を引き起こす可能性があります。
- 熱安定性を確認します。 バレルと分注ラインを製造温度にし、十分な浸漬時間を与えます。粘度は温度によって変化するため、あまりに早く実行された校正は、機械が安定した後に保持されない可能性があります。温度に敏感な化学薬品の場合は、注入ラインが過熱したり不均一に冷却されたりしていないことを確認してください。
- 基準出力を確立します。 分注装置を既知の速度で実行し、一定時間にわたって重量または体積によって出力を収集します。清潔な容器と、目標投与量に適したスケールまたはゲージを使用してください。表示された設定値ではなく、実際の出力を記録します。再現性を確認するには、少なくとも 2 回繰り返します。
- 複数のレートでテストします。 低、中、高の生産率を確認します。 70% のストロークでは正確なポンプでも、20% のストロークではドリフトする可能性があります。安定した速度では良好に機能するフィーダでも、短いサイクルの要求にはあまり反応しない可能性があります。目的は、システムが許容誤差を保持する範囲を見つけることであり、範囲全体にわたって 1 つの補正係数を強制することではありません。
- 応答時間を確認します。 設定値を変更し、システムが新しい出力に到達して安定するまでにかかる時間を測定します。これは、サイクルの短い射出成形機や、添加剤の変更が色や発泡に急速に影響を与える押出ラインでは特に重要です。応答が遅いと、オペレーターによる過剰な修正が発生する可能性があります。
- 実稼働トライアルを実行します。 通常の条件下で短時間の実験を行い、色、密度、発泡構造、強度、表面仕上げなど、添加剤が制御する対象である結果を確認します。添加剤が寸法安定性または規制遵守にとって重要である場合は、適切な品質チェックを含めてください。許容可能な製品が生成されないポンプ校正は不完全です。
- ベースラインを記録してロックします。 設定値、実際の出力、補正係数、材料ロット、温度、圧力、日付を文書化します。許容範囲と、測定値が許容範囲を超えた場合に取るべき措置をマークします。記録は、テストを実施した人だけでなく、次のシフトまでに使用できるようにする必要があります。
順序は原因を分離するため重要です。どのレートでも出力が低い場合は、ポンプまたは供給に問題がある可能性があります。出力が高速では許容できるが、低速では不十分な場合、問題はターンダウン、脈動、または制御分解能である可能性があります。生産量は安定しているが、製品の品質が変化する場合は、混合、圧力の安定性、またはスクリューバレルの状態に問題がある可能性があります。複数のレートでテストすることは、これらを区別する最も簡単な方法の 1 つです。
各行に「校正所有者」を割り当てることも便利です。その担当者はすべてのテストを実行する必要はありませんが、ベースライン記録を管理し、変更を承認する必要があります。所有権がなければ、小さな調整が積み重なっていきます。 1 つのシフトでは色の問題を修正するためにポンプ ストロークが増加し、次のシフトでは添加剤を節約するためにポンプ ストロークが減少します。数週間以内には、どの設定が検証された設定であるか誰にもわかりません。
マシンが実際に動作するレートで校正し、その範囲の下限と上限での再現性を証明します。
複数のフロー測定値を明らかにするテスト方法
すべての障害モードをカバーする単一のテストはありません。重量チェックは出力精度には優れていますが、ゆっくりとした圧力漏れを見逃す可能性があります。圧力試験ではシールの完全性を明らかにできますが、添加剤が溶融物中に分散していることは証明されません。実稼働トライアルでは最終結果が表示されますが、どのコンポーネントがドリフトしているかは特定できない場合があります。実際的な答えは、一貫した順序で繰り返される小さなテスト セットです。
コミッショニング中、ほとんどのチームは出力検証に最大の注意を費やします。これは、出力検証が目に見えて文書化しやすいためです。通常、圧力安定性と温度条件が次のレベルで注目され、次に摩耗検査と応答テストが続きます。以下の表は、厳密なルールではなく、実際的な重点プロファイルを示しています。これは、現在の校正計画のどこが過小評価されている可能性があるかについての議論を促すことを目的としています。
試運転中の相対校正の重視
出力と再現性 高
圧力とシールの安定性 高
温度と粘度 中
対応とターンダウン 中
摩耗とメンテナンスの傾向 進行中
このグラフは、1 つの数字で合否を決定するのではなく、バランスのとれた計画を示しています。出力の検証は不可欠ですが、ポンプは部分的に詰まっている、または脈動しているラインに適切な量を供給できるため、圧力チェックを妨げてはなりません。添加剤が熱に敏感な場合、または射出ラインが高温ゾーンを通過する場合、温度と粘度のチェックには同様の注意が必要です。応答テストとターンダウンテストは、短サイクルの射出成形やシフト中に速度が変化する押出ラインでは最も重要です。摩耗傾向は遅くなりますが、前四半期に合格した校正に別の補正係数が必要になる理由が説明されています。
スクリューおよびバレルのメーカーまたはサプライヤーにとって、これらのテスト カテゴリは有用なサービスに関する会話にもなります。加工業者が添加剤の注入が不安定であると報告した場合、最初の質問はポンプの出力と溶融物の供給の安定性を区別する必要があります。バレル圧力のトレースは安定していますか?ネジは順調に回復していますか?逆流防止弁はシールされていますか?注入箇所は明確ですか?これらの相互作用を理解しているサプライヤーは、実際の問題が計量セクションの磨耗である場合に、顧客がポンプの交換を回避できるよう支援できます。
実際のテストセットには、多くの場合 4 つのチェックが含まれます。3 つのレートでの重量出力テスト、吐出側の圧力保持または漏れチェック、温度と圧力の記録を伴う短期間の生産実行、およびスクリュー、バレル、逆止弁、射出ポイントの目視検査です。制御ループが高速な場合は応答時間チェックを追加し、材料が摩耗性である場合は摩耗傾向のレビューを追加します。テスト セットは複雑である必要はありませんが、毎回同じ方法で繰り返す必要があります。
少なくとも 1 つの出力テスト、1 つの圧力テスト、および 1 つの製造テストを使用します。それぞれが異なるクラスのキャリブレーション失敗を検出します。
許容範囲、頻度、記録: 現実的な基準の設定
公差は、一般的なフォームにコピーされた数値からではなく、製品要件とシステムの機能から決定される必要があります。外観に影響を与える着色剤は、寸法安定性やコンプライアンスに影響を与える反応性添加剤よりも広い帯域を許容する場合があります。発泡剤は速度変化に非常に敏感ですが、加工助剤はより寛容です。校正計画には、各添加剤の許容帯域と、その帯域を超えた場合にとるべき措置を記載する必要があります。
有用な許容誤差ステートメントは、目標線量、許容偏差、およびテスト条件の 3 つの部分で構成されます。たとえば、「生産率での目標 2.0 重量%、許容範囲 1.9% ~ 2.1%、30 分間の熱浸漬後に検証」などです。これは「ポンプ校正済み」よりも便利です。次の技術者に、何がテストされたのか、何が「良好」だったかを伝えます。添加剤が重要な場合は、単一の平均を強制するのではなく、複数の速度でテストし、各速度の補正係数を記録します。
頻度はリスクに基づいたものである必要があります。リスクの高い用途、研磨材、攻撃的な化学物質、および連続的に稼働するラインでは、より頻繁なチェックが必要になる場合があります。きれいな化学薬品とよくメンテナンスされた機械を使用した安定したアプリケーションでは、検証の頻度が少なくなる場合があります。トリガーポイントはカレンダーと同じくらい重要です。スクリューやバレルの交換後、シールやバルブの交換後、材料ロットの変更後、長期にわたるシャットダウン後、および原因不明の品質変化の後などです。毎月の決まった日にのみ校正を実行すると、最後のテストの翌日に始まった問題を見逃す可能性があります。
- 毎日: 漏れ、ラインの詰まり、タンクレベルの低下、明らかな圧力または温度のアラームを目視確認します。
- 毎週: 生産速度での出力を確認し、ベースライン記録と比較します。
- 毎月または四半期ごと: 低レートと高レートをテストし、応答時間を確認し、摩耗指標を確認します。
- メンテナンス後: スクリュー、バレル、チェックバルブ、ポンプ、または射出ポイントが変更されるたびに、システムのベースラインを再設定します。
- 材料変更後: 粘度、温度感度、および必要な補正係数を確認します。
記録は完了できるほど短く、監査できるほど具体的である必要があります。通常は、日付、ライン、材料、添加剤、設定値、実際の出力、試験率、温度、圧力、補正係数、技術者を記載した 1 ページのフォームで十分です。新しい化学物質のロット、ポンプの騒音、圧力の変動、最近のバレルの修理など、異常な場合はコメント欄を追加してください。時間が経つにつれて、数値だけよりもコメントのほうがドリフトをよりよく説明できることがよくあります。
製品リスクから許容範囲を設定し、機械リスクから頻度を設定します。どちらも別の行からやみくもにコピーしないでください。
よくあるキャリブレーションの失敗とそれを早期に発見する方法
最も一般的な故障は、ポンプが完全に停止していないことです。これは遅いバイアスです。システムは記録されたベースラインよりわずかに多いかわずかに少ない値を提供し、オペレーターが感覚によってそれを修正します。色が少し濃くなったり、泡立ちが少し濃くなったり、サイクル性能が変化したりします。変化は緩やかなのでアラームは鳴りません。実際の出力と設定値の傾向グラフは、単一の合否チェックよりも早くこれを検出します。
空気の侵入もよくある原因です。吸引フィッティングが緩んでいたり、シールが摩耗していたり、タンクがほぼ空になっていると、ラインに空気が入り込む可能性があります。ポンプは動作する可能性がありますが、出力が脈動したり、不安定になったりします。射出成形機では、添加剤とは無関係と思われる断続的なショート ショットや色の変化として症状が現れることがあります。通常、明確なライン、漏れチェック、および低レートでの安定した出力テストによって問題が明らかになります。
圧力の不安定性は、校正の問題として誤解されることがよくあります。逆流防止リングの摩耗、ノズルの部分的な詰まり、またはスクリューの回収が不安定なためにバレル圧力が変動すると、添加剤が一貫性のない溶融ストリームに送られる可能性があります。ポンプの校正は正しくても、最終濃度が間違っている可能性があります。ここで、射出成形機のスクリュー バレルの一般的な問題を確認すると、修正が手段的ではなく機械的なものである可能性があるため、時間を節約できます。
温度関連のドリフトは見落とされがちです。ある粘度で校正された化学物質は、バレルのプロファイルが変化したり、射出ラインがホットゾーンに近づいたりすると、異なる挙動を示す可能性があります。校正記録には、テストが実行された温度が含まれている必要があります。生産温度が異なる場合、補正係数が反映されない場合があります。これは、小さな温度変化によって反応や膨張の挙動が変化する可能性がある発泡剤や反応性添加剤に特に関係します。
最後に、「調整クリープ」に注意してください。技術者は短期的な品質問題を解決するためにポンプのストロークを変更しますが、その変更は記録されません。次のシフトでは、異なるベースラインが表示され、再度調整されます。数週間後、システムは文書化されていない設定で実行されています。これは簡単なルールによって防ぐことができます。投与量の設定値を変更した場合は、理由を付けて記録する必要があります。理由が機械的な問題である場合は、キャリブレーションで機械的な問題を隠すのではなく、修正してください。
ほとんどの投与エラーは、校正ドリフトを装ったスローバイアス、空気漏れ、または圧力の問題です。傾向データは、スクラップが発生する前にそれらを明らかにします。
安定した射出性能を実現するスクリュー・バレルのサプライヤー選び
プロセッサーが交換用のネジとバレルを調達する場合、購入の決定には、設置後の校正とテストのルーチンを含める必要があります。圧力応答が変化したり、すぐに摩耗したりする低コストの部品では、投与量の調整に数か月かかる場合があります。文書化された寸法と材料グレードを備えた技術的に適切な部品は、プロセス エンジニアに安定した出発点を与えます。そのため、1個あたりの価格だけでなく、メーカーの検査能力も含めて評価する必要があります。
サプライヤーがネジの形状、バレル穴の公差、真直度、表面硬度、材料のトレーサビリティをどのように管理しているか尋ねてください。サプライヤーが出荷品に寸法レポートを提供できるかどうか問い合わせてください。特定の添加剤または充填剤に対してどのような耐摩耗性オプションが利用できるかを尋ねてください。研磨コンパウンドの場合は、バイメタル スクリュー バレルまたは硬化スクリューが適切な場合がありますが、一般的なアップグレード ラベルではなく、摩耗メカニズムに基づいて選択する必要があります。押出成形および射出成形のアプリケーションを理解しているサプライヤーは、ハードウェアをプロセスのリスクに適合させるのに役立ちます。
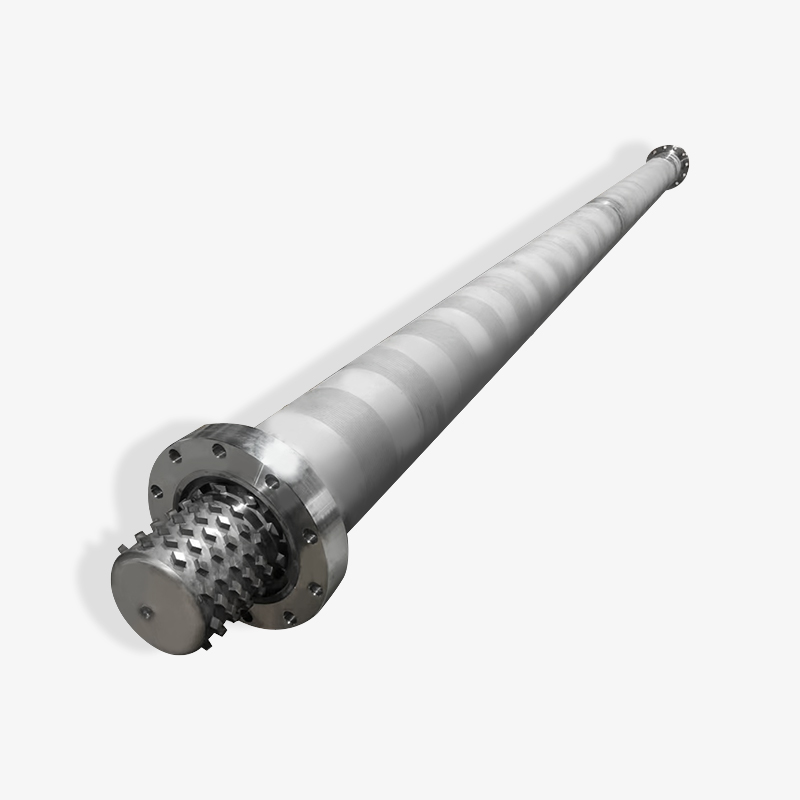
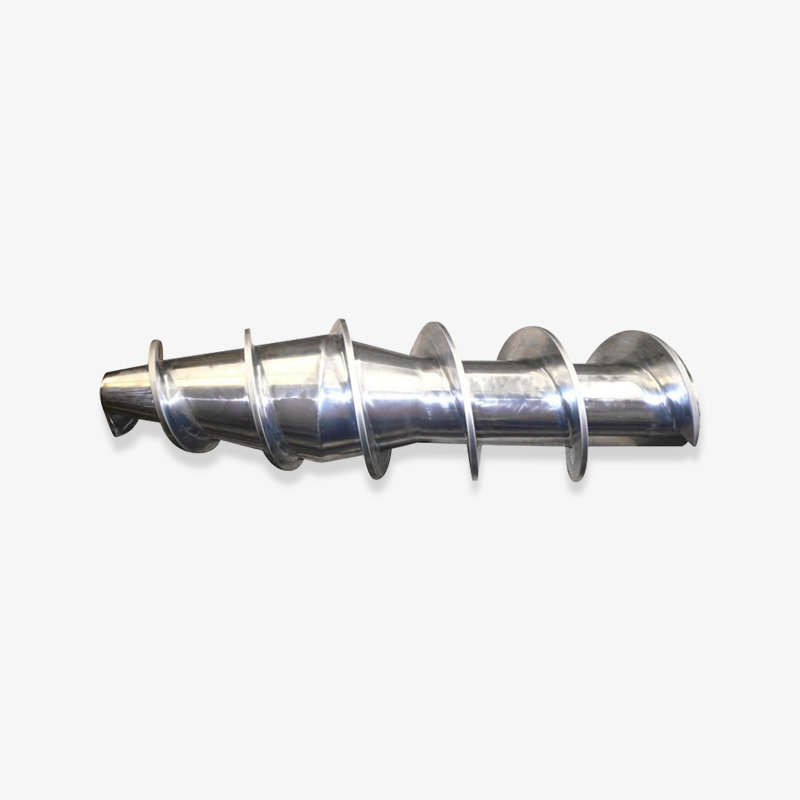
 押出用カスタムシングルスクリューバレル モジュール式コンポーネントと制御サポートを備えた押出用のカスタムシングルスクリューバレル。フィードゾーンの摩耗やスクリューバレルのクリアランスが搬送の安定性に影響を与える可能性がある場合に関連します。 製品を見る→
押出ラインの場合、同じロジックが単軸スクリューバレルと供給スリーブに適用されます。送り部が摩耗したり、バレルとスクリューの隙間が過大になったりすると、搬送速度が不安定になる場合があります。添加剤射出システムは、圧力と出力がすでに変化している溶融ストリームを受け取ります。キャリブレーションはまだ可能な場合がありますが、より頻繁な修正が必要になります。フィードゾーンの設計、圧縮比、摩耗パターンについて話し合えるサプライヤーは、部品番号のみを引用するサプライヤーよりも有益です。
産業用バイヤーは、リードタイムと単価に関してメーカー、サプライヤー、卸売業者を比較することがよくあります。これらの要因は重要ですが、不安定な生産に伴うコストと比較検討する必要があります。明確な検査データと一貫した材料仕様が付属したスクリューとバレルのセットは、試運転中の変数の数を減らすことができます。これにより、最初のキャリブレーションがより迅速になり、長期ベースラインの信頼性が高まります。また、最終的に摩耗が始まったときのメンテナンスの基準点も提供します。
最良のネジとバレルのサプライヤーは、部品が工場に届く前に寸法、材質、摩耗オプションを文書化することで、校正変数を削減します。
FAQ: 薬液注入システムの校正とテスト
化学薬品注入システムはどのくらいの頻度で校正する必要がありますか?
普遍的な間隔はありません。リスクベースのスケジュールの方が便利です。毎週生産レートで出力を検証し、毎月または四半期ごとに低レートと高レートをテストし、メンテナンス、材料変更、または原因不明の品質変化の後にベースラインを再設定します。高リスクの添加剤、研磨フィラー、連続ラインは、通常、安定した低リスクの用途よりも厳しいチェックが必要です。
化学薬品注入システムの校正にはどの程度の許容差が妥当ですか?
許容誤差は、製品要件とシステム機能から決定される必要があります。一般的な開始点は、生産速度での目標線量の周囲の狭い帯域であり、低速度と高速度で個別にチェックします。結果を公平に比較できるように、記録には目標、許容偏差、テスト率、温度を記載する必要があります。
校正は水で行うべきですか、それとも製造用化学薬品で行うべきですか?
水は機械的なチェックには便利ですが、製造用化学物質の粘度、密度、または温度感受性を表していない可能性があります。安全な場合は最初の漏れと反応のチェックに水を使用し、その後、管理された条件下で代表的な流体または実際の化学物質を使用して検証します。補正係数は、生産で使用される液体に基づく必要があります。
スクリューまたはバレルを交換した後、どのようなテストを繰り返す必要がありますか?
複数の速度での出力テスト、圧力保持または漏れチェック、温度浸漬検証、および短い生産試行を繰り返します。新しいスクリューまたはバレルは圧力応答、混合、滞留時間を変更する可能性があるため、古い補正係数は有効ではなくなる可能性があります。システムを再ベースライン化し、新しい値を記録します。
投与誤差がポンプに起因するのか、スクリューやバレルに起因するのかをどのように判断できますか?
システムを分離します。注入ポイントまたはテストポートでの重量または体積によってポンプ出力を検証します。次に、バレル圧力の安定性、スクリューの回復、チェックリングのシール、およびノズルの状態を確認します。ポンプの出力は安定しているが、製品の品質が圧力またはサイクル時間によって変化する場合は、溶融物供給ハードウェアが原因である可能性が高くなります。
バイメタルスクリューバレルは校正の問題を解消しますか?
いいえ、バイメタルバレルは摩耗性または腐食性の用途における耐摩耗性を向上させることができ、これにより校正ベースラインの安定性を長期間維持できる可能性があります。出力テスト、圧力チェック、温度検証、または記録に代わるものではありません。冶金は安定性をサポートします。テスト計画がそれを証明しています。
材料のロットが変更された後、添加剤の投与量が変動するのはなぜですか?
材料のロットは、粘度、フィラー含有量、水分、または熱挙動が異なる場合があります。これらの違いにより、溶融圧力と添加剤の混合方法が変化します。ロット変更後の生産レート、温度プロファイル、補正係数を再確認してください。ドリフトが大きい場合は、添加剤自体の固形分含有量や密度が変化していないことを確認してください。
校正とテストでは、どのような線量が供給されるか、機械がどのような状態にあるのか、製品が実際にどのような状態になるのかという 3 つの質問に答える必要があります。
安定した添加剤注入のための最終試運転チェックリスト
新しいシステムまたは修理されたシステムを承認する前に、機械が熱的に安定していること、投与ラインに漏れがないこと、出力が複数のレートでチェックされていること、圧力応答が安定していること、および生産トライアルが品質要件を満たしていることを確認してください。次のシフトで使用できる形式でベースラインを記録します。スクリューまたはバレルを交換した場合は、将来の摩耗傾向の参考となるように、新しい寸法と材料グレードを書き留めてください。新しい化学物質ロットが導入された場合は、古い補正係数が引き続き適用されると想定するのではなく、最初の実行を検証実行として扱います。
より広範な点は、校正は生産規律であり、メンテナンスの形式ではないということです。化学薬品注入システムは技術的に調整できますが、溶融物供給ハードウェアが不安定な場合には不良部品が生成されます。また、機械的には正常であっても、テスト条件が典型的でない場合にはドリフトする可能性もあります。最良の結果が得られる工場では、注入装置、スクリューとバレル、製品の品質チェックが 1 つのルーチンに接続されます。彼らは、すべてが管理下にあることを証明するために単一の数字に依存しません。
そのルーチンは複雑である必要はありません。それは再現可能であり、文書化され、実際の生産条件と結び付けられる必要があります。そうなると、校正とテストが、スクラップを削減し、添加剤の支出を保護し、スクリューとバレルの耐用年数を延ばすためのツールになります。その結果、プロセスがより予測可能になり、緊急の調整が減り、何かがずれた場合にはより明確な答えが得られます。
安定した添加剤注入は、注入装置、スクリューバレルの状態、最終製品の結果をリンクする反復可能なテストルーチンから生まれます。
選択したベアリングディスプレイ

 浙公网安备33090202000520号
