

著者: ワイボ
日付: Oct 19, 2026
CI シンシナティのプラスチック機械製造業者向けのスクリューおよびバレル パートナー
シンシナティの押出機製造業者は PVC プロファイルのラインを引用し、この地域のすべての機械メーカーが最終的に抱くのと同じ疑問に遭遇します。顧客は 10 年間の耐用年数を望んでいますが、図面上のスクリューとバレルのセットはすでに 3 年間で 2 回再構築されています。同一の交換部品をボルトで固定しても何も解決しません。
これが、オハイオ州のプラスチック機械の多くのバイヤーが、実際に探しているのは部品カタログではなくネジとバレルのパートナーであるにもかかわらず、検索バーに「ci cincinnati」と入力してしまう実際的な理由です。簡単に言うと、この市場では汎用ネジは購入されないということです。特定の樹脂に適合する形状、充填コンパウンドや再研磨に耐える摩耗パッケージ、OEM の品質エンジニアが翻訳なしで受け入れることができる検査レポート、組立ラインを動かし続ける納品スケジュールを購入します。価格は4つすべての後ろにあります。
このガイドは、その組み合わせを適切に行う必要がある人々、つまり見積書を一行ごとに比較する購買担当者、摩耗したオリジナルと比較して寸法を確認するプロセスエンジニア、そして 10 年続く可能性のある新しいサプライヤーとの関係を締結するオーナー向けに書かれています。この地域で実際に使用されているスクリューの形状、実際の摩耗パッケージの違い、見積依頼の内容、オハイオ州への貨物の通常の手配方法、および実際の購入リスクがどこにあるかについて説明します。
CI シンシナティのバイヤーがスクリューとバレルを注文する前に比較するもの
シンシナティは単一の市場ではありません。それは、3 つの異なる種類のバイヤーが 1 時間以内に互いに座り、それぞれが異なる基準でネジとバレルのサプライヤーを判断するコンパクトな工業地帯です。
最初のグループは機械の OEM です。これらの企業は、押出機や射出成形機を製造し、スペアパーツとしてではなく、生産コンポーネントとしてスクリューとバレルのセットを購入します。エンジニアリング部門は図面を管理し、品質部門は受入れ検査を管理し、購買部門は数量とスケジュールを管理します。バッチ全体の再現性は、単一の単価よりも重要です。前回の出荷時と測定値がわずかに異なるセットは、現場での組み立ての問題として現れるためです。
2番目のグループはプラスチック加工業者です。これらの工場では、パイプ、シート、プロファイル、フォーム、または射出成形部品を製造し、古いものが摩耗したりラインがアップグレードされたときにスクリューとバレルを購入します。その制約はダウンタイムです。磨耗したバレルをボアゲージで測定し、2009 年の図面と照合する処理業者は、ネイティブ CAD ファイルと同じくらい快適に手書きのスケッチから作業できるサプライヤーを必要としています。
3 番目のグループは、両方のサービスを提供する再構築およびメンテナンス工場です。彼らはその中間に位置し、交換用のフライト、フィードスロート、逆止弁、および完全なセットを購入しており、取り付けるすべての部品に自分たちの評判が伝わるため、文書化と一貫性を最も重視しています。
3 つすべてにわたって、同じ 4 つの比較によって順序が決まります。スクリューの谷底径が 0.05 mm ずれていると、圧縮率と溶融品質が変化するため、形状の一致が最優先されます。摩耗パッケージは 2 番目にあります。40% ガラス入りポリアミドを使用した窒化バレルでは、顧客が約束した時間に達しないからです。シンシナティの品質エンジニアは箱の寸法記録と硬度値を必要とするため、検査データが 3 番目になります。陸揚げコストとリードタイムは 4 番目であり、交換が計画されているよりも緊急である場合に最も重要になります。
通常、最初の返信で 4 つの質問すべてに回答できるスクリューとバレルのメーカーがアカウントを獲得します。価格表と図面番号の要求を返信する人はほとんどいません。
シンシナティ市場では、最低単価ではなく、形状の確認、摩耗に関する推奨事項、検査計画、現実的な出荷日が記載された見積書が落札されます。
お客様が使用する機械にネジの形状を適合させる
ほとんどの調達ミスは、価格が議論されるずっと前に、ここから始まります。購入者は、「ツイン スクリューとバレル」の 2 つの見積もりを比較しますが、一方が円錐形でもう一方が平行であること、または顧客のオリジナルが非標準のフライト深さで再構築されたために圧縮比が異なることに気付かずにいます。以下の 4 つの主要な形状は、シンシナティの機械製造業者やプロセッサが尋ねるほぼすべてのことをカバーしています。
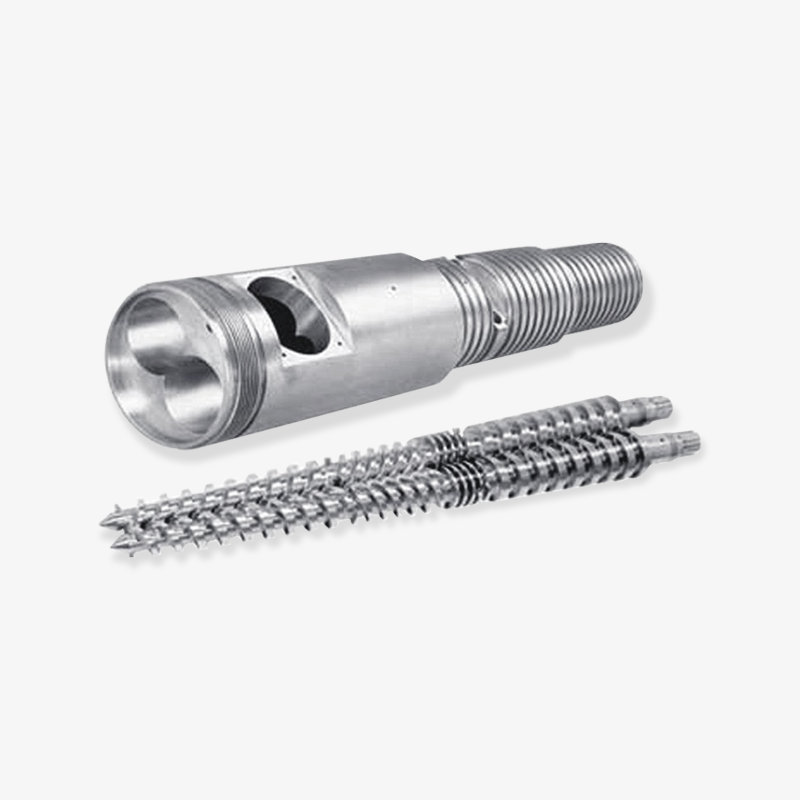
コニカルツインスクリューとバレル
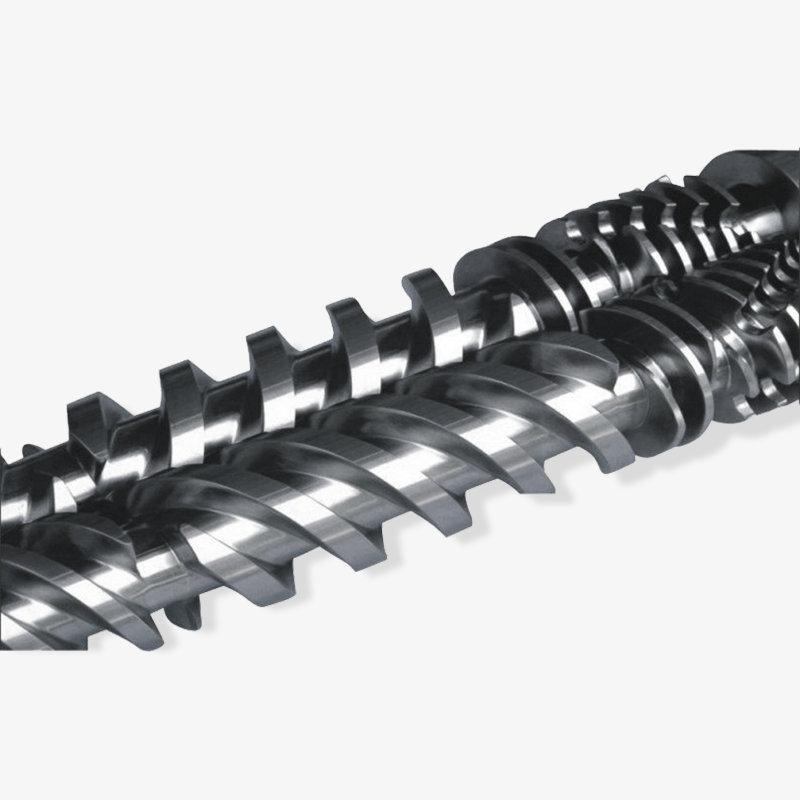
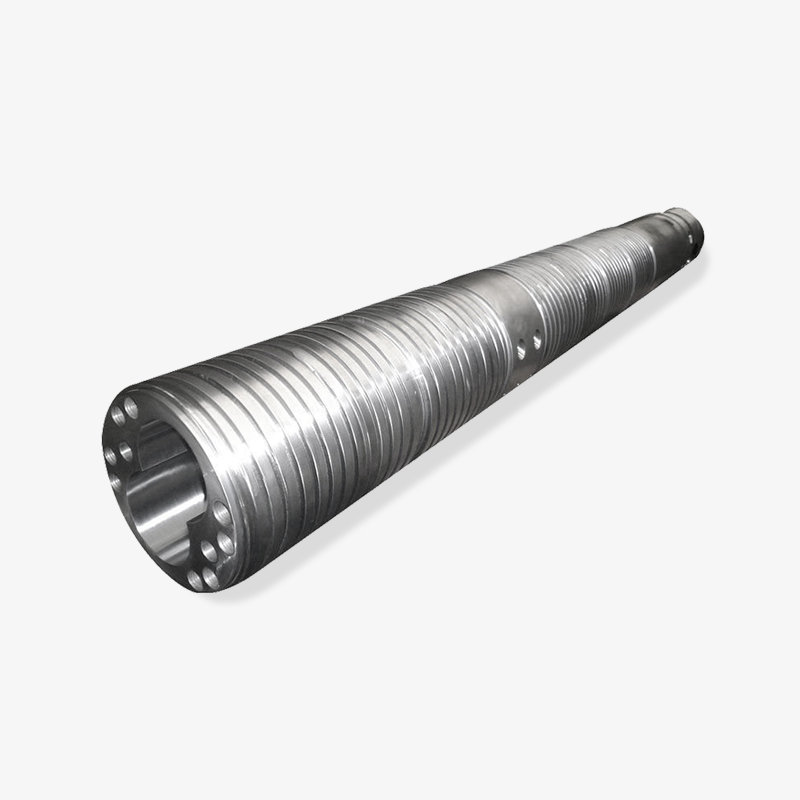
円錐形ツイン スクリュー セットは、パイプ、サイディング、窓の形材、フェンス、デッキ、木材とプラスチックの複合材などの硬質 PVC の作業に使用されます。噛み合う円錐形の設計は、短い長さで高い搬送圧力を生成し、ドライブレンドの供給や要求の厳しい圧縮ゾーンに適しています。シンシナティの異形押出機製造業者が円錐セットを指定する場合、部品が適合するかどうかを決定する詳細は、中心距離、スクリュー先端の形状、フライト ピッチの進行、およびバレル フランジ パターンです。
中心距離は摩耗が最初に現れる場所です。円錐スクリューはフライトの先端と根元で摩耗し、クリアランスが開くと出力が低下し、圧力カーブが不安定になります。 10 年前のマシンで「ラインがゲージを保持しない」と報告するプロセッサーは、通常、ヒーターの問題ではなく、中心距離のドリフトについて説明しています。長さに沿った 3 点のバレルボアの測定と現在の中心距離の測定を要求するサプライヤーは、以前にこれを行ったことのあるサプライヤーです。
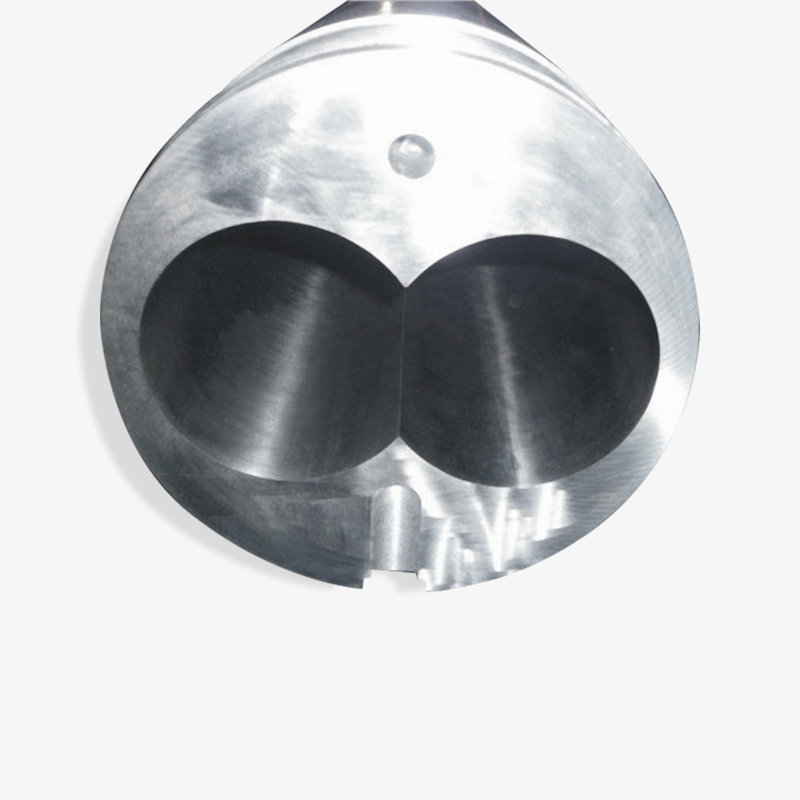 材料加工用のカスタム円錐二軸スクリューとバレル 中心距離の摩耗や材料搬送の安定性が重要な場合は、このカスタム円錐スクリューとバレルのセットを検討してください。ご注文前にベース鋼材のグレードと穴の寸法をご確認ください。 製品を見る→
初めてのご注文の場合は、表面硬度の数値だけでなく、窒化またはバイメタルの仕様に基づく材料グレードをお問い合わせください。柔らかいベーススチール上の 900 HV 表面は、部品が熱サイクルを経ると、適切に熱処理された基材上の同じ硬度とは大きく異なる挙動を示します。
平行二軸スクリューとバレル
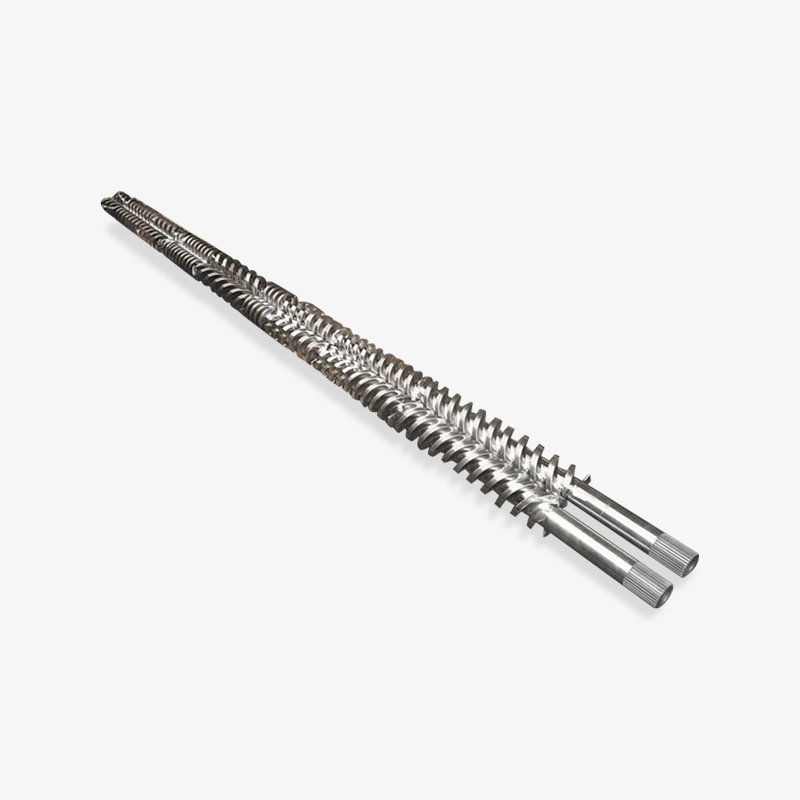
並列二軸スクリュー機械は、配合、マスターバッチ、充填および強化されたコンパウンド、および多くのシンシナティ成形作業の上流に位置する高スループットのペレット化作業を処理します。ほとんどの最新のマシンではジオメトリがモジュール式になっており、これにより調達に関する会話が変わります。バイヤーは 1 つのバレルではなく、バレル セクションのセットを注文し、摩耗パターンはゾーンごとに異なります。
フィードゾーン、混合ゾーン、ダイヘッドにはそれぞれ異なる負荷がかかります。平行ツインバレルを 1 つの均一なライナー仕様として扱うサプライヤーは、通常、フィードセクションを過剰に構築し、混合セクションを過小構築します。摩耗仕様をゾーンごとに分割すると、紙の上では多少のコストがかかりますが、機械の耐用年数全体でははるかに安くなります。これらの機械がどのように混合と搬送を実現するかについてのより詳しい技術的な説明が必要な場合は、次の記事を参照してください。 平行二軸スクリュー技術 エンジニアの同僚に送るのに役立つ参考資料です。
シングルスクリュー、シート、EPEフォーム
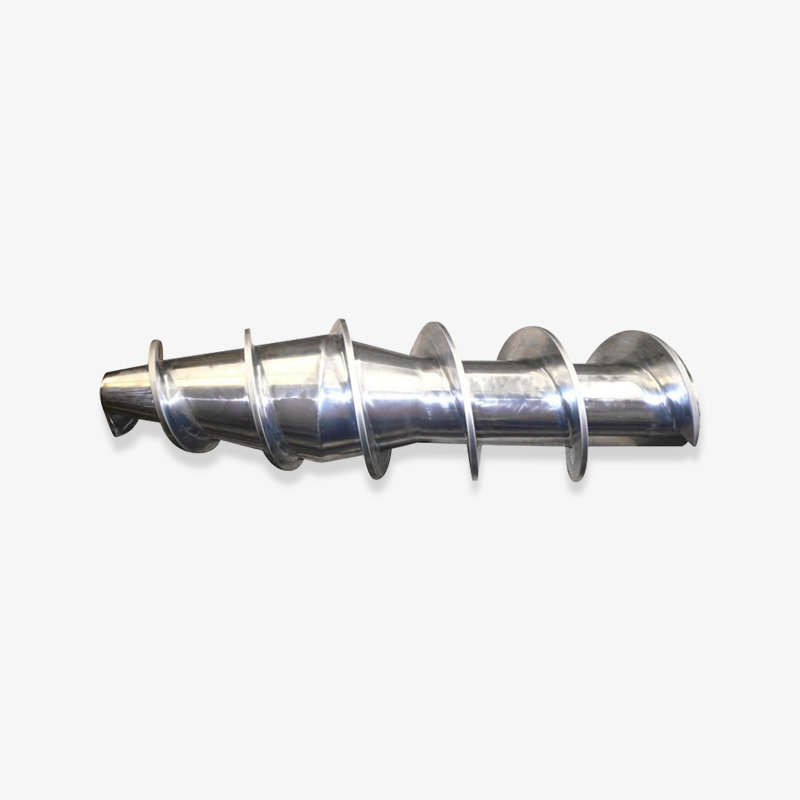
単軸押出機は、コンパウンドがすでに十分に混合されているシート、パイプ、ロッド、および一般的な異形加工の主力製品であり続けています。シンシナティ地域では、梱包および建設の顧客にサービスを提供するシート ラインが、単一ネジ交換の注文を安定して供給しています。圧縮比と供給セクションの設計は、公称直径よりも出力の安定性を決定するのに役立ちます。そのため、サプライヤーは、顧客が使用している樹脂と嵩密度を常に尋ねる必要があります。
EPEフォームは別のケースです。フォーム押出では、バレル内に発泡剤が流れます。また、スクリューの形状は、早期の分解を許容することなく、ガスの分散、圧力降下、および冷却を管理する必要があります。パールコットンのネジとバレルのセットは、別のラベルが付いた汎用の単一ネジではなく、そのように扱う購入者は、一貫性のないセル構造を作成することになります。フォームの出力、発泡剤の種類、およびダイでの目標密度を指定することで、実行可能なセットと 2 週間稼働して停止するラインとの違いが生じます。
硬質PVC用遊星押出機
遊星ローラーセクションは、複数の遊星スクリューが大きな熱交換面で穏やかで均一な可塑化を提供するため、硬質 PVC のカレンダー加工や一部のパイプ作業で今でも使用されています。摩耗形状はツインスクリューとはまったく異なります。遊星スクリューとバレルフルートの間のクリアランスが性能を左右します。これらのクリアランスは平均としてではなく個別にチェックする必要があります。遊星部品を指定する購入者は、単一の数値ではなく、各ステーションの摩耗測定値を送信する必要があります。
| ジオメトリ | シンシナティの典型的なアプリケーション | お問い合わせ時に明記していただく内容 | 再構築と修復のメモ |
|---|---|---|---|
| コニカルツインスクリューとバレル | 硬質PVCパイプ、窓枠、サイディング、WPCデッキ | 中心距離、L/D、フライトピッチ、圧縮比、フランジパターン | 摩耗は飛行先端と根元で最初に現れます。注文前に中心距離を確認してください |
| 平行二軸スクリューとバレル | 配合、マスターバッチ、充填コンパウンド、ペレット化 | バレルセクションリスト、ゾーンごとのライナー仕様、スクリューエレメントの順序 | 摩耗はゾーンによって異なります。全長にわたって 1 つのライナー グレードを適用しないでください。 |
| シングルスクリューとバレル | シート、パイプ、ロッド、一般プロファイル、EPEフォーム | 樹脂と嵩密度、圧縮率、供給部設計、スクリーンパック | バレルボアのテーパーとスクリューフライトの摩耗は通常一緒に移動します |
| 遊星ネジとバレル | 硬質PVCカレンダー加工、一部のパイプライン | ステーションごとのクリアランス測定、フルート数、バレル冷却レイアウト | クリアランスは平均ではなくステーションごとにチェックする必要があります |
摩耗パッケージ: 窒化、バイメタル、および見積書に示される内容
シンシナティでは、ネジとバレルに関する会話の後半は摩耗の部分であり、引用文では単一の数字にまとめられることが最も多い部分です。硬度の数値だけではほとんど何もわかりません。重要なのは、ベーススチール、処理の深さ、および部品にかかる実際のフィラー荷重の組み合わせです。
非充填ポリオレフィン、ポリスチレン、および硬質 PVC ドライ ブレンドは比較的優しいです。ガラス入りポリアミド、鉱物入りポリプロピレン、顔料を多く含むマスターバッチ、および再研磨や研磨剤による汚染のあるストリームは対象外です。以下のグラフは、標準の窒化セットを 100 のベースラインとして使用し、相対インデックスで一般的なビルド オプションを比較しています。
スクリューとバレルの構造別の相対摩耗指数 (窒化ベースライン = 100)
窒化処理されたスクリューとバレル、標準ケース
研磨されたスクリューフライトを備えた窒化バレル
窒化処理されたネジを備えたバイメタルバレル
バイメタルスクリューとバレルのセット
フライトに超硬オーバーレイ、特殊構造
インデックス値は計画の議論のための相対比較であり、パフォーマンスを保証するものではありません。実際の寿命は、フィラーの負荷、スクリュー速度、温度プロファイル、および汚染レベルによって異なります。
バイメタルバレルは通常、耐摩耗合金ライナーをバレル本体に遠心鋳造することによって製造され、ライナーの硬度は 58 ~ 62 HRC で、炭化物相が分散されています。このライナーは、通常深さが 0.3 ~ 0.6 mm の窒化ケースよりもはるかに優れた耐摩耗性を備えており、硬質フィラーよりも接着や腐食に対して最も優れています。バイメタルバレルと窒化ネジの組み合わせは一般的な妥協策です。ネジのコストをリーズナブルに保ちながら、より高価で交換が難しいコンポーネントを保護します。
約 30% を超えるガラス充填コンパウンドを使用する機械、または鉱物フィラーを使用した再研磨を実行する機械の場合、通常、バイメタル スクリューとバレルのセットの組み合わせは、交換を繰り返すよりも正当化するのが簡単です。単純に両方のオプションを提示して価格に基づいて選択させるのではなく、顧客と一緒に計算する価値があります。シンシナティのシートまたはプロファイル ラインのダウンタイムは、通常、1 日あたりのコストが、窒化処理とバイメタル セットの価格差よりもはるかに高くなります。
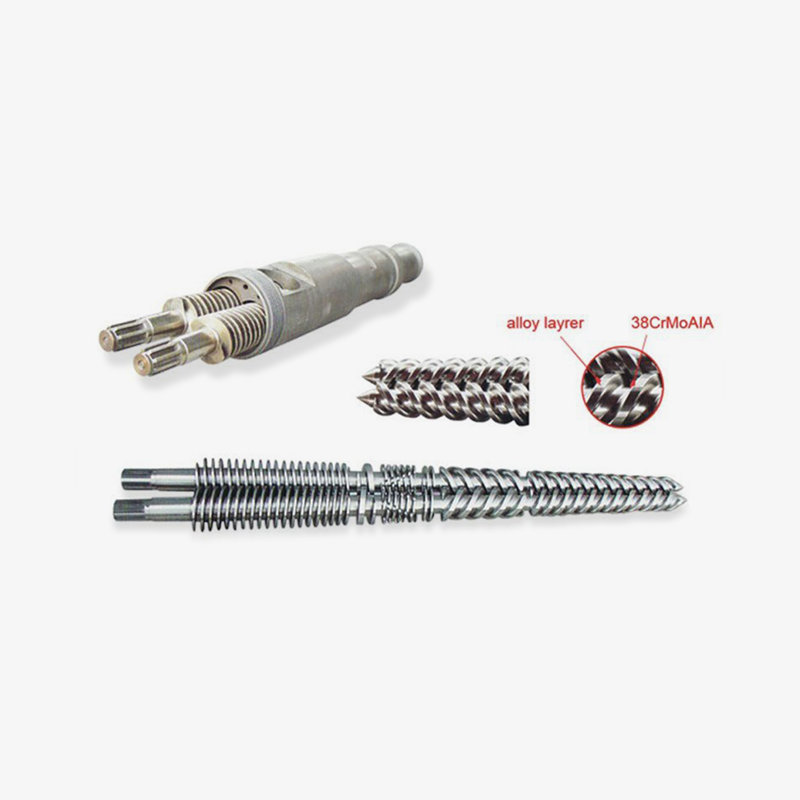 ガラス入り・エンジニアリングプラスチック用バイメタルねじ 研磨ガラス入りまたは鉱物入りのコンパウンドには、このバイメタルねじを検討してください。注文する前に、合金範囲とバレルライナーの鋳造の詳細を確認してください。 製品を見る→
購入者向けの 2 つの実用的な注意事項。まず、バイメタルライナーが全長に沿って遠心鋳造されるのか、それとも計量ゾーンのみで鋳造されるのかを尋ねます。答えによって価格と寿命が大きく変わります。次に、見積書でライナーの厚さを尋ねます。一度研いで再利用できるバレルと、最初の摩耗の兆候が現れたら廃棄しなければならないバレルとは、異なる価値提案だからです。
硬度の数値だけからではなく、フィラーの負荷とダウンタイムのコストから摩耗パッケージを選択してください。多くの場合、窒化ネジを備えたバイメタルバレルが最も経済的な組み合わせになります。
射出成形スクリューバレルと忘れられがちな付属品
射出成形はこの地域におけるもう 1 つの大きな需要の流れであり、押出成形とは異なる動作をします。スクリューは定常状態では連続的に回転しません。周期的に可塑化し、急速な圧力変化を経験し、ショット間で急速に回復することが期待されます。汎用ネジはポリオレフィンやポリスチレンに適していますが、ポリアミド、ポリカーボネート、POM、およびガラス充填グレードの場合は、サイクルに合わせた形状と摩耗の選択が必要です。
射出成形スクリューバレルに関する最も一般的な仕様ミスは、スクリューを独立したアイテムとして扱うことです。逆止弁、チェックリング、スクリューチップ、ノズルはすべて同じ溶融経路内に位置しており、すべて摩耗します。摩耗したネジを交換するが、摩耗した逆流防止リングを保管しているバイヤーは、通常、最初に交換を促したショット重量の不一致に気づくでしょう。ネジ、バルブ、チップを一緒に注文すると、事前に少し費用がかかり、2 回目の分解作業が省けます。
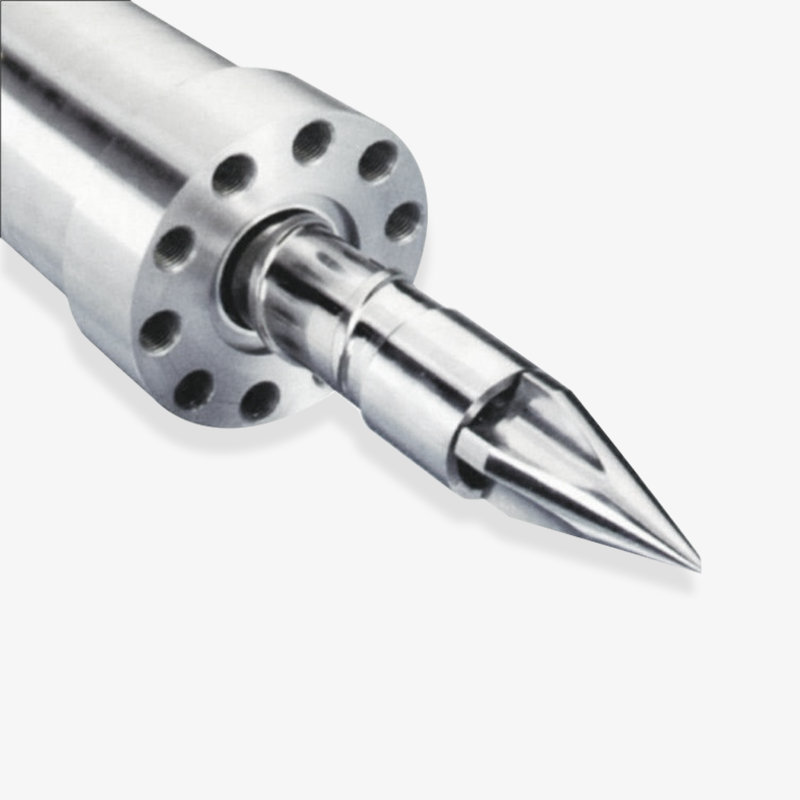 カスタム射出成形スクリューおよびバレルアセンブリ 可塑化の安定性が重要な射出成形プロジェクト向けに、このカスタム スクリューとバレルを検討してください。製造前にメルトパスコンポーネントのマッチングと図面の詳細を確認します。 製品を見る→
新しいアセンブリ用のコンポーネントを購入する機械製造業者の場合、図面レビューでは、ドライブ端、キー溝とカップリングの詳細、ヒーター バンドのレイアウト、および熱電対の位置をカバーする必要があります。寸法的には完璧でも、熱電対の穴が 15 mm ずれているネジは、温度プロファイルを設計どおりに設定できないため、試運転時に失敗します。これらの詳細は、組立ステーションで確認するのではなく、生産を開始する前に書面で確認する価値があります。
既存の印刷機のセットを置き換えるプロセッサーには、異なる優先順位があります。サプライヤーは、供給ゾーンと計量ゾーンの実際の穴を含む摩耗部品の測定寸法に基づいて作業し、どの寸法が重要でどの寸法に許容範囲があるかを確認する必要があります。 3 つの穴の測定値、両端のネジの外径、およびドライブカップリングの写真を要求するサプライヤーは、適切に仕事をしています。
公差、検査、RFQ の内容
シンシナティのバイヤーと海外のネジおよびバレルのサプライヤーとの間の紛争のほとんどは、製造上の欠陥ではなく、漠然とした見積もりの要求に遡ります。サプライヤーは図面に記載されているとおりに構築しました。購入者は、図面には表現できない何かを期待していました。以下の表は、特に初回注文において、生産前に書面で決済する必要がある項目を示しています。
| 見積依頼アイテム | なぜ結果が変わるのか | 提供または要求するもの |
|---|---|---|
| ネジ形状データ | ルート直径とフライトピッチが圧縮率と溶融品質を決定します | L/D および圧縮比を含む、図面または測定された摩耗部品 |
| バレルボアとライナー | 穴の公差とライナーのグレードがフィット感と寿命の両方を左右します | 呼び径、3点測定径、ライナーの種類と厚さ |
| インターフェースの詳細 | フランジ、フィードスロート、キー溝、カップリングのエラーによりアセンブリが停止します | フランジパターン、フィードスロート図、ドライブエンド詳細、ヒーターレイアウト |
| 素材と着用スペック | ベーススチールと処理深さが実際の摩耗寿命を決定します | 母材鋼種、窒化深さまたはバイメタルグレード、表面硬度範囲 |
| 検査記録 | 品質エンジニアには保証ではなくデータが必要です | 寸法レポート、硬度測定値、振れ値、圧力試験結果 |
| マーキングとパッケージング | 複数商品の注文における取り違えや配送上の損傷を防止します | 部品のマーキング規則、クレートの種類、防錆、パッキングリストの形式 |
公差については、図面が存在する場合はどこでも数値自体を図面から取得する必要があります。そうでない場合、サプライヤーは作業範囲を明示し、その範囲の結果、たとえばネジが擦れ始める前に機械のバレルサポートがどの程度の真直度の変動を吸収できるかを説明できる必要があります。購入者は、何に対して測定されるかを説明せずに公差を記載する見積書には注意する必要があります。
検査文書は、発注書に独自の行を記載する必要があります。機械 OEM の場合、実測値を含む寸法レポートが標準です。 1 セットを交換するプロセッサの場合は、ボア、ネジの外径、硬度、振れを網羅した短いレポートで通常十分です。完成部品について遡ってレポートを作成することは、製造中に測定することと同じではないため、製造前に希望の形式を問い合わせてください。
形状データ、摩耗仕様、インターフェイスの詳細、合意された検査形式を含む詳細な RFQ により、最初の注文からのリスクのほとんどが除去されます。
シンシナティまでのリードタイム、運送費、陸揚げコスト
シンシナティは内陸にあるため、中国のネジとバレルのメーカーからの出荷はすべて多脚ムーブメントであることを意味します。工場出荷時の価格だけを比較する購入者は、運賃、関税、内陸輸送が追加されると不快な驚きを感じることがよくあります。以下の表はコストを各部分に分類しています。これは 2 つのサプライヤーを比較するのに適切な構造でもあります。
| 原価要素 | 対象となる内容 | 実践メモ |
|---|---|---|
| 部品価格 | サプライヤーの工場でのネジ、バレル、および付属品 | 鋼種、ライナーの種類、付属品の類似点を比較します。 |
| エンジニアリングと図面のレビュー | 寸法確認、着用推奨、図面マークアップ | 通常は含まれます。カスタムまたはリバースエンジニアリングされた部品について明示的に尋ねる |
| 輸出梱包 | クレーティング、防錆、部品マーキング、パッキングリスト | ネジは木箱内で片持ち梁状に固定するのではなく、その長さに沿って支える必要があります。 |
| 内陸および海上貨物 | 港までの輸送、海上レッグ、港湾荷役 | 通過時間はルートによって異なります。単一の番号ではなくポートのペアを計画する |
| 関税および貿易措置 | 入国時の輸入関税および適用される貿易行為 | 料金は変更されます。見積もりの前に通関業者に現在の立場を確認してください |
| オハイオ州への内陸配送 | 到着港からシンシナティエリアまでの鉄道またはトラック | 鉄道やクレーンを使用した配送のスケジュールには追加の日数を考慮してください |
タイミングに関しては、標準の単一ネジまたは窒化バレルは通常、図面が承認されてから数週間で生産に移行します。バイメタルのビルド、遊星セットなど、新しいパターンやリバース エンジニアリングが必要なものにはさらに時間がかかります。海上輸送の場合はさらに数週間かかり、オハイオ州への内陸配送の場合はさらに数日かかります。シャットダウンを計画している購入者は、注文日からではなく、設置日から逆算して作業する必要があります。
有効リードタイムを短縮するための 2 つの実際的な方法。まず、故障後ではなく、機械と一緒に摩耗部品を注文します。棚に予備のセットがあれば、4週間の緊急事態が1日の交換に変わります。次に、安定した生産量を持つ機械 OEM の場合は、発注書が届いた時点で共通の形状がすでに生産されるように、サプライヤーとローリング スケジュールに同意します。
購入リスクと最初の注文のリスクを回避する方法
以下のリスクはいずれも中国のサプライヤーに特有のものではありませんが、購入者とサプライヤーが 11 タイムゾーン離れており、部品の出荷前に検査できない場合には、それぞれのリスクがより頻繁に発生します。
- リバース エンジニアリングされた部品のジオメトリ ドリフト。摩耗を補正せずに測定した摩耗サンプルでは、新品の時点ですでに公差範囲の端にあるねじが生成されます。図面と測定寸法の両方を送信し、どちらが優先するかを明記してください。
- 摩耗仕様の代替。グレードやライナーの厚さの記載がない「バイメタル」と記載された見積書には、より安価に製造できる余地が残されています。書面でグレードと厚さを要求します。
- インターフェースの不一致。部品が正しく到着しても組み立てられない最も一般的な原因は、フランジ パターン、キー溝、ヒーターのレイアウトです。写真やマークアップした図面で確認してください。
- ドキュメントのギャップ。検査報告書が生産前に合意されていない場合、品質部門の誰も満足しない汎用的な証明書として届く可能性があります。
- パッキンダメージ。細長いネジは、木箱の端だけで支えられていると曲がります。パーツをどのようにサポートするかを指定します。
最も効果的なリスク回避のステップは、小規模な最初の注文です。顧客がすでによく知っている回線の交換セットを 1 つ用意することで、複数年にわたる供給契約について話し合う前に、双方に通信、文書化、適合性をテストする機会が与えられます。維持する価値のあるスクリューとバレルのサプライヤーは、最初のセットを 100 個の注文と同じくらい真剣に扱います。
1 つの測定可能なセットから開始し、ドキュメントとインターフェイスの詳細を確認し、連携関係が証明されたら供給契約にスケールアップします。
サプライヤーの背景と詳細情報
スクリューとバレルのメーカープロフィール 1990 年に設立された同社は、10,000 平方メートルを超える生産フロアを運営し、米国、ドイツ、中東、東南アジアの機械製造業者および加工業者に、円錐、平行、単一、遊星、およびバイメタルのスクリューとバレルのセット、射出成形部品、ゴム押出機スクリュー、および完全な押出ラインを供給しています。
購入者がカタログ品目ではなくカスタム形状を必要とする場合、役立つ最初のステップは、樹脂、機械、摩耗履歴についての会話と、それに続く図面のレビューです。上記で説明した技術的な質問のほとんどは、見積もりが発行される前のやり取りで解決できます。
FAQ: シンシナティ市場向けのネジとバレルの調達
CI シンシナティのバイヤーは通常、どのようにしてスクリューとバレルの問い合わせを開始しますか?
ほとんどは、図面、測定された摩耗部品、またはその両方に加えて、機械が実行する樹脂と充填剤の負荷から始まります。最も強い質問には、機械のタイプ、L/D、現在のボア測定値、および交換の理由が含まれます。この組み合わせにより、サプライヤーは 3 回のフォローアップ質問をすることなく、最初の返信で形状を確認し、摩耗パッケージを推奨できるようになります。
サプライヤーは、20 年前で図面のない機械のネジを適合させることができますか?
ほとんどの場合、磨耗部品を慎重に測定し、磨耗許容値を差し引いた上で、当てはまります。ドライブエンド、フィードスロート、バレル上のマークの写真が役に立ちます。購入者は、どの寸法が重要であるかを確認する必要があります。摩耗したサンプルに基づいて構築されたリバースエンジニアリング部品は、通常、元の公称寸法に基づいて構築された部品の性能を下回るからです。
バイメタルのスクリューとバレルのセットは、窒化されたセットと比較してどのくらい長持ちしますか?
それはラベルよりもフィラーの負荷と動作条件に大きく依存します。ガラス充填ポリアミドや鉱物充填ポリプロピレンなどの研磨性コンパウンドでは、バイメタルセットは一般に窒化セットよりもかなり長くその寸法を保持します。非充填ポリオレフィンではギャップが狭くなるため、窒化されたセットを購入する方が賢明である可能性があります。一般的な主張ではなく、特定の樹脂での比較を依頼してください。
初回トライアルの最低注文金額はいくらですか?
通常、特に既存のマシンの交換の場合は、1 つのセットで使用できます。購入者は、単位あたりの価格が計画された大量注文よりも有利ではないことを予期し、運賃を比較に考慮する必要があります。機械 OEM にとって、スケジュールに従う前に再現性をテストするには、2 セットまたは 3 セットの小さなバッチが現実的な方法であることがよくあります。
購入者はオハイオ州への貨物と関税をどのように処理しますか?
ほとんどの企業は経験豊富な通関業者を利用しており、工場出荷時の価格ではなく陸揚げコストに基づいてサプライヤーを比較しています。貨物は通常、海路で米国の港に輸送され、その後鉄道またはトラックでシンシナティ地域に輸送されます。関税率および適用される貿易措置は変更され、サプライヤー間の比較に重大な影響を与えるため、参入時に確認する必要があります。
サプライヤーはコンポーネントだけでなく完全な押出機も提供していますか?
そうする人もいます。スクリューとバレルのセット以外にも、遊星型および円錐型二軸スクリュー押出機、および完全なパイプ、シート、およびプロファイルラインを供給することができます。これは、完全なシステムを組み立てる機械製造業者や、生産能力を追加するプロセッサーにとって役立ちます。交換コンポーネントのみが必要な購入者にとっては、コンポーネント パスがより簡単で迅速なルートとなります。
荷物と一緒にどの書類を送付する必要がありますか?
少なくとも、部品のマークと一致するパッキングリスト、実際の測定値、硬度の測定値、およびバレルの圧力テスト結果を含む寸法検査報告書。正式な受入検査プロセスを持つ購入者は、完成部品に文書を後付けすることと、製造中に測定することは同じではないため、生産を開始する前にレポートの形式に同意する必要があります。
この地域のあらゆるタイプの購入者のパターンは一貫しています。シンシナティの機械製造業者、硬質 PVC を実行するプロセッサー、および再構築工場はすべて、同じ 4 つのことについて明確に回答する必要があります。形状は一致するか、摩耗パッケージはこの樹脂に耐えられるか、文書は品質を満たしているか、実際にいつ到着するかです。これら 4 つを正しく理解すれば、価格はギャンブルではなく通常の商業的な会話になります。
電流ラインの出力が低下している場合、ゲージの保持力が低下している場合、または以前より多くのエネルギーを消費している場合は、通常、最初に測定する価値があるのはスクリューとバレルのセットです。以前にそのような症状が発生したことのあるメーカーとの短い技術交換は、同一の交換部品を再度見積もるよりも早く答えを得ることができます。
選択したベアリングディスプレイ
 浙公网安备33090202000520号
