

著者: ワイボ
日付: Oct 12, 2026
金型プラテン ガイド: 射出成形の選択、位置合わせ、摩耗
330 トンの射出成形機は、成形品の 1 つの角にバリを発生させながら 2.5 mm PP コンテナを 3 時間稼働させていました。オペレータはクランプ力を 2 回上げました。プロセスエンジニアはチェックリングを交換しました。メンテナンスでは、「スクリューとバレル」が予備品リストの一番上にあります。実際の測定値は異なり、クランプ位置における移動型と固定型の平行偏差は 0.14 mm でした。そのトン数では、通常、金型のパーティング ラインは 0.05 mm 以内に収まる必要があります。
この種の誤診は成形現場では日常茶飯事であり、メンテナンス予算の大部分が誤った方向に費やされています。
金型プラテンは普通の鋼板ではありません。これは、次元チェーン内の参照サーフェスです。トグルまたは油圧シリンダーからのクランプ力がそれを通って金型に伝わり、可塑化ユニットがプラテンの位置するキャビティに溶融物を送り込みます。基準面の偏差は、パーティング ラインでのバリと射出ユニットの摩耗の 2 か所に同時に現れます。
型プラテンはデータムを設定します。一度偏向したり、摩耗したり、平行度を失ったりすると、その後のスクリュー、バレル、またはプロセス設定ではその誤差を回復することはできません。
成形セル内で金型プラテンが実際に制御しているもの
すべての成形機には 2 つのプラテンが搭載されています。固定プラテンは、射出ユニットの反対側の固定フレームにボルトで固定されています。可動プラテンはトグルまたは油圧クランプによりタイバー上を移動します。両者はタイバー間隔によって結合されており、両方とも共通のベースと共通の公差スタックによって射出ユニットに結合されています。
プラテンは、次の 5 つのことを同時に抑制します。
- クランプ位置での平行度。クランプ力が適用された後の 2 つのパーティング面間の距離を意味します。
- 金型の取り付け面の平坦度。これにより、金型ベースが均等に配置されるか、揺れるかが決まります。
- 厚さと厚さの許容差は、機械が受け入れることのできる金型の閉じ高さを設定するためです。
- 材質と熱処理状態。成形機のプラテン上の一般的な鋳造および鍛造グレードには、S45C、S50C、ZG270-500 クラスの鋳物が含まれます。
- タイバーのボアとエジェクターのボアのクリアランス。これにより、荷重下で金型がどの程度移動できるかを制御します。
最後の 2 つの点は、購入者が最も過小評価している点です。完全に平坦な冷間状態を測定するプラテンは、型締力が 80% に達し、金型の熱膨張が加わると、依然としてたわむ可能性があります。 250 トン未満の機械では、作業場では通常、100 mm あたり 0.02 mm ~ 0.05 mm の平行度が維持され、その測定は開いた位置ではなくクランプ位置で行う必要があります。
あまり目立たない 2 番目の仕事があります。プラテンはヒートシンクでもあります。金型の温度は金型ベースを通じて内部に浸透し、不均一なリブや一貫性のない壁セクションを持つプラテンでは、長年の使用により局所的な高温ゾーンと低温ゾーンが発生します。これらのゾーンは、最初に測定可能な変形が現れる場所です。
平行度は、機械を開いた状態ではなく、クランプした状態で測定する必要があります。冷たくオープンな測定値は、ほとんど何も分からない快適な数値です。
金型プラテンの状態が射出終了時に現れる理由
並列性が漂い始めると、その結果は機械的で予測可能になります。チェーンは大まかに次のように実行されます。
- 型締力はパーティング ライン全体に不均一に分布し、金型の 1 つの角には他の角よりも大きな負荷がかかります。
- オペレータはフラッシュを確認し、クランプ力を強めて閉じます。
- クランプ力が高くなると、プラテンが金型内にさらに押し込まれ、最初にバリを引き起こした偏差が増幅されます。
- 金型のベントが不均一に開くため、キャビティの背圧はショットごとに変動します。
- 可塑化の不安定性を補うために、オペレーターはスクリュー速度と背圧を調整する必要があります。
- スクリューとバレルは、プラテン公差に属する負担を吸収します。
「ネジを交換したら3週間は大丈夫だった」が繰り返されるのはこのためです。ネジは問題ありませんでした。これは、すでに許容範囲を超えたプラテンを補うために使用されていました。数千サイクルを繰り返すと、その補償は逃げ面摩耗の加速、溶融温度の不一致の上昇として現れ、最終的には移動するターゲットに対して作用するために逆流防止リングが早期に故障することになります。
逆診断も同様に役立ちます。新品のネジと新品のバレルを取り付けてもまだバリが出る場合は、他のものに触れる前に平行度を測定してください。このチェックには約 20 分かかりますが、分解は必要ありません。スペアの注文の後ではなく、前に注文する必要があります。
新しいスクリューとバレルを使用してもフラッシュが修正されない場合、問題は射出ユニットにあるわけではありません。まず金型プラテンを測定します。
金型プラテンの平行度とネジの摩耗: 実際の比較
以下の表は、ワークショップで測定された平行度の偏差と、最初に現れる症状および注入側で発生する現象とを対応付けています。この数値は 250 トン クラスの機械について説明しており、公表されている標準ではなく典型的な値であるため、独自の機械の図面と並べて読む必要があります。
| クランプ時のズレ | 最初に目に見える症状 | 噴射側の波及効果 | 推奨されるアクション |
|---|---|---|---|
| 0.05mm以内 | なし | なし | 通常の予防保守 |
| 0.05~0.08mm | 金型コーナーのバリ | クランプ力上昇、背圧上昇、ネジ負荷増加 | プラテンを再測定して水平にします |
| 0.08~0.15mm | ガイドピンの不均一な摩耗、サイクルタイムのドリフト | 可塑化が不安定になり、スクリューとバレルの摩耗が速くなる | プラテンを再加工または交換し、ネジを検査します |
| 0.15~0.25mm | パーティングライン潰れ、金型ベース破損 | ネジが補正する前にチェックリングが故障する | 生産を停止し、フルアライメント調査 |
| 0.25mm以上 | 金型の損傷、安全上のリスク | スクリューのサイドローディング、バレルボアのスコアリング | 機械のオーバーホール |
この表の 2 つの点は強調する価値があります。 1 つ目は、2 行目から 3 行目へのジャンプが最もコストが上昇する場所であるということです。 0.06 mm ずれたプラテンは、多くの場合、再レベリング パスで元に戻すことができます。通常、0.12 mm に達したプラテンには機械加工が必要であり、取り付け面を機械加工すると、機械が受け入れることができるシャット高さも変更されます。
2 つ目は、5 列目のバレルボアのスコアリング自体が発表されないことです。その後、スクリューが一定のショット重量を発揮できなくなったことで発生し、その時には交換コストが 1 つの部品だけでなく、スクリューとバレルの両方をカバーすることになります。
成形機のメンテナンスに最も費用がかかるかどうかは、通常、プラテンがまだ修理可能で射出ユニットがまだ正常な 0.08 mm ~ 0.15 mm の間で決定されます。
金型プラテンワークと射出ユニット部品を一緒に調達
成形機の再構築を行う場合は、プラテン作業と射出ユニット作業を 2 つのジョブではなく 1 つのジョブとしてスケジュールする必要があります。これらは公差チェーンを共有しており、新しいシャット高さに再加工されたプラテンにより、ノズルに対する金型の位置が変わり、それによってスクリューとバレルのセットアップ方法が変わります。
舟山マイクロ波ねじ機械有限公司は 1990 年以来、浙江省でねじ、バレル、および関連プラスチック機械部品を生産しており、エンドユーザーではなくプラスチック機械製造業者に供給しています。工場の面積は 10,000 平方メートル以上で、製品は米国、ドイツ、ドバイ、ベトナム、タイに出荷されています。再構築プロジェクトの場合、射出成形機のスクリューとバレル ラインは、プラテンがもう一方の端にあるトレランス チェーンの可塑化側をカバーします。
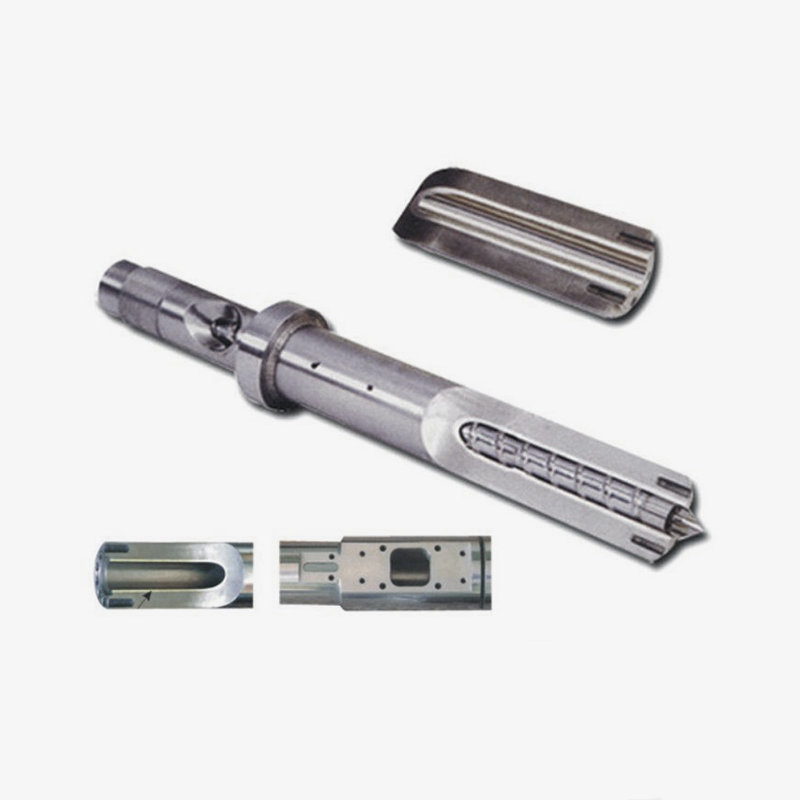
 射出成形機スクリューバレル スクリューは可塑化システムの中核であり、回転運動によってプラスチック原料が剪断、圧縮、混合、輸送されます。デザインは... 製品を見る→
両方を一緒に注文する場合に重要なのは、サプライヤーが一般的なサイズではなく、機械の図面に基づいて見積もりを出せることです。スクリューの直径、L/D 比、バレルライナーのグレード、チェックリングのスタイル、およびノズルのフランジ面はすべて、最終的に得られるプラテンのシャット高さと一致する必要があります。プラテンを再加工するとノズルの接触位置が移動し、その番号が確定する前に注文したバレルが適合しない場合があります。
これが、プラテン調査を最初に実行し、射出ユニットの注文を最終寸法に対して行うと、再構築プロジェクトがより効果的に機能する理由の 1 つです。また、リビルド スケジュールが頻繁にずれる理由も説明されています。プラテン ジョブとバレルのオーダーが並行して実行され、2 番目のジョブは最初のジョブに黙って依存します。
最初にプラテンを調べてから、最終的なシャット高さに合わせてバレルを注文します。両方を同時に注文すると、再構築スケジュールが遅れます。
返品のほとんどを引き起こす仕様の詳細
バレルライナーのグレードは、射出ユニットの交換時期を最も大きく左右する単一の変数です。以下のグラフは、標準の窒化バレルを 100 に設定した相対摩耗寿命指数を使用して、同じ機械で非充填ポリプロピレンを稼働させた 3 つの一般的なライナー構成を比較しています。
バレルライナーの構成による相対摩耗寿命指数 (窒化 = 100)
中トン数の機械での未充填 PP の数値。実際の耐用年数は、溶融温度、スクリュー速度、研磨性充填剤の含有量によって異なります。
バイメタル構造は、ほとんどの再構築プロジェクトが最終的に採用される構成ですが、その理由は耐摩耗性だけではありません。バイメタルバレルはボア寸法をより長く保持し、より長いサービスウィンドウにわたってスクリューとバレルのクリアランスを安定に保ちます。その安定性こそが実際にショット重量の再現性を保護するものであり、ほとんどの購入者は硬度のためにお金を払っていると思っていても、実際にそのためにお金を払っている特性なのです。
3 番目のバーが自動的に正しい答えになるわけではないことに注意してください。中程度のスクリュー速度の未充填の汎用樹脂では、多くの場合、最初の構成の方がより早く回収に達し、追加のライナーコストにより、用途では決して使用されない利点が得られます。決定では、フィラーの含有量、溶融温度、計画された停止間の機械の稼働時間を追跡する必要があります。
購入者が巻き込まれるのはペアリングです。標準の窒化ネジを取り付けたバイメタルバレルは摩耗をネジに移し、ハードバレルの摩耗したネジはライナーを内側から傷つけます。構成は、各項目を個別に最適化できるメニューではなく、一致したセットです。
硬いバレルと柔らかいネジを組み合わせても寿命は延びず、摩耗が再配置されます。ライナーのグレードとネジのマッチングを一つの判断として行います。
中国の金型プラテンとバレルのサプライヤーを判断する方法
機械フレーム部品と射出ユニット部品の両方を 1 つのサプライヤーから調達するのは便利ですが、便利だからといって質問を省略する理由にはなりません。ここでは、価格だけではフィルターとしては不十分です。同一に見える 2 つの見積書でも、耐用年数が 3 倍も異なる可能性があり、その違いは商業上の条件ではなく、材料グレードと加工管理に埋もれているからです。
注文する前にメーカーまたはサプライヤーに尋ねると役立つ質問:
- ライナーのグレードは材料指定で記載されていますか、それとも「バイメタル」とのみ記載されていますか?
- バレルの研磨と仕上げは社内で行われますか、それとも仕上げは下請けに依頼されますか?
- サプライヤーは、特定のネジと見積対象の特定のバレルの間のランニング クリアランスを確認できますか?
- 製品範囲は、構造タイプ (シングル スクリュー、コニカル ツイン、パラレル ツイン、プラネタリ) ごとに編成されているため、推測ではなく正しい形状を選択できますか?
- サプライヤーは再構築側と新規構築側の両方に対応しており、どちらの場合でも機械図面に基づいて見積もりを作成しますか?
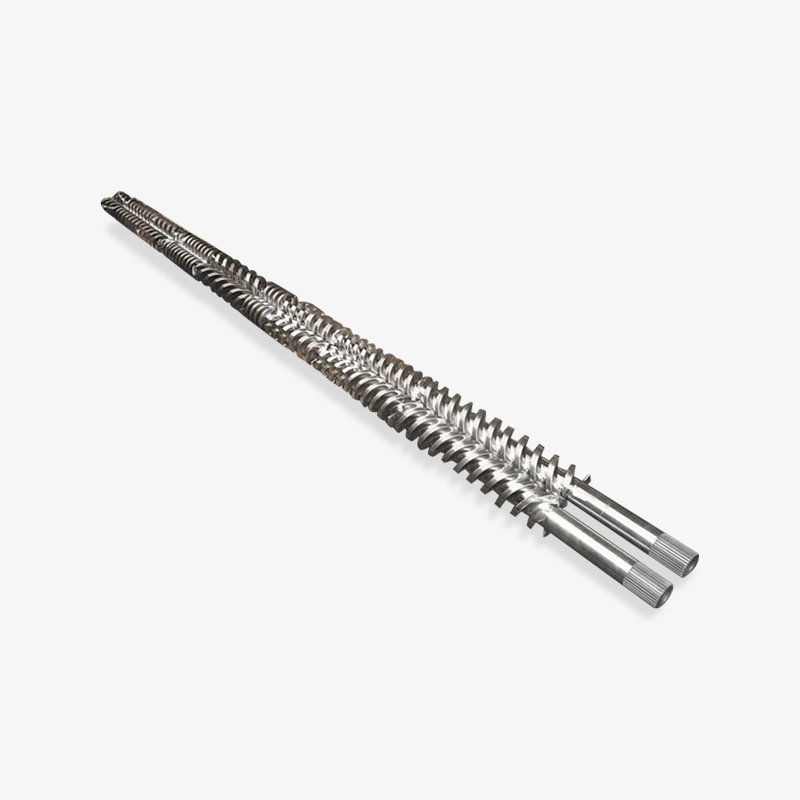
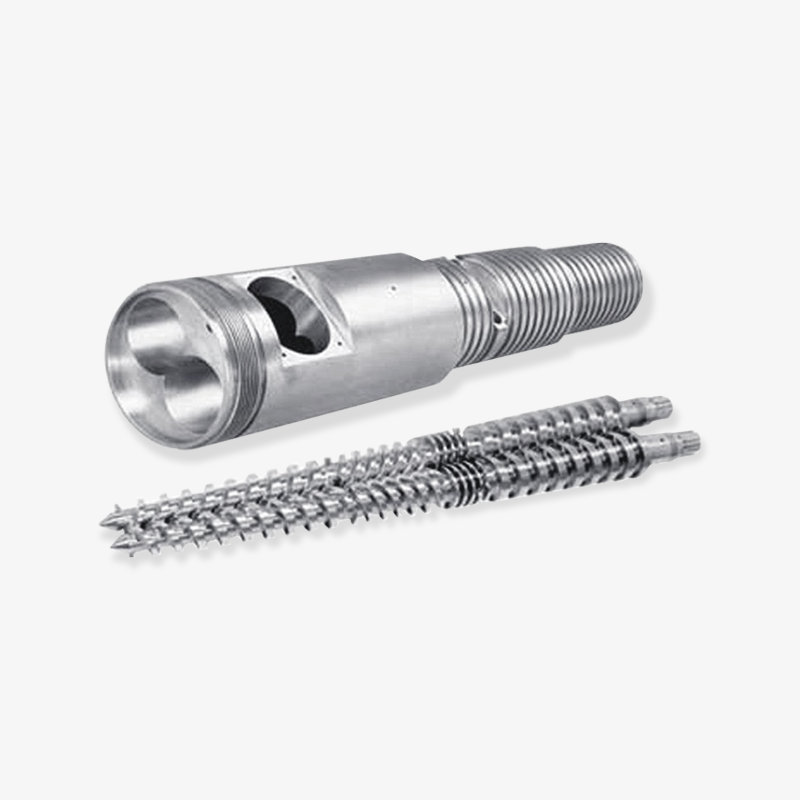
Zhoushan Microwave Screw Machinery は、シングル スクリュー、コニカル ツイン スクリュー、パラレル ツイン スクリュー、遊星スクリュー ファミリに加え、射出成形機のスクリュー バレル、バイメタル スクリューとバレルのセット、ゴム押出機のスクリュー、および EPE フォーム押出スクリュー バレルを生産しています。これほど幅広い形状を扱うメーカーは通常、フィット グレードとライナー グレードについて直接的な回答を持っています。これは、すべての製品に同じ工具と同じ熱処理規律が適用されているためです。
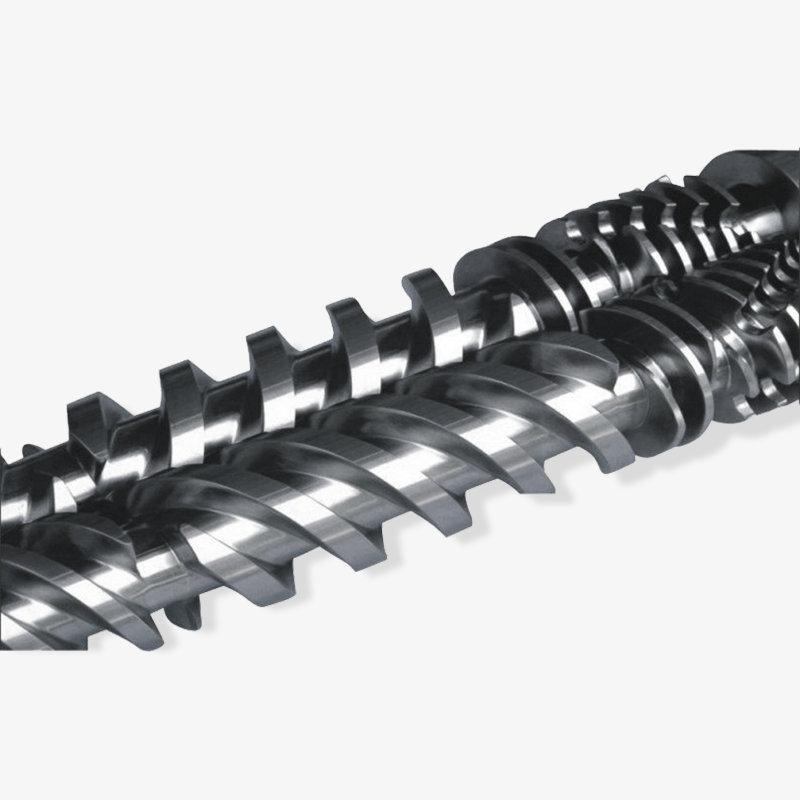
 バイメタルネジ バイメタルネジ is a high-performance extruder accessories, which are widely used in various injection molding machinery, extrusion machinery, bakelite machinery and ... 製品を見る→
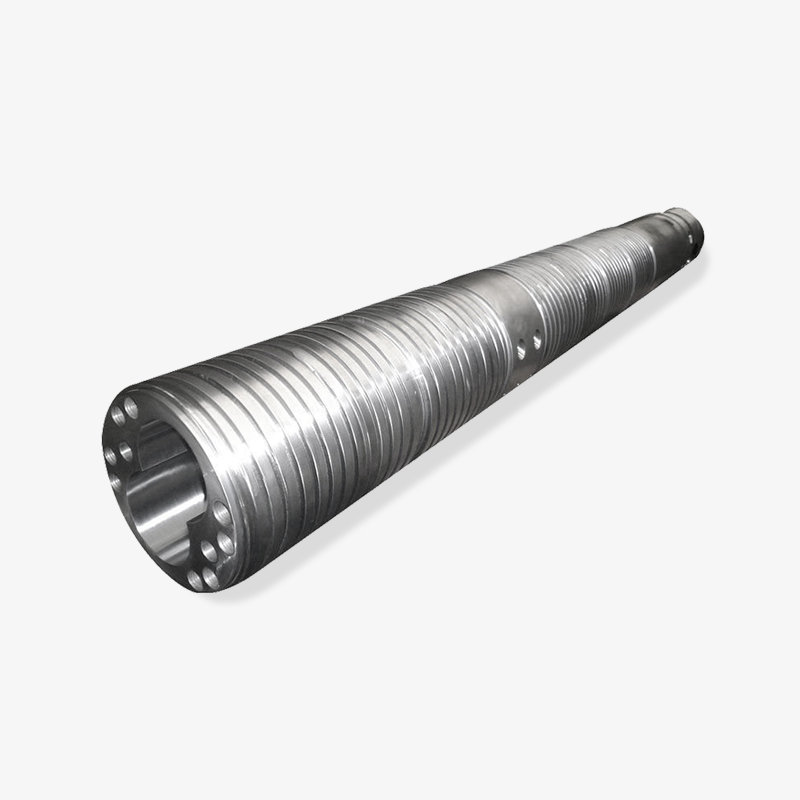
 バイメタルバレル バイメタルバレル are widely used in many fields such as automobile manufacturing, home appliance production, packaging materials, medical devices, electronic communic... 製品を見る→
成形品市場に再販する卸売業者や商社にとって、繰り返しの注文に対して許容範囲を保持できるサプライヤーと、一度しか許容範囲を満たさないサプライヤーとを区別するのは有益です。バイメタルのスクリューとバレルの組み合わせは、制御された条件下で合金が適用され、プロセスの偽造が難しいため、良いテストケースとなります。サンプル注文で材料仕様を尋ね、同じ仕様が製造オーダーに表示されることを確認します。この 2 つが一致しない場合、問題はサプライヤーではなく、プロセス管理にあります。
サンプルオーダーにて材質仕様をご確認いただき、製作オーダーにて同様の仕様をご確認ください。この 1 つの比較によって、メーカーと再販業者が区別されます。
プラテンとネジの公差を揃えるためのメンテナンス方法
前のセクションにある位置合わせの問題のほとんどは、防ぐには低コストですが、元に戻すには費用がかかります。短くて退屈なルーチンは、許容範囲の連鎖をそのまま維持します。
- 固定スケジュール (通常は 3 シフトで稼働する機械の四半期ごと) でクランプ位置の平行度を測定します。合格か不合格かだけではなく、数値を記録します。
- タイバーへの注油はスケジュール通りに行ってください。乾燥したタイバーは、移動するプラテンにかかる負荷を増加させ、防止しようとするずれを加速させます。
- スクリューまたはバレルを交換した後、最初の 500 時間の背圧を記録します。記録された値のゆっくりとした上向きのドリフトは、逆流防止リングまたはプラテンのいずれかが移動したことを示す最も早い信号です。
- クランプ力をバリ補正ツールとして扱うのはやめてください。パーティング ラインを閉じるためにプラテンを上げて、修理可能なプラテンを交換作業にする最も一般的な方法です。
- スクリューとバレルを交換するときは、同じメンテナンス期間でプラテンを測定します。両方を一度に実行する方が、6 か月ずつ実行するよりもコストが低くなります。
測定規律はツールよりも重要です。測定値が固定されて測定され、機械が新品だったときのベースラインに対して記録されていれば、ダイヤル インジケータと一連の隙間ゲージが質問に答えます。ベースラインがないと、あらゆる読み取りは曖昧になり、曖昧な読み取りは最も安直な説明を優先して解決される傾向があります。
射出側では、適合するバイメタルのスクリューとバレルのセットを使用することで、機械を分解する頻度が減り、その結果、プラテンが急いで再組み立てされる頻度が減ります。 2 つのシステムは独立していないため、メンテナンス カレンダーではこれらを独立しているかのように扱うべきではありません。
マシンが新品だったときのベースラインに対するクランプ平行度の読み取り値を記録します。記録されていない測定値は、それに基づいて行動することができない測定値です。
型盤と射出ユニットに関するよくある質問
金型プラテンの状態は本当にスクリューとバレルの寿命に影響しますか?
間接的にではありますが、一貫してそうなります。平行度がずれると、オペレータはクランプ力を上げ、背圧を調整して部品の品質を維持します。これらの調整により、スクリューにかかる負荷が増加し、チェックリングが吸収しなければならないショットごとの変動が広がります。ネジは摩耗の原因ではありませんが、結果は発生します。
私のマシンではどの程度の並列処理許容値を目指す必要がありますか?
250 トン未満の機械では、クランプ位置で 100 mm あたり 0.02 mm ~ 0.05 mm のワークショップ範囲が妥当な目標です。通常、マシンが大きいほど、それに比例してより多くのことが可能になります。重要な数値は、機械の図面にある、開いた状態ではなくクランプされた状態で測定された数値です。
スクリューとバレルを購入し、プラテンの作業を同じサプライヤーに手配する必要がありますか?
必ずしも同じサプライヤーである必要はありませんが、許容範囲については同じです。ノズルの接触位置はプラテン加工後の最終的なシャット高さに依存するため、バレルの順序はプラテンの調査に沿って実行するのではなく、プラテンの調査に従う必要があります。機械図面に基づいて見積を行うサプライヤーは、その変更を吸収できます。一般的なサイズに対して引用する人はそれができません。
バイメタルバレルは未充填の樹脂に追加コストをかける価値がありますか?
少なくとも摩耗の理由だけでは、そうではないこともよくあります。それがまだ報われるのは、長い使用期間にわたるボアの安定性であり、これによりショット重量の再現性が保護されます。機械が中程度のスクリュー速度で未充填の汎用樹脂を実行し、めったに分解しない場合は、よく適合したスクリューを備えた標準の窒化バレルを使用すると、より早く回収できる可能性があります。
摩耗がプラテンにあるのか、ネジにあるのかをどのように判断すればよいですか?
平行度を最初に測定します。これには 20 分かかりますが、分解は必要ありません。平行度が公差内で、ショット重量がまだ変動している場合、問題は射出側にあり、次にチェック リングまたはスクリューのクリアランスを確認します。
中国のサプライヤーからの最初の注文には何を含めるべきですか?
少なくとも、機械図面の参照、ネジの形状と L/D 比、材料仕様別のバレル ライナーのグレード、チェック リングのスタイル、および必要なランニング クリアランス。シングル、ツイン、コニカル、プラネタリーの形状を扱うメーカーは、通常、見積もりの前にこれらを要求します。これは、それ自体が有益なシグナルです。
最初にプラテンを測定し、次に射出ユニットを測定します。どちらの測定の精度よりも、診断の順序が重要です。
関連書籍
このサイトのさらに 2 ページでは、射出ユニットと幅広い製品範囲について詳しく説明しています。
どちらのページも上記のアライメント資料と並んでおり、ここで説明する公差の決定はここで説明するシャットハイトとクリアランスの数値に直接反映されるため、再構築の見積もりが最終決定される前に読む価値があります。
選択したベアリングディスプレイ

 浙公网安备33090202000520号
