

著者: ワイボ
日付: Nov 09, 2026
2 プラテン射出成形機: クランプ設計、スクリューバレル、購入小切手
ベトナムの成形業者がバッテリーハウジング用の 1,300 トンのセルの価格を設定したとき、プロジェクトを決定した数値は機械の価格ではありませんでした。それは床面積でした。トグルクランプのレイアウトでは、ベイの長さが 11 メートル強必要でしたが、建物には 9 メートルしかありませんでした。 2 プラテン射出成形機に移行すると、工場が実際に収容できる設置面積に同じ型締力がもたらされ、クレーン、冷却ラン、既存の金型トロリーが正確な場所に維持されました。
これが、購入者が 2 つのプラテン設計を検討し始める通常の理由です。目新しさではなく、スペース、オイル量、トン数が増加した場合のトグル リンケージの維持コストを考慮したものです。およそ 800 トンのクランプ力を超えると、通常は 2 プラテン クランプが機械の長さと部品数の点で優れています。約 400 トン未満では、トグル マシンの方が購入コストが安く、ドライ サイクルも速くなります。これら 2 つの点の間で、金型の高さの範囲、サイクル タイムの目標、およびピン、ブッシュ、潤滑ラインにどれだけのメンテナンス予算を費やしたいかによって決定が決まります。
この決定には、あまり注目されていない後半部分、つまり射出ユニットがあります。間違ったスクリュー直径、間違ったバレル ライニング、または 8 か月で摩耗するチェック リングを備えた 2 プラテン マシンでは、クランプ設計が約束した生産性を実現できません。この記事では、両方を一緒に注文し、一緒に引用するため、両方について説明します。
2 プラテン クランプの価格は主に 800 トンを超えており、ベイの長さの節約と摩耗部品の減少が高い資本コストを上回ります。
2 プラテン射出成形機が型締力を構築する方法
2 プラテン マシンのクランプ ユニットには、大きなプラテンが 2 つだけ含まれています。1 つはマシン フレームに固定され、もう 1 つはタイ バーまたはリニア ガイド上で移動します。可動プラテンの背後には 3 番目のプラテンやトグル リンケージはありません。力は油圧シリンダーから直接供給され、タイバーは機械的リンケージを通じて力を増大させるためではなく、案内とロックのために使用されます。
可動プラテンは、ロングストロークシリンダーからの低圧と高流量の下で全開ストロークを移動します。金型の面が接触すると、移動プラテン内の分割ナットがタイ バーに機械加工された溝に近づきます。次に、ショートストロークシリンダーが可動プラテンを固定プラテンに対して数ミリメートル前方に引っ張り、タイバーを伸ばしてクランプ力を高めます。開くと順序が逆になります。圧力が解放され、ナットが後退し、ロングストロークシリンダーがプラテンを戻します。
4段階のクランプサイクル
- 急速閉鎖: ロングストロークシリンダーが、金型保護ゾーンに到達するまで低圧でプラテンを移動させます。
- 金型保護: インサートの位置を間違えたり部品が固着したりしても、金型が潰されるのではなくプラテンが停止するように、閉じる力が制限されます。
- ロック: 分割ナットがタイバーの溝に係合し、ショートストロークのシリンダが設定されたクランプ力を構築します。
- リリースして開く: クランプ圧力が低下し、ナットが後退し、プラテンが制御された速度で戻り、部品と排出システムを保護します。
タイバー ロッキング システムが細部が重要な理由
クランプ力は非常に短いストロークで加えられるため、ナットの噛み合いの精度によって力がプラテンの四隅にどの程度均等に伝わるかが決まります。 1 つのナットが少し遅れて係合すると、プラテンが傾き、傾いたプラテンは金型の一方の側にフラッシュ、もう一方の側にショート ショットとして現れます。より優れた制御では、タイバーのひずみを直接測定し、個々のシリンダーの圧力を調整することで、プラテンの平行度を通常 1 メートルあたり約 0.1 ~ 0.2 mm の作業公差内に保ちます。
実際のメンテナンスの結果は簡単です。トグルピン、ブッシュ、および潤滑分配ブロックを数週間ごとに整備する必要はなくなりましたが、タイバーの溝をきれいに保ち、ナットの歯の磨耗をチェックし、年に 1 回ひずみ校正を検証する必要があります。ほこりの多いリグラインドや重いガラス充填コンパウンドを使用するプラントでは、クランプが突然最大トン数の組み立てを拒否する最も一般的な原因は、溝の汚染です。
2 つのプラテン クランプ力はショート ストローク シリンダから得られるため、トグル リンケージではなくタイバー ナットの係合がメンテナンスの重要な項目になります。
2 プラテン vs トグル クランプ: 成形フロアに適合するもの
これら 2 つのアーキテクチャを比較するほとんどの購入者は、実際には 3 つの点を比較しています。それは、機械がどれだけの構築に消費するか、どれだけのメンテナンス労力を吸収するか、そして将来の金型にどれだけの柔軟性を残すかです。以下の表は、実際の見積もりに現れる違いを示しています。
| 考察 | 2 つのプラテン クランプ | トグル(3プラテン)クランプ |
|---|---|---|
| 同じトン数の機械長 | 高トン数では湾の長さが短くなり、多くの場合 15 ~ 25% 短くなります | トグルサポートプラテンにより可動プラテンの後ろに長さが追加されるため、より長くなります。 |
| クランプ内の磨耗部品 | 少数: ナット歯、ガイドブッシュ、シリンダーシール | 詳細: トグルピン、ブッシュ、リンケージプレート、潤滑ライン |
| ドライサイクル速度 | 良好ですが、通常、少量のトン数では適切に調整されたトグルよりもわずかに遅くなります。 | 高速、特に移動質量が少ない 500 トン未満では高速 |
| 金型高さの柔軟性 | 油圧式のためストロークが広く、金型高さ調整が簡単 | トグル形状と電動金型の高さ範囲によって制限される |
| 資本コストは400トン未満 | 1 トンあたりの型締力が高い | 低いため、小型マシンはほとんどがトグル式です |
| 資本コストが1,000トンを超える | 競争力があり、建物や基礎工事を考慮すると低くなることが多い | より高く、より多くのスチールとより多くの床荷重を加えます |
| オイル量と油圧 | ストロークが短いため、クランプ時の油の移動が少ない | クランプシリンダは小さいですが、リンケージには別途潤滑が必要です |
| サービスおよびスペアパーツ | 部品点数は少ないが、大型のシリンダーやナットは故障すると高価になる | 個々の部品が安価で、交換頻度が高い |
乾式サイクルのギャップは、仮定するよりも定量化する価値があります。 12 秒サイクルで動作する 300 トンの機械では、トグルにより 0.5 秒の利点が得られる可能性があり、これは約 4% の出力に相当します。 1,300 トンのマシンで大部分の部品を 45 秒のサイクルで実行する場合、その 0.5 秒は 1 パーセントに近く、ベイの長さの節約とメンテナンスの軽減はサイクルの差よりもはるかに価値があります。
金型の高さの範囲は、特に作業現場では、通常よりも注意を払う必要があります。油圧 2 プラテン クランプは、機械の構成を変更することなく、幅広い金型スタック高さに対応します。これは、成形業者が別のプレス用に構築された金型と契約を獲得する場合に重要になります。トグル マシンは電動金型高さ調整によってこれに対応しますが、非常に高い金型ではトグルが完全に真っ直ぐにならない可能性があり、達成可能な型締力が低下します。
基礎の問題もあります。 2,000 トンのトグル機械は、同じ定格の 2 プラテン機械とは異なる方法で荷重を集中させます。古い建物では、その違いによって、新しいピットが必要か強化スラブが必要かが決まります。何かに署名する前に、床荷重とピットの深さの図面を両方のサプライヤーに依頼してください。
ドライサイクルだけではなく、ベイの長さ、金型の高さの範囲、および 5 年間のメンテナンスコストに関して 2 台のプラテンおよびトグルマシンを比較します。
購入前にクランプ力、プラテン、金型スペースのサイジング
クランプ力は隣の機械にあるからといって自分で決める数値ではありません。これは、成形品とランナーの投影面積に、金型の充填と保圧に必要なキャビティ圧力を乗じて計算されます。メートル単位での有効な推定式は、平方センチメートル単位の投影面積に等しいトン単位の型締力に、バール単位のキャビティ圧力を乗じて 1,000 で割ったものです。多くの成形業者は、同じ場所に着地する商品部品の投影面積 1 平方センチメートルあたり 0.5 ~ 0.8 トンという経験則を単純に使用しています。
機械が金型に合うかどうかを判断する4つのチェック
- 余裕を持った型締力: 要件を計算し、パッキン、中心から外れたキャビティ、およびより大きな投影面積を持つ将来の金型のために 10 ~ 20 パーセントを追加します。
- タイバーの間隔とプラテンのサイズ: 金型本体、クランプ プレート、および油圧コア プルは物理的にタイ バーの間を通過し、プラテン ボルト パターンの内側に着地する必要があります。
- 金型の高さと日光: 閉じたスタックの高さは最小金型高さと最大金型高さの間に収まる必要があり、開いた日光は部品とロボット グリッパーを通過する必要があります。
- エジェクタ: エジェクタのストロークとエジェクタの力は、特に深絞りハウジングの場合、短いストロークで部品がコアにぶら下がったままになるため、部品の深さに適合する必要があります。
| 部品と材料の種類 | 推定用のキャビティ圧力 (bar) | コメント |
|---|---|---|
| PEまたはPP、厚肉、短い流動長 | 300~400 | 簡単に充填でき、十分な壁セクション |
| 一般的な ABS、PS、HDPE 部品 | 400~500 | 推定の標準動作範囲 |
| 薄肉PP包装 | 600~800 | 高い流動長対壁厚比 |
| ガラス入り PA または PBT 技術部品 | 700~1,000 | 高粘度+フィラー配合 |
| 公差が厳しい精密部品 | 800~1,200 | 完全な梱包と低収縮が必要 |
プラテンのたわみは、部品の品質を決定する 2 番目の数値です。負荷がかかるとプラテンが曲がるため、金型の面が中央で分離し、その結果、中央にバリがあり、端に短いショットが発生する部品ができます。機械製造業者はたわみ制限を見積もっており、定格型締力での値を求めるのは正当です。金型が中心からずれて取り付けられている場合に値がどのように変化するかを尋ねるのも同様に公平です。これは、混合作業を実行するジョブショップでは通常のことです。
非常に大きな金型の場合、トン数よりもタイバーの間隔が制限要因になることがよくあります。十分な型締力を備えた機械であっても、モールド ベース用のバー間のスペースが十分ではないことはよくあります。そのため、次のサイズへのジャンプとはるかに大きな資本投入が必要となります。機械の調査前に金型のエンベロープを紙に描くことで、その後の数週間にわたる交渉を節約できます。
投影面積とキャビティ圧力から型締力を計算し、機械発注前にタイバー間隔、金型高さ、エジェクタストロークを確認します。
2 台のプラテン マシンがプラントのレイアウトとエネルギー使用を変える場所
マシンの長さをベイ全体の縮尺で描くと、レイアウトの変更が最もわかりやすくなります。以下の表は、特定の製造業者の図面ではなく、一般的なカタログ寸法を使用して、同じ型締力クラスの機械の全長を比較したものです。これは傾向を示すことを目的としており、見積図面に代わるものではありません。
型締力クラス別の機械長の目安 (メートル)
トグルクランプ 2 つのプラテン クランプ
450tトグル
7.2
450t 2プラテン
6.0
900tトグル
9.4
900t 2プラテン
7.8
1,300tトグル
11.2
1,300t 2プラテン
9.1
2,000tトグル
14.5
2,000t 2プラテン
11.6
トン数が増加するにつれて、そのギャップは拡大します。これがまさに、新しい高トン数の設備で 2 つのプラテン レイアウトが優勢である理由です。湾の長さを 2 ~ 3 メートル節約することが、単に建築コストだけで済むことはほとんどありません。多くの場合、追加の機械が既存のクレーン スパンに適合するかどうかが決定され、その追加の機械にはクランプ設計間の価格差よりも価値がある可能性があります。
エネルギーの挙動も同じパターンに従います。クランプ力は短いストロークで発生するため、クランプ中に移動するオイルの量は少なく、高トン数ではポンプの 1 サイクルあたりの仕事量が少なくなります。この利点は、サーボ駆動ポンプまたは閉ループ可変容量システムを使用し、クランプと噴射のピークが重なるアキュムレータと組み合わせることで最も簡単に実現できます。その制御戦略を持たないマシンでは、理論上の節約が失われる可能性があります。
冷却、油圧、サービスへのアクセスも変化します。通常、機械が短いほど油圧作動が短くなり、漏れ箇所が少なくなりますが、シリンダーがタイバーの近くに設置されるため、レイアウト段階でシール交換のためのアクセスを考慮する必要があります。非オペレータ側に少なくとも 1 メートルの空きスペースを残し、安全柵を分解せずにネジを取り外すためにクレーンのフックがバレルに到達できることを確認します。
900 トンを超えると、ベイの長さが節約され、オイルの移動が減少するという 2 つのレイアウトの利点が、ほとんどの場合 2 プラテン マシンを正当化します。
2 プラテンマシンでも射出ユニットが部品の品質を決定します
バイヤーはクランプに何ヶ月も費やし、その後、標準カタログにある射出ユニットを受け入れます。これは間違いです。大型の 2 プラテン機械では、生産が開始されると最も品質上の問題が発生するのは射出ユニットだからです。ショット重量、射出速度、可塑化能力、溶融均一性はすべて、スクリュー、バレル、ノズルの組み合わせによって決まり、クランプの設計によって決まるものはありません。
ネジの直径は最初のトレードオフです。スクリューが大きいほど、同じストロークでより大きなショット重量が得られますが、所定の油圧では、ノズルでの比射出圧力が低くなります。ショット容量を増やすためにスクリュー サイズを 1 つ増やすと、利用可能な射出圧力の 20 ~ 30% がかかる可能性があります。これは、薄肉部品では快適なプロセス ウィンドウを限界的なプロセス ウィンドウに変えるのに十分です。正しいアプローチは、ショット重量に基づいてスクリューのサイズを決定し、その結果得られる射出圧力に増力比を掛けた値が金型の要件を十分にカバーしていることを確認することです。
可塑化能力は、高キャビテーションのジョブを捕らえる制約となります。スクリューは前のサイクルの冷却時間中にショットを溶かして均質化する必要があるため、回復率が出力の上限を設定します。適切なバリアセクションと適切に設計された供給ゾーンを備えたスクリューは、スクリュー速度が低い場合でもより速く回復するため、溶融温度の変動が減少し、ポリマーがせん断損傷から保護されます。
バレルの長さと加熱ゾーンの数はスクリューに従います。汎用ユニットは 4 つまたは 5 つのゾーンで実行できます。エンジニアリング樹脂を扱う広範囲の加工機では、多くの場合、より多くのゾーンに加えて、別個のノズル ヒーターとノズルの溶融圧力センサーが必要になります。センサーの位置が重要なのは、チップから離れた位置に取り付けられたトランスデューサーが遅延した圧力を読み取り、コントローラーがそれを過剰に補正してしまうためです。
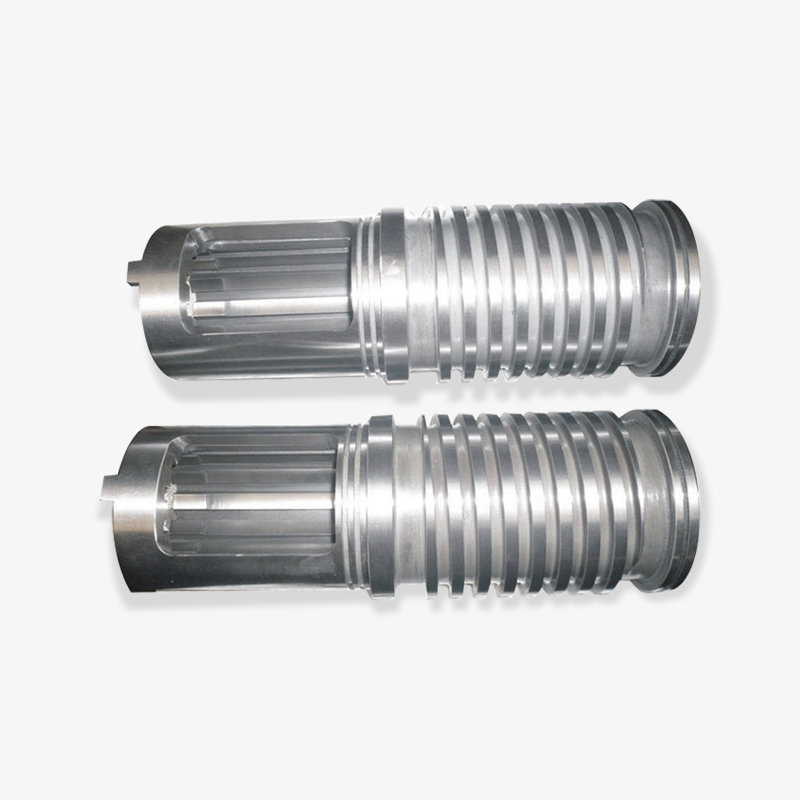
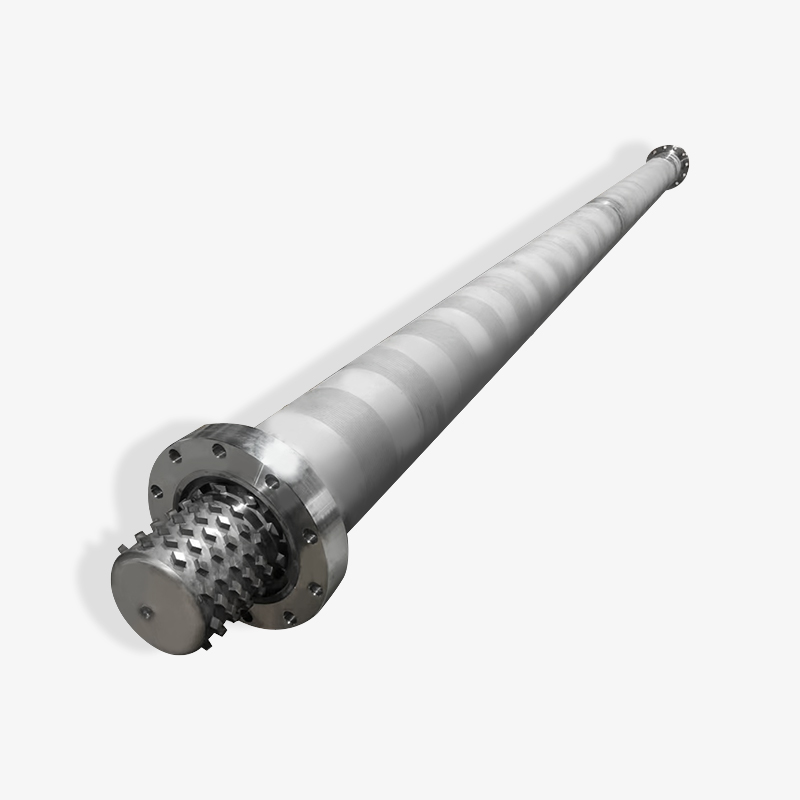
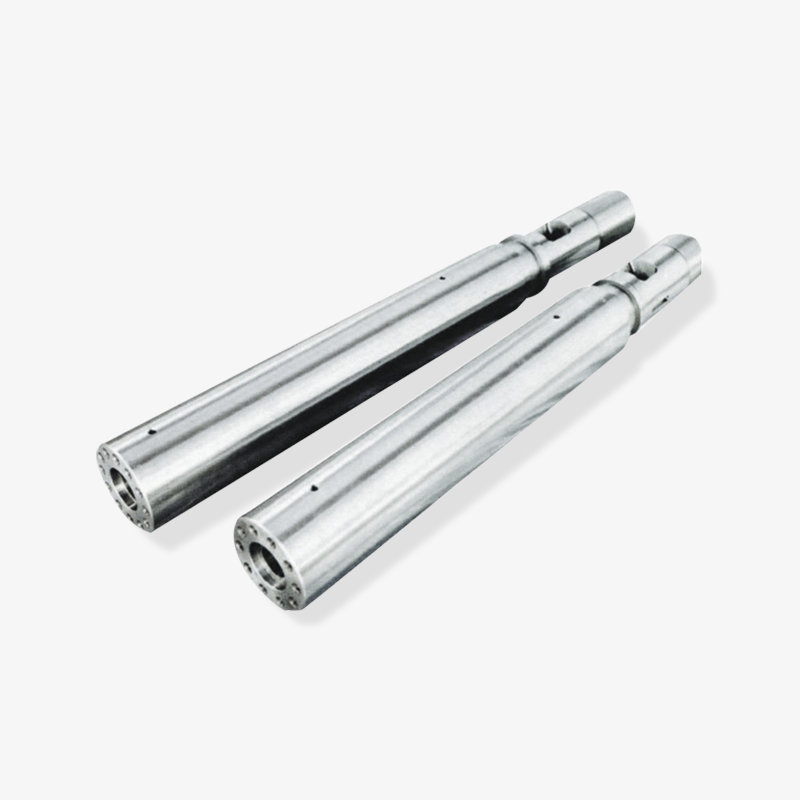
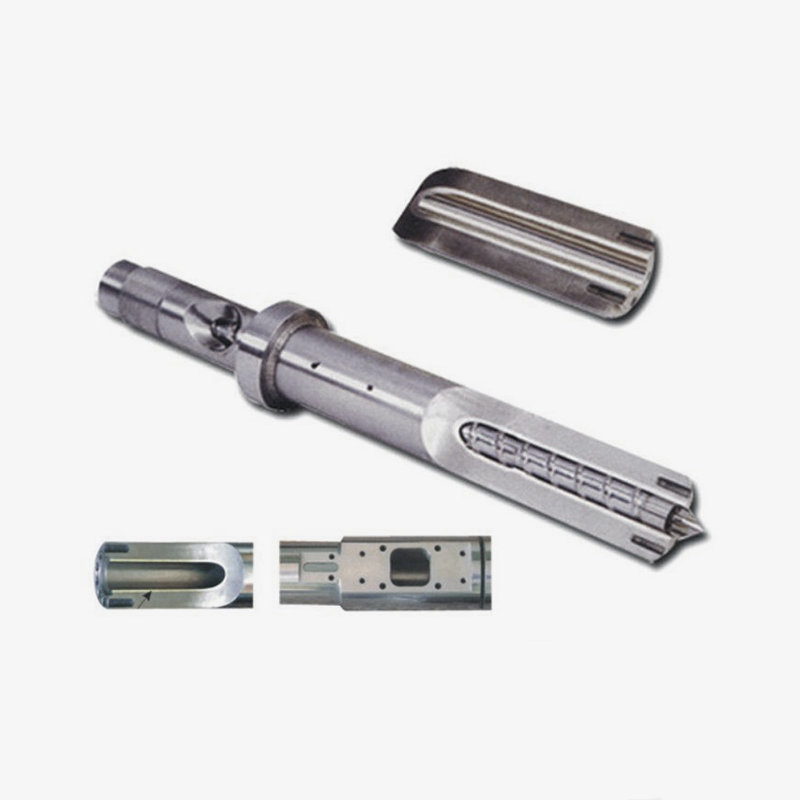
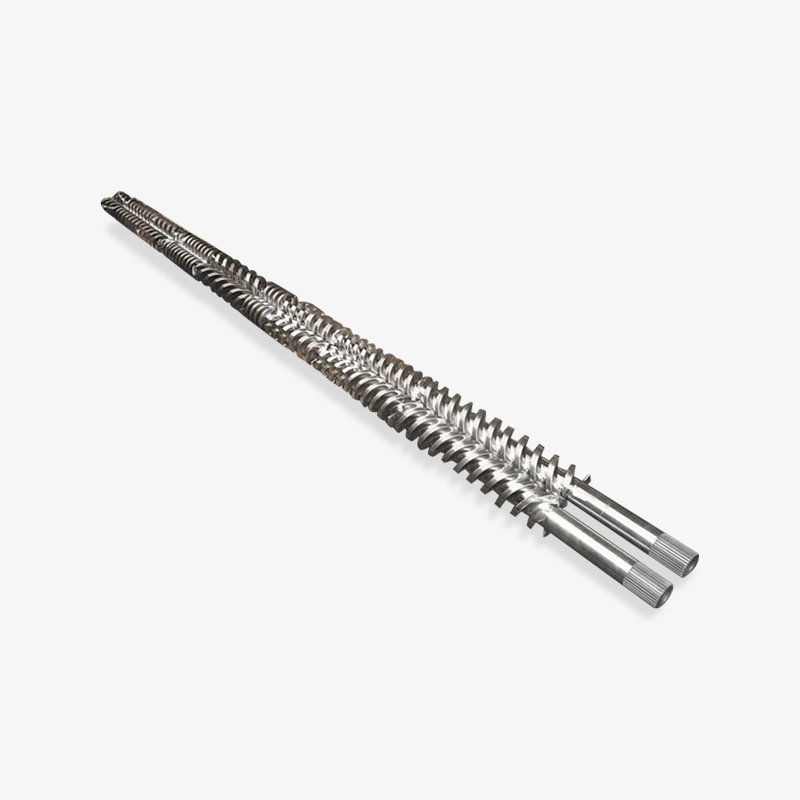
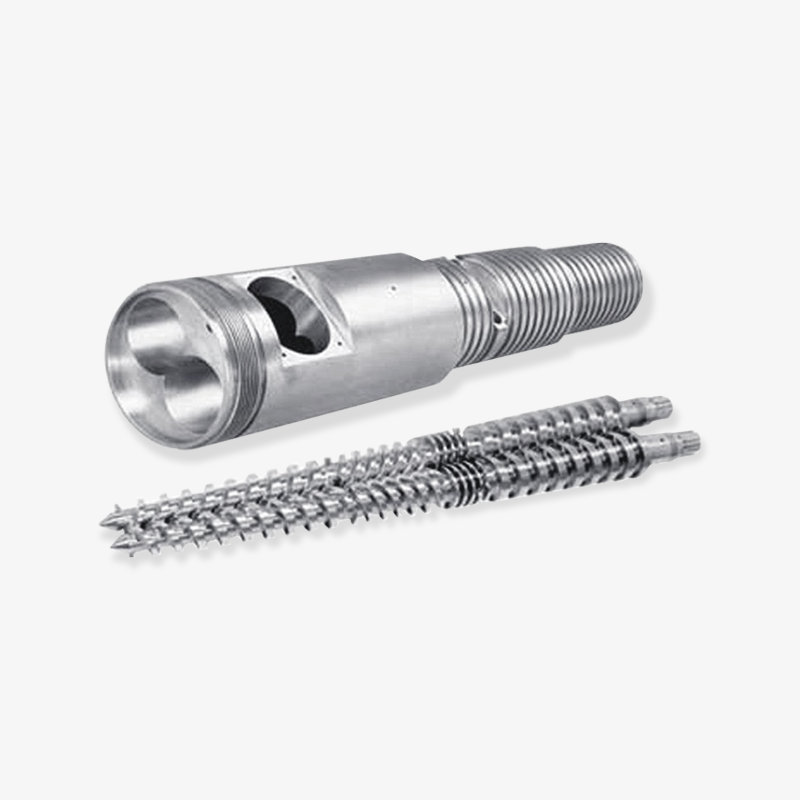
 カスタム射出成形マシンスクリューバレル 安定した可塑化のためのカスタマイズ可能な仕様と処理を備えた、スクリューとバレルのアセンブリを組み合わせました。大型マシンを構成する場合は、寸法と取り扱いの詳細を確認してください。 製品を見る→
1,000 トンクラスの機械では、通常、ネジの直径は 90 ~ 130 mm であり、バレルは長くて重いコンポーネントであり、適切な吊り上げポイントがなければ取り扱いが困難です。ご注文時に吊り上げ位置と取り外し方向をご指定ください。最初のネジ交換が金曜日の夜勤で、クレーンがすでに金型交換に取り組んでいるときまでは、それは些細なことのように思えます。
型締力によって機械のサイズが決まりますが、スクリューの直径、可塑化能力、およびノズル圧力によって、機械が生産時に実際に公差を維持できるかどうかが決まります。
大型クランプユニットに合わせたスクリュー・バレル仕様
型締力が 700 トンのマークを超えると、射出ユニットは多くのプロジェクトで、摩耗したユニットの交換品として、またはカスタム構成として個別に注文されます。以下の表は、汎用ネジのおおよそのショット重量を示しています。これは、部品に対して小さすぎる、または大きすぎるネジ直径の見積書が届いた場合の最初の健全性チェックとして役立ちます。
| ネジ径(mm) | おおよそのショット重量、PS (g) | 通常ペアになる型締力クラス (t) | 代表的な用途 |
|---|---|---|---|
| 45 | 230 | 100~180 | 小型の技術部品、複数個取りの作業 |
| 60 | 540 | 250~400 | 家電部品、自動車トリム |
| 75 | 1,070 | 450~650 | 木箱、ゴミ箱、大型ハウジング |
| 90 | 1,840 | 700~1,000 | 自動車・物流部品 |
| 110 | 3,370 | 1,100~1,600 | バッテリーハウジング、パレット、大型技術部品 |
| 130 | 5,560 | 1,800~2,500 | 非常に大きな部品、低キャビテーション |
長さと直径の比は、ポリマーの滞留時間と溶融状態がどの程度安定するかを制御します。 20:1 ~ 22:1 の比率はほとんどの汎用作業に対応しますが、24:1 以上は、混合と温度の均一性が重要となるエンジニアリング樹脂およびコンパウンドに適しています。圧縮比は通常、射出スクリューの場合は 2.0 ~ 3.0 の間にあり、せん断に敏感な材料の場合は低く、急速な転移が必要な結晶性樹脂の場合は高くなります。
計測セクションは独自の決定に値します。プレーン計量ゾーンとバリア設計は回復安定性において異なる動作をし、ビッグショットを実行する 2 プラテン機械では回復安定性がキャビティ全体の部品重量の一貫性に直接影響します。部品の重量公差が厳しい場合、計量ゾーンに混合セクションを備えたスクリューは、多くの場合、下流のどの検査装置よりも早く元が取れます。
逆止弁、またはチェック リングは、射出ユニットの中で最も安価な部品であり、最も多くのスクラップが発生する部品です。リングが摩耗すると、射出中に溶融物が滑り戻ってしまうため、機械はより多くの材料を押し込んで位置を保持し、サイクル間でショット重量がドリフトします。コンパウンドに充填するフィラーのリング材質を指定し、予備を棚に保管してください。ガラス張りの作業では、リングが最初に交換されるアイテムになる場合があり、場合によっては 1 年以内に交換されます。
ショット重量と必要な射出圧力に応じてスクリューのサイズを決定し、L/D、圧縮比を確認し、実際のコンパウンドに対してリングの材質を確認します。
摩耗、材料、バレルを間違えた場合のコスト
バレルの選択では、購買チームがお金をすぐに節約でき、さらに早くお金を失うことができます。窒化バレルは、未充填の汎用樹脂の標準的な選択肢です。窒化鋼ボディに、表面硬度約 900 ~ 1,000 HV の約 0.4 ~ 0.7 mm の窒化層が適用されます。ポリオレフィン、PS、ABS、および適度なフィラー含有量の汎用作業に優れた性能を発揮します。
コンパウンドに約 20 ~ 25 パーセントを超えるガラス繊維、鉱物充填剤、または研磨顔料が含まれると、摩耗メカニズムはゆっくりとした研磨から急速な浸食に変化します。超硬粒子を含む遠心鋳造ライニングを備えたバイメタルバレルは、浸食に対する耐性がはるかに優れており、コストプレミアムは通常、同じサイズの窒化バレルの価格の 2 ~ 3 倍になります。それが元に戻るかどうかは、トン数、サイクル時間、フィラーの充填量によって異なります。計算は簡単です。窒化バレルの交換間隔とバイメタルの交換間隔を比較し、ダウンタイムのコストを加えて、どちらの数値が小さいかを確認します。
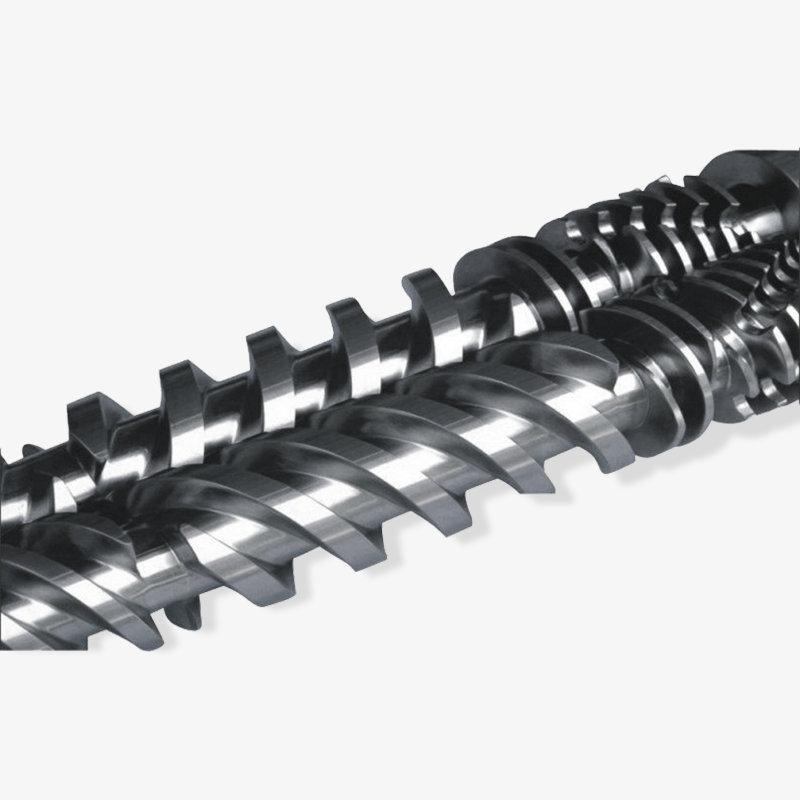
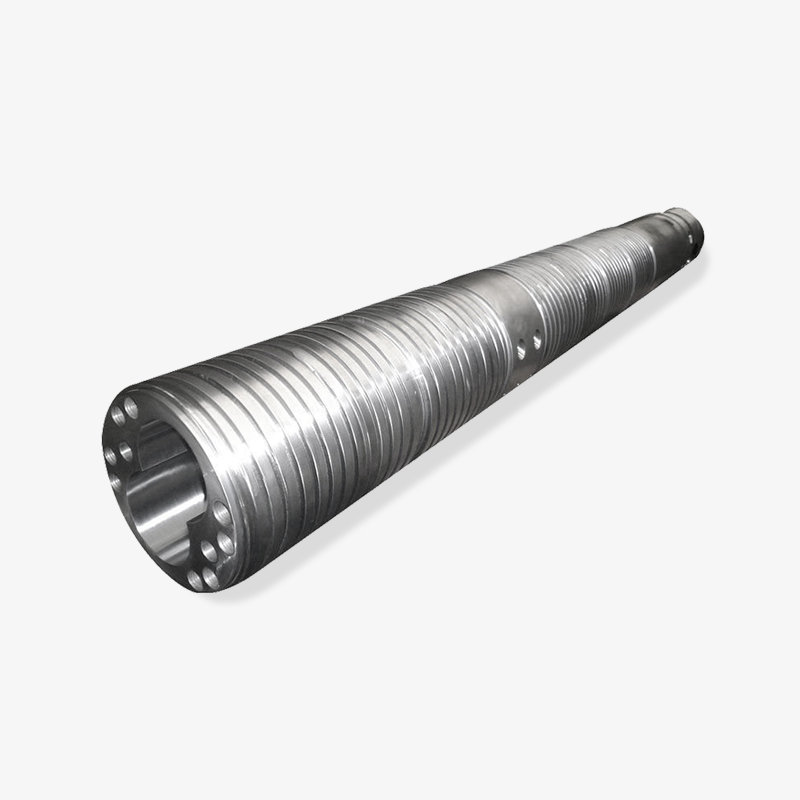
 プラスチック機械用カスタムバイメタルスクリューバレル 耐摩耗性と耐腐食性を目的としたバイメタルのバレルとネジのオプション。CNC に適合したコンポーネントと、充填または特殊エンジニアリング プラスチック用のカスタム合金を使用します。 製品を見る→
腐食は摩耗とは別の問題であり、別の答えが必要です。 PVC、POM、難燃グレードおよび酸性残留物を含む材料は、充填剤が存在しない場合でもバレル壁やスクリュー表面を攻撃します。このような場合、硬度だけよりも、耐食性ライニング、または適切に適合したバレルとスクリューの材質が重要になります。
実際に摩耗が最初に現れる場所
- 逆止リングとシートは、最も高い圧力と最も滑りやすい接触が見られるためです。
- スクリューの供給ゾーン。飛行深さが徐々に増加し、固形物の搬送速度が低下します。
- バレルボアが大きくなり、フライトチップの鋭いエッジが失われるメーターセクション。
- 特に充填材料と小さなオリフィス直径を備えたノズル。
摩耗の測定は簡単ですが、十分な頻度で測定されることはほとんどありません。バレルに沿った 3 つの位置にあるボア ゲージ、スクリュー フライトのマイクロメーター、およびリング シートの目視チェックにより、ユニットが交換時期にあるのか、単に新しいリングが必要なのかがわかります。これらの数値を毎年記録することで、メンテナンスが推測からスケジュールに変わり、サプライヤーに交換品を正確に見積もるための十分な情報が提供されます。
クリーンな汎用樹脂には窒化鋼を選択し、フィラー含有量が約 20% を超えたらバイメタル ライニングを選択しますが、摩耗とは別に腐食を確認してください。
スクリューおよびバレルのメーカーと取引するバイヤー向けの RFQ チェックリスト
遅れているスクリューやバレルの注文のほとんどは、生産能力によって遅れることはありません。これらは情報が欠落しているために遅れますが、欠落している項目は通常フランジの寸法や熱電対の穴であり、新しいバレルが機械に提供されたときにのみ表示されます。調査が開始される前に以下のデータを収集すると、そのリスクのほとんどが排除されます。
お問い合わせに含めるデータ
- 機械メーカー、モデル、定格クランプ力、および入手可能な場合は元のネジ部品番号。
- ネジ径、全長、有効長さと径の比、オリジナルが規格外の場合は図面付き。
- バレル長、フランジ外径、フランジ厚、ボルトサークル、ボルト穴数。
- フィードスロートの形状と位置、フィードスリーブの有無、スロート開口部の寸法。
- 加熱ゾーンの数、ヒーターバンドの幅と電圧、さらに熱電対の穴の位置と深さ。
- ノズルのタイプ、半径、オリフィスの直径、シャットオフ ノズルまたはスプリング式ノズルが必要かどうか。
- 加工される材料、フィラー含有量、および難燃剤または腐食性添加剤。
- 必要な表面処理、硬度仕様、および寸法レポートが必要かどうか。
検査について明確にすることは価値があります。本格的なサプライヤーは、バレルの寸法レポート、硬度測定値、真直度記録、および圧力テスト結果を提供します。それらの文書が提供されない場合は、提供できるかどうかを尋ねてください。自社の生産量を測定するサプライヤーは、通常、最初のオーダーだけでなく 2 次の許容誤差も保持できるサプライヤーであるためです。
経験豊富なバイヤーが早期に調達できる商業的なポイントもあります。その会社が社内で機械加工、窒化、研削を行うメーカーなのか、それとも複数の工場から部品を組み立てる卸売業者なのかを尋ねてください。通常、メーカーはリード タイムを管理し、公差の問題を直接解決できますが、商社はコミュニケーション層を追加します。どちらのモデルも動作しますが、購入の決定にはどちらのモデルを扱っているかを反映する必要があります。
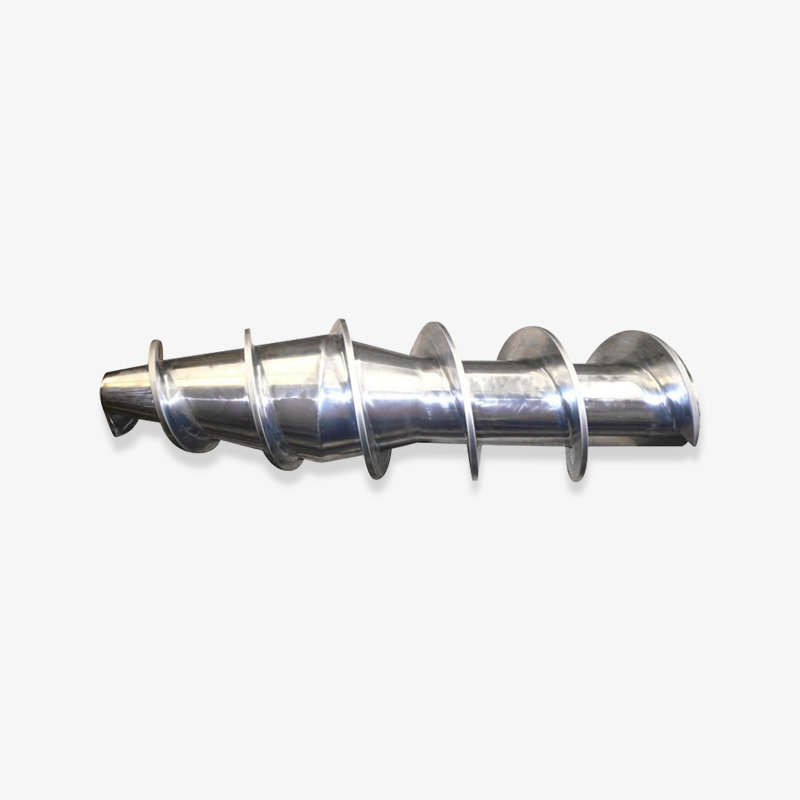
 カスタム射出成形小ねじ部品およびノズル SKD61 フロントボディ、スクリューコンポーネント、可塑化の安定性を高めるノズル。一致する摩耗部品を指定したり、主要コンポーネントの重要なスペアを保管したりするのに役立ちます。 製品を見る→
最後に、小さな部品を大きな部品と一緒に注文します。スクリューチップ、チェックリング、シート、ノズルチップ、ヒーターバンドは主要コンポーネントに比べて安価であり、故障するとラインが停止するアイテムです。予備のリングと予備のノズルを含む 1 回の輸送のコストは、3 か月後の航空緊急輸送よりもはるかに安価です。
フランジの寸法、熱電対の位置、フィラーの詳細を含む完全な RFQ により、注文前にリードタイムのリスクがほとんどなくなります。
価格、リードタイム、サプライヤーの選択
2 つのプラテン マシンのプロジェクトの場合、スクリューとバレルのパッケージは総コストに占める割合はわずかですが、スケジュールのリスクに占める割合は大きくなります。中型射出ユニット用の標準的な窒化スクリューとバレルは通常、図面の承認から数週間かかりますが、バイメタル ユニットやカスタム フランジの場合はさらに時間がかかる場合があります。この数週間は、機械の設置から最初に販売可能な部品までの間にあるため、フォローアップ メールではなく、プロジェクト計画に含まれます。
他の何よりも価格を動かす要因は 3 つあります。材料と処理が優先され、バイメタルのバレルとスクリューのコストは窒化ペアよりも大幅に高くなります。 130 mm のバレルは 60 mm のバレルよりも多くの鋼材と加工時間を消費するため、サイズは 2 番目に重要です。複雑さは 3 番目に重要です。非標準のフランジ、特殊なフィードスロート、または特殊な混合セクションを備えたスクリューはすべて、最初のチップを切断するまでにエンジニアリング時間を追加します。
サプライヤーの選択は通常、証拠に基づいて行われます。同社がどのくらいの期間スクリューとバレルのセットを製造しているか、操業している加工スペースの面積は何平方メートルか、すでにどの輸出市場にサービスを提供しているかを尋ねてください。北米、ヨーロッパ、東南アジアのプラスチック機械製造業者に何十年も供給してきたメーカーは、自社の品質チームが運営するサプライヤー監査をすでに通過しています。
舟山マイクロ波ねじ機械は 1990 年以来、プラスチック機械用のねじとバレルを生産しており、10,000 平方メートル以上の工場で操業し、米国、ドイツ、ドバイ、ベトナム、タイなどの市場に輸出しています。製品範囲には、シングル スクリュー、円錐および平行ツイン スクリュー バレル、遊星スクリュー バレル、バイメタル スクリュー バレル、ゴム押出スクリュー、射出成形機のスクリュー バレルと付属品が含まれます。つまり、大型 2 プラテン機械用の射出ユニットを組み立てる購入者は、複数のワークショップを調整するのではなく、1 つの技術担当者から完全な摩耗パッケージを調達できることになります。
スクリューとバレルの注文を独自のリードタイムを持つスケジュール品目として扱い、価格だけではなく文書化された製造能力に基づいてサプライヤーを選択します。
FAQ: 2 プラテン射出成形機に関する質問
2 プラテン射出成形機はトグル機よりも優れていますか?
約 800 トンを超えると、クランプ ユニットが短くなり、金型の高さの範囲が広くなり、摩耗部品が減ることにより資本コストが高くなります。約 400 トン未満では、通常、トグル マシンの方が安価で、ドライ サイクルがわずかに速いため、2 プラテンの利点は大幅に狭まります。
必要なクランプ力はどのように計算すればよいですか?
パーツとランナーの投影面積 (平方センチメートル) にキャビティ圧力 (バール) を掛け、1,000 で割るとトンになります。梱包および将来の金型のために 10 ~ 20% のマージンを追加し、機械のサイズを決定する前に、その数値を金型メーカーの充填分析と照らし合わせて確認してください。
2 プラテン機では射出ユニットが異なりますか?
原則としてではなく、規模的に。大型のクランプ ユニットは、90 ~ 130 mm の範囲のスクリューと組み合わせられ、ポリスチレンのショット重量は約 1.8 ~ 5.5 kg であるため、可塑化能力、バレル加熱ゾーン、およびスクリューの回収が小型機械よりもサイクル タイムにとって重要になります。
スクリューとバレルはどのくらいの頻度で交換する必要がありますか?
よく稼働する機械でクリーンな汎用樹脂を使用する場合、窒化処理されたスクリューとバレルは何年も使用できます。ガラス充填コンパウンドの場合、逆流防止リングは 1 年以内に交換が必要になる可能性があり、バレル自体はかなり早く交換する必要があるため、研磨用途では通常、最初からバイメタル ライニングが正当化されます。
新しいスクリューとバレルを古い機械に取り付けることはできますか?
通常、フランジの寸法、送り口、ネジの長さ、ドライブ接続が正確に測定されていれば、はいです。古い機械の多くは非標準のフランジを備えているため、交換品を製造する前に寸法図または現場での測定が不可欠です。
納品時に何を確認すればよいですか?
寸法レポートを図面と照らし合わせて確認し、硬度の読み取り値を確認し、ボア表面とフライト表面に傷がないか検査し、熱電対の穴とヒーター バンドの位置が機械と一致していることを確認します。生産前にユニットを低温加熱して、ヒーターの適用範囲とセンサーの応答を確認します。
プラテンを購入する際のほとんどの質問は、必要な型締力、ショット重量、タイ バー間に金型が適合するかどうかの確認という 3 つの数字に戻ります。
関連書籍と次のステップ
クランプの設計と射出ユニットは同じプロジェクト会議で指定されますが、管理は別の担当者によって行われ、どちらも文書化された決定に値します。発注書が発行される前に、型締力の計算、金型エンベロープの図面、スクリューとバレルの仕様を 1 つのファイルにまとめ、そのファイルを関係するすべてのサプライヤーに送信します。
このサイトのお役立ちページ
機械選定中の場合は、早めに機械メーカーに射出装置の図面を依頼してください。この 1 つの文書により、スクリューとバレルのメーカーにフランジ サイズ、スクリューの長さ、加熱ゾーンのレイアウト、ノズル インターフェイスが通知され、機械の設置後ではなく、機械の設置と並行して摩耗部品の注文を実行できるようになります。
大型の 2 プラテン マシンと小型のトグル プレスの混合ポートフォリオを運用しているバイヤーにとって、部品の範囲が許す限りスクリュー直径を標準化するのにも役立ちます。サイズが小さいほど、スペア リング、ヒーター バンドのバリエーションが少なくなり、ライン停止時の応答時間が短くなります。
クランプ データ、金型エンベロープ、射出ユニットの寸法を組み合わせた 1 つの文書を使用して、機械と一緒にスクリューとバレルのパッケージを注文します。
選択したベアリングディスプレイ

 浙公网安备33090202000520号
